


Čtyři vady tvoří většinu šrotu u každéhoStroj na ohýbání sběrnic: posun úhlu, praskliny na povrchu, vnitřní vyboulení a povrchové škrábance. Každý má jinou příčinu a polovina z nich začíná ještě před tím, než se tyč dostane do konce. Toto je diagnostický seznam, který naši inženýři používají na zákaznických plochách — nejprve krátké odpovědi, pak kontroly, které je potvrzují.
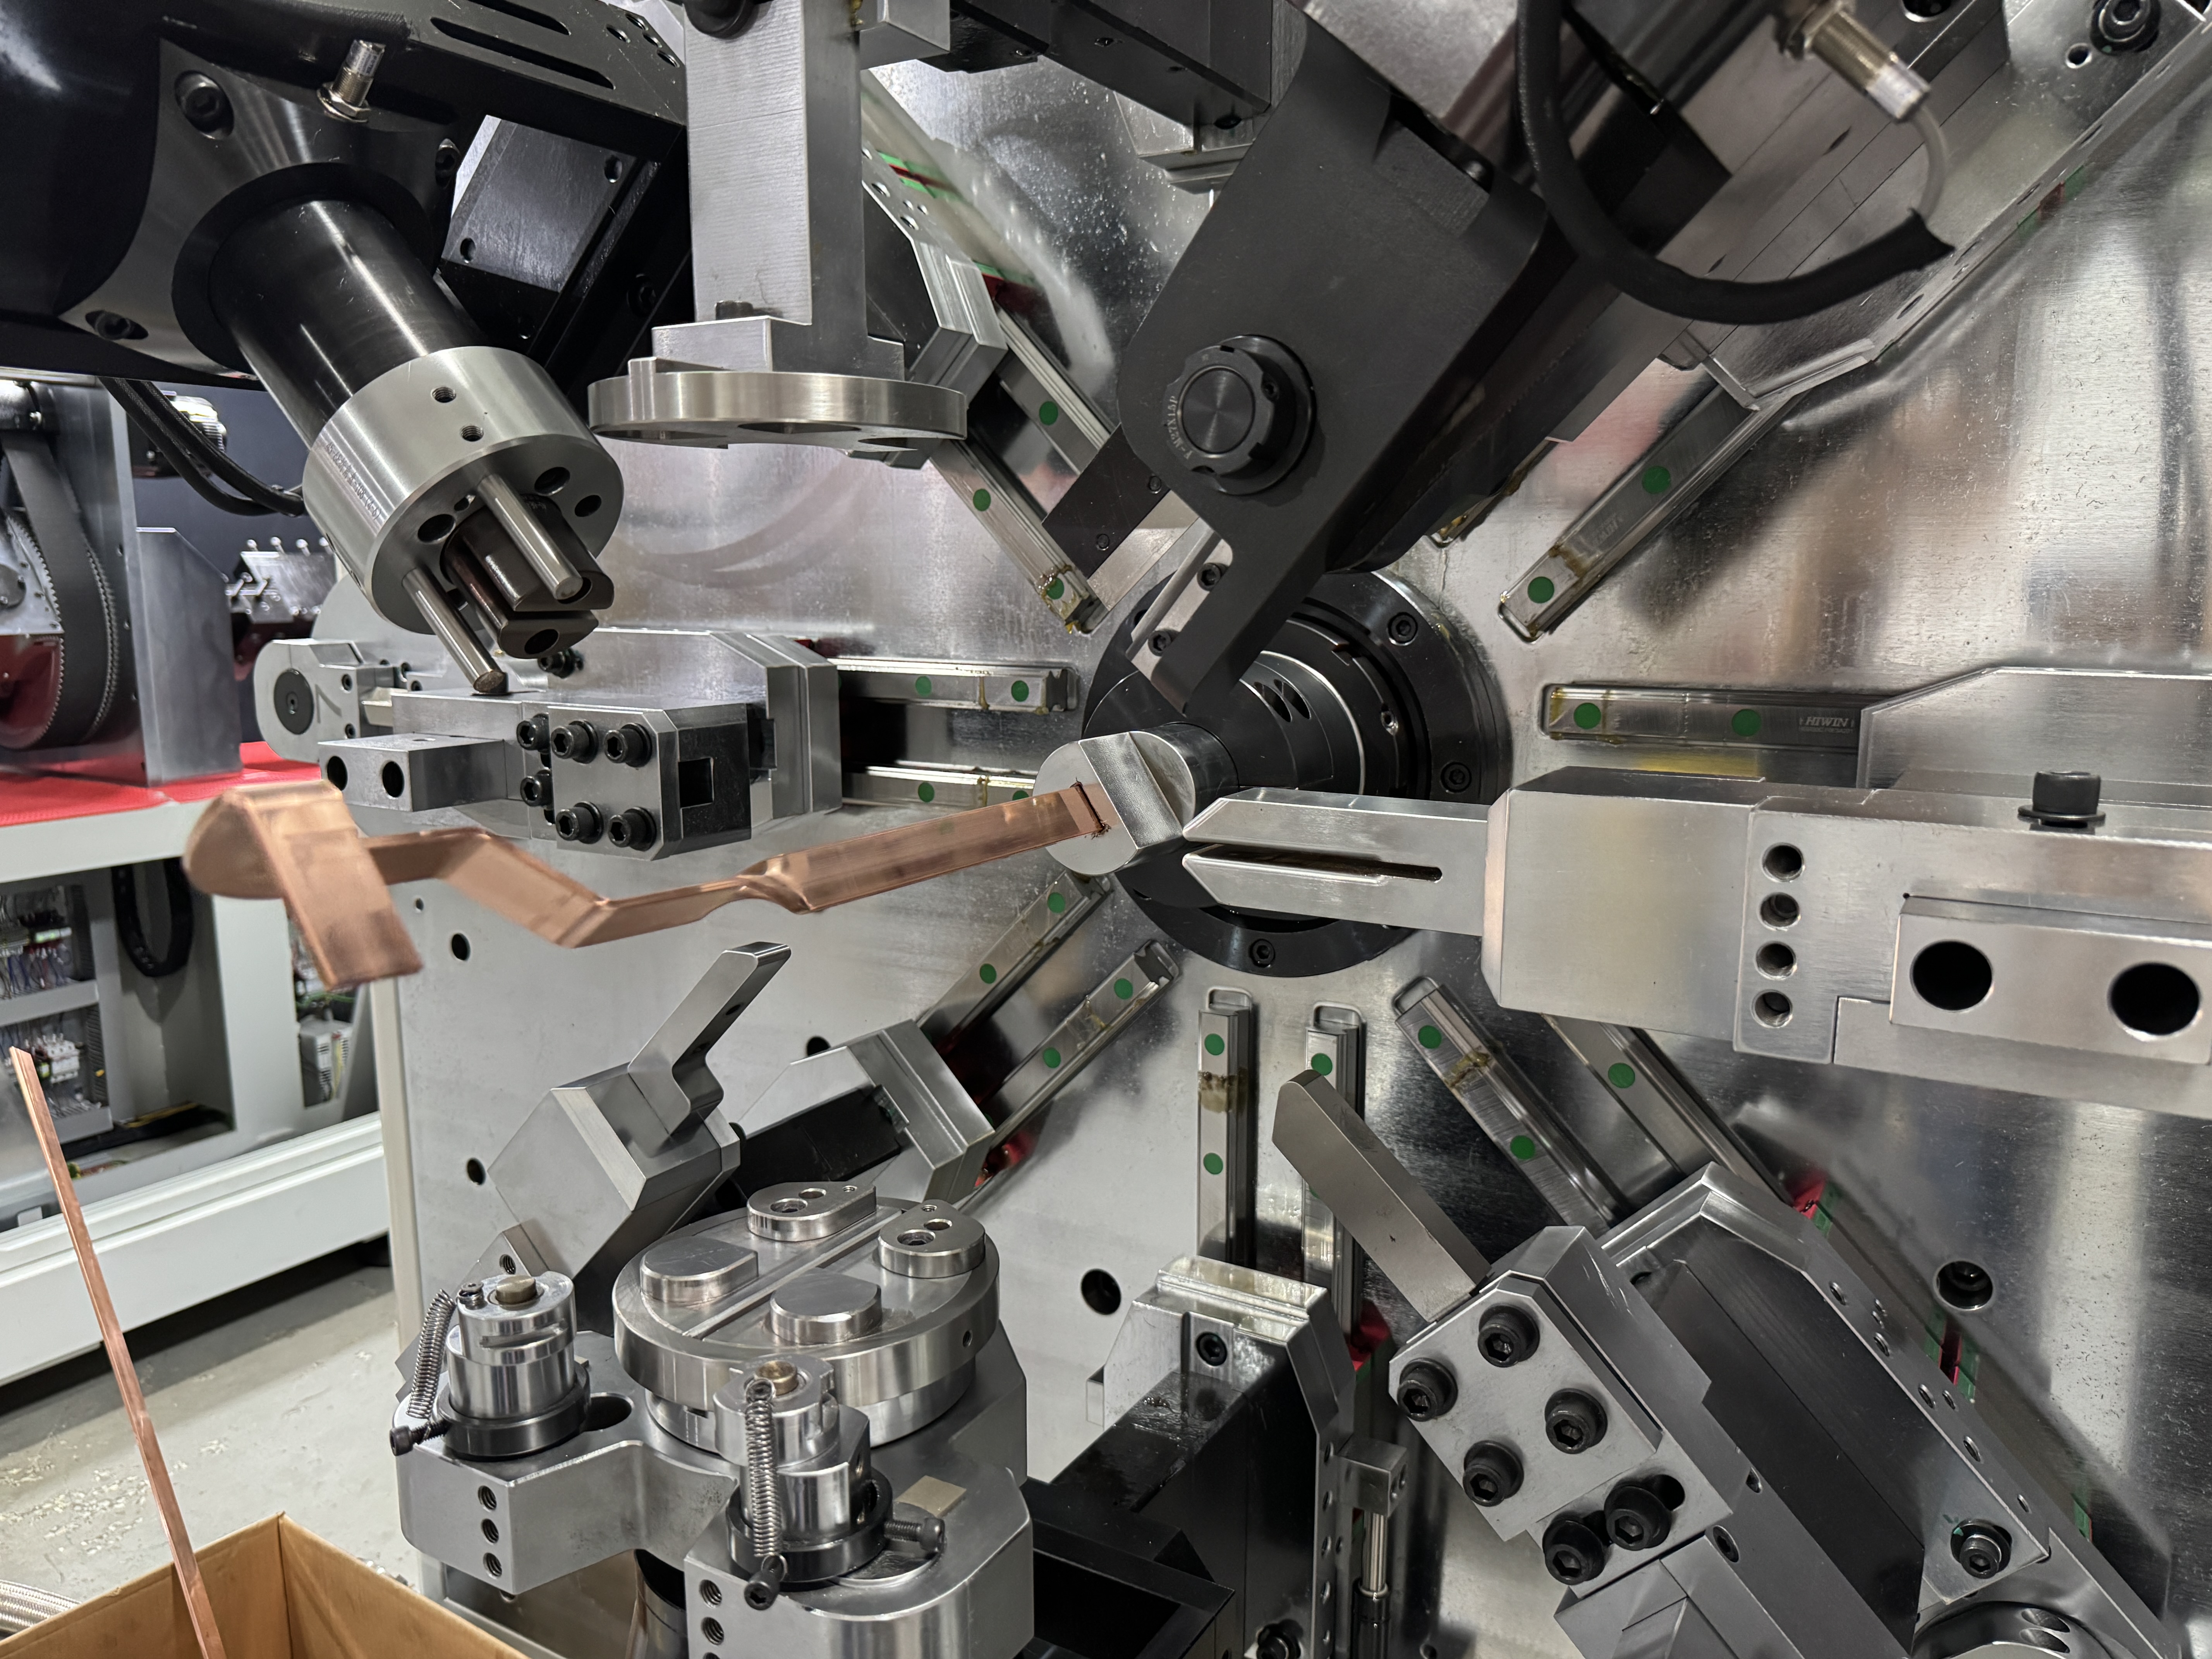
Polovina vad začíná před ohybem
Užitečné pravidlo před podrobnostmi: ve chvíli, kdy je tyč vložena do stroje, je její povrch buď chráněný, nebo již poškozený. Sledované krmení obaluje tyč přes širokou kontaktní plochu. Na některých místech ho tlačí válečková kolečka. Svorkové krmiče drží a uvolňují. Tyto tři konstrukce selhávají různými způsoby a selhání se později projeví jako vada, která vypadá jako problém s ohybem. Proto je to důvod, na každémStroj na ohýbání sběrnicstavíme, napájecí potrubí je navrženo stejně pečlivě jako samotná ohybná hlava — TP-DL-45-6E níže je dobrým příkladem celého uspořádání.
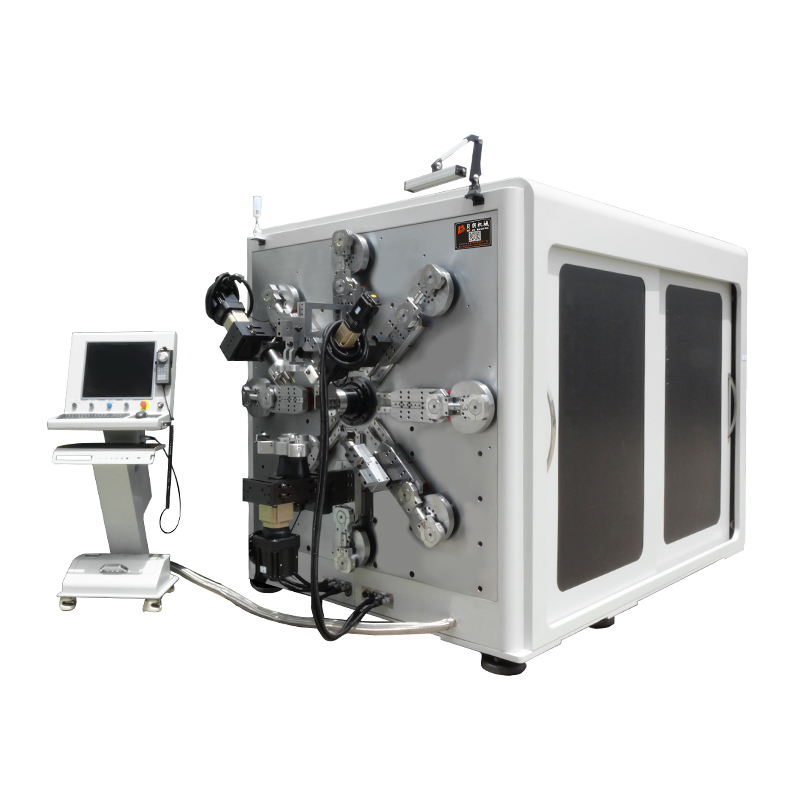
Vada 1: Posunutí úhlu po ohybu
Krátká odpověď:měď se elasticky obnoví, když tlak povolí, takže naprogramovaný 90° dopadne na 91–92°. Kompenzujte přehnutím a zaznamenávejte hodnotu vůči popouštění, tloušťce a směru ohybu.
Měkká nebo žíhaná tyč se zotavuje nejméně; Tvrdě tažená tyč získává většinu a liší se mezi výrobními sériemi. Tloušťka je důležitá, protože hlubší deformační zóna se obnovuje méně předvídatelně. Důležitý je také směr — ploché ohyby drží pevněji než vertikální, proto se publikované cíle liší (±0,1° rovně, ±0,2° vertikálně).
Zaškrtnuto:Ohněte jeden testovací díl na nominál, změřte rozdíl, zadejte ho jako kompenzaci, ověřte na druhém dílu. Čtyři ohyby, ne čtyřicet. Pokud se během směny vrátí drift, podezřívám teplotu lišty nebo výraznou změnu, ne program.
Vada 2: Praskliny na povrchu povrchu
Krátká odpověď:vnější povlak je natažen za hranice PVC, PA12 nebo mica pásky. Buď je poloměr příliš těsný, nebo se povlak dostal na ohyb studený a předem poškozený.
Dvě opravy, aplikované postupně. Nejprve geometrie: udržujte vnitřní poloměr na jedné krát šířka tyče pro ploché ohyby a jedna násobek tloušťky tyče pro svislé ohyby. Za druhé, teplota: vysokofrekvenční předehřívací jednotka na výstupu zahřívá tyč těsně před jejím vytvořením, což způsobí, že povrch je dostatečně elastický, aby se natahoval místo rozštěpení.
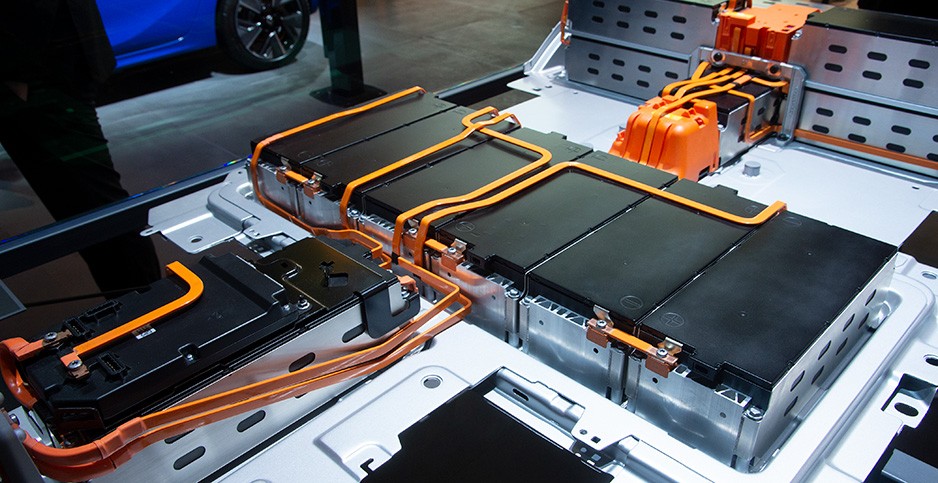
Zaškrtnuto:Pokud se praskliny objeví pouze při ranních startech nebo chladných dnech, jedná se o předehřátí. Pokud se objeví pouze na jednom výkresu, je to poloměr. Pokud sledují podávací dráhu jako rovnoběžné čáry, není to ani jedno — to je vada podávající.
Vada 3: Boule na vnitřní straně
Krátká odpověď:Vytlačená měď tlačí nestlačitelný povlak ven na vnitřní poloměr. Ovládejte ho pomocí poloměru, předehřátí a — tam, kde kresba vyžaduje ostrý ohyb — krokem přepracování pomocí podložky a trouby.
Výrobní normy pro PVC a slídové tyče jsou 1,6 mm jednostranně na plochých ohybech a 1,5 mm na svislých ohybech, což odpovídá průmyslové toleranci běžně uváděné na 4 mm na obou stranách. Když se hrbolka stále objeví, postupuje se takto: nerezová podložka přes vyboulení, kleště zajištěné pro tlak, tunelová pec při 100–130 °C na jednu až dvě minuty, poté ochlazování ventilátorem. Obrátením pořadí — svírání studené nebo ohříváním bez podložky — vyměňuje bouli za oloupanou záplatu.
Zaškrtnuto:Stiskněte vyboulení palcem. Měkký, pružný hrbolek se zvedá a s teplem se znovu obnoví. Tvrdá hrouda s bělením znamená, že poloměr je už příliš úzký pro daný materiál.
Vada 4: Škrábance a stopy po kolech
Krátká odpověď:Kontaktní tlak, ne ohybová síla. Válečky s nakládaným tlakem, ostré vodicí hrany a opotřebované pásy zanechávají stopy paralelně se směrem posuvu na jakémkoli ohýbacím stroji na sběrnici.
Zaškrtnuto:Změřte rozštíhlý tón vůči přírůstku posuvu. Značky přesně na kroku podávače pocházejí z podavače; nepravidelné škrábance pocházejí z vodidel nebo z výsuvného stolu. Na potažené řídítce může jedno ploché kolo při jedné převodovce odlepit celou hranu.
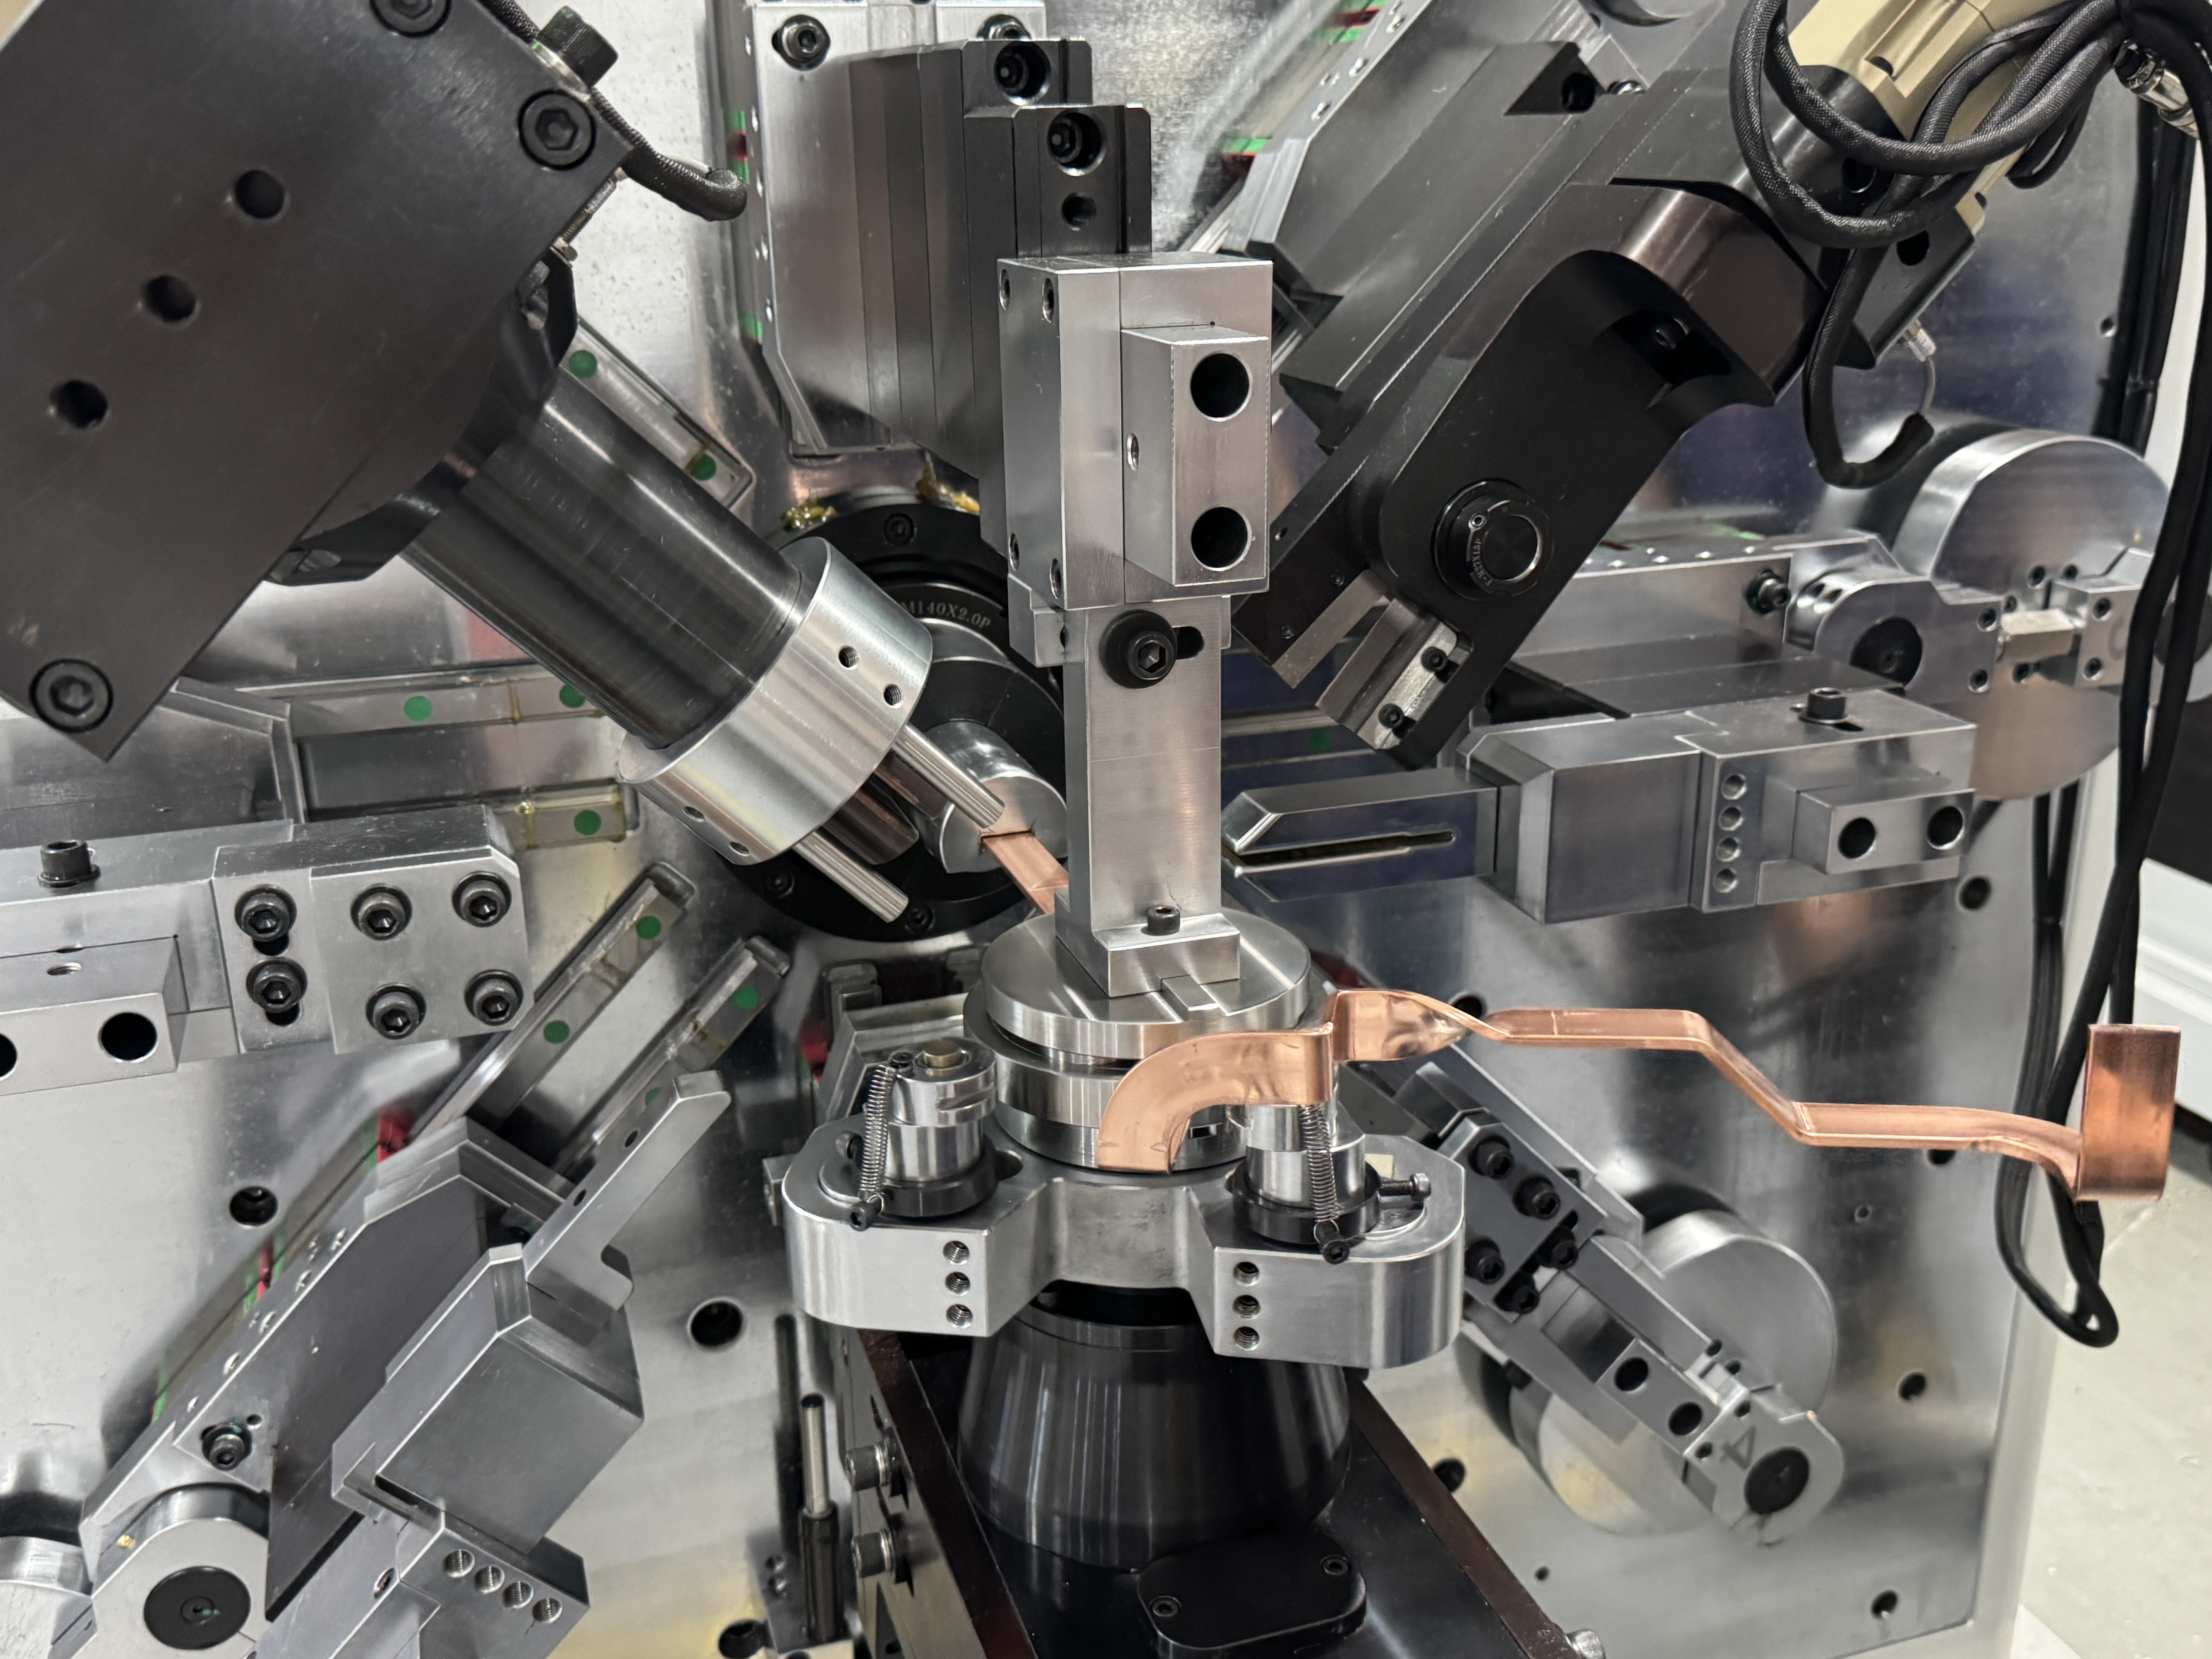
Tabulka rychlé diagnostiky
Máme verzi tohoto stolu přilepenou uvnitř strážních dveří každého stroje na ohýbání sběrnic, který opouští naši dílnu:
| Příznaky | Nejpravděpodobnější příčina | První kontrola |
|---|---|---|
| Úhel se posune o 1–2° | Zpětná odměna, špatná kompenzace | Změna popouštění a tloušťky |
| Praskliny na vnějším poloměru | Příliš těsný poloměr / studený povlak | Poloměr vytahování, nastavení předehřívání |
| Vnitřní výstupek nad specifikací | Poloměr, adheze, studená tyč | Pravidlo poloměru, záznam v troubě |
| Paralelní škrábance | Kontakt s přiváděčem | Tlak na pás, opotřebení kol |
| Známky pouze na konci taktu | Hrany pro vstup a výstup vodítka | Směrování vedení |
Co to znamená pro vaši řadu
Žádná z těchto čtyř vad nevyžaduje nový přístroj k diagnostice. Tři z nich jsou určeny prostředím a materiálními podmínkami; Pouze jedno — chronické poškození povlaku — obvykle ukazuje na samotný design krmení. AStroj na ohýbání sběrnicKterý sleduje své vlastní důvody odmítnutí podle kategorií, najde příčinu za týden. Ten, který počítá jen odpad, bude měsíce upravovat špatný parametr.
Pokud má váš odpadkový koš jednu dominantní kategorii, pošlete BELAN fotografii vady, výkresu a šarže materiálu. Stejný díl spustíme na našem stroji na ohýbání sběrnice, změříme výsledek a pošleme video s parametry, které to opravily.
BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu. Sdílejte své fotografie vad a specifikaci lišty pro bezplatnou zkušební ohyb, přičemž vám budou vrácena nastavení měřených dílů a procesů.
Teď honíš jednu tvrdohlavou vadu?
Pošlete nám fotku odmítnutého zboží, kresby a vaší barové várky. Zreprodukujeme to na matchingovém stroji, natáčíme opravu a vrátíme parametry — bez poplatků, bez závazků.

