


Průvodce náklady a konfigurací
Cena stroje na ohýbání sběrnice: Co vlastně ovlivňuje cenu
Dva citáty, které oba říkají "stroj na ohýbání sběrnice", se mohou výrazně lišit — a rozdíl málokdy je o značce. Pochází ze sedmi konfiguračních možností, které většina kupujících nikdy nevidí jako vydané.
Přímá odpověď:Nabídka na ohýbací stroj na sběrnici se stanovuje hlavně podle počtu os, konstrukce podávacího systému, kapacity narovnání, přesnosti řezání, vybavení nástrojů, možností inspekce a úrovně automatizace — v tomto pořadí dopadu. Značka je mnohem méně důležitá, než si kupující myslí. Pro spravedlivé srovnání dvou nabídek požádejte každého dodavatele, aby oceňoval stejných sedm položek zvlášť podle vašich rozměrů lišty, typu povlaku a cílové doby cyklu. Nabídka, která uvádí pouze číslo modelu a celkový počet, není srovnatelná s nabídkou, která rozkládá konfiguraci.
V tomto článku
Proč se dva citáty pro "stejný" stroj rozcházejí
Kupující obvykle posílají stejný výkres třem dodavatelům a očekávají tři podobné čísla. Místo toho se však objeví spread, který vypadá iracionálně. Není to iracionální — jsou to tři různé stroje s jedním štítkem.
Důvodem je, že "stroj na ohýbání sběrnic" popisuje výsledek, nikoli konfiguraci. 12osý jednostanicový ohýbač a 16osý segmentovaný článek s odvíjením, narovnáním, servořezem a robotickým vykládáním oba vytvářejí ohnuté sběrnice. Liší se v tom, kolik operací převezmou, kolik z nich je automatizované a kolik rizika kvality odstraňují z provozovatele. Každý z těchto rozdílů má svou cenu, a pokud je nabídka neuvádí, celková částka vám toho moc neřekne.
Existuje také druhý, tišší zdroj rozporu: předpoklad dodavatele o vašem materiálu. Stroj cenový na holou měděnou tyč není ten stroj, který potřebujete pro PVC nebo dip-coated bar. Povrchová sběrnice nutí rozhodování o kontaktním tlaku, předehřívání a průvodní dráze, která konfigurace s holou lištou jednoduše nezahrnuje. Pokud dva dodavatelé dělají odlišné předpoklady ohledně povrchové úpravy, jejich počty se nikdy nesplní, a žádné vyjednávání tuto mezeru nepřekoná.
Než porovnáte ceny, nastavte vstupy.Zapište si průřez tyče, popouštění, typ a tloušťku povlaku, geometrie ohybu, kterou skutečně používáte, a cílové díly na každý směnu. Pošlete ten samý list všem dodavatelům. Nabídky založené na různých vstupech nejsou konkurenčními nabídkami.
Sedm nákladových faktorů za cenovou nabídkou na ohýbací stroj na sběrnici
Seřazené podle toho, o kolik obvykle posouvají číslo, jsou to rozhodnutí, která oddělují jednu citaci od druhé.
| Řidič | Za co vlastně platíte | Co se mění na podlaze |
|---|---|---|
| 1. Počet osy a volnost hlavy | Počet servoos, zda se ohýbající hlava otáčí a kolik rovin může vytvořit | Které geometrie jsou možné při jednom zacházení — plochý ohyb, vertikální ohyb, tvar U, tvar S, kroucený nebo posunutý tvar |
| 2. Návrh krmného systému | Podávaní typu pásu, válečkového nebo svorkového podávání — a kontaktní plocha, kterou každý z nich na tyči přikládá | Povrchová integrita potažené tyče, klouzání pod zatížením a míra odmítání po celou dobu životnosti stroje |
| 3. Schopnost odvíjení a narovnání | Zatížení rozvíjecího racku a kolik os korekce narovnání je zabudovaných | Zda vůbec můžete použít cívku a zda je paměť cívky opravena dřív, než dosáhne ohybu |
| 4. Přesnost řezu a kontrola délky | Servo řezací jednotka a tolerance délky, kterou může udržet během výrobní série | Ať už je délka řezu řízený proces, nebo problém v pozdějším vývoji — výška ořepu, přepracování, přizpůsobení při montáži |
| 5. Návrh nástroje a výměny | Kolik nástrojových sad je zahrnuto a zda uložené parametry přežijí změnu produktu | Minuty výměny na produkt a kolik času je věnováno odbornému ladění místo mechanickému výměně |
| 6. Inspekce, označování a sledovatelnost | Kontrola úhlů nebo rozměrů v řadě, označování součástek, automatické odmítání dílů mimo toleranci | Zda je kvalita ověřena na jednotlivé díly nebo vzorky, a zda dokážete odpovědět na dotaz na sledovatelnost zákazníka bez ručního vyhledávání záznamů |
| 7. Úroveň automatizace a následné zpracování | Automatické vykládání, integrace dopravníků, robotické vyzvedávání a umisťování, připojení na linku | Počet operátorů na směnu a zda stroj ukončí proces, nebo nakrmí další |
Dva z nich si zaslouží větší pozornost, protože jsou neustále podceňovány.
Konstrukce krmeníje ta, která způsobuje nejdražší překvapení. Válečková kola se v některých bodech dotýkají tyče; Krmítko typu stopy rozprostírá kontakt na široké plošné plošně. U izolované tyče tento rozdíl rozhoduje, zda povlak přežije cestu k ohybové hlavě. Stroj, který poškodí povlak při tloušťce obalu 2 mm, vás bude stát více v odpadech za tři roky než úspory při nákupu. Struktura krmení není drobná položka — právě zde pochází velká část odpadu, a stojí za to si o tom přečístRozdíly mezi pásem, válečkem a svíracím podávánímNež cokoli podepíšeš.
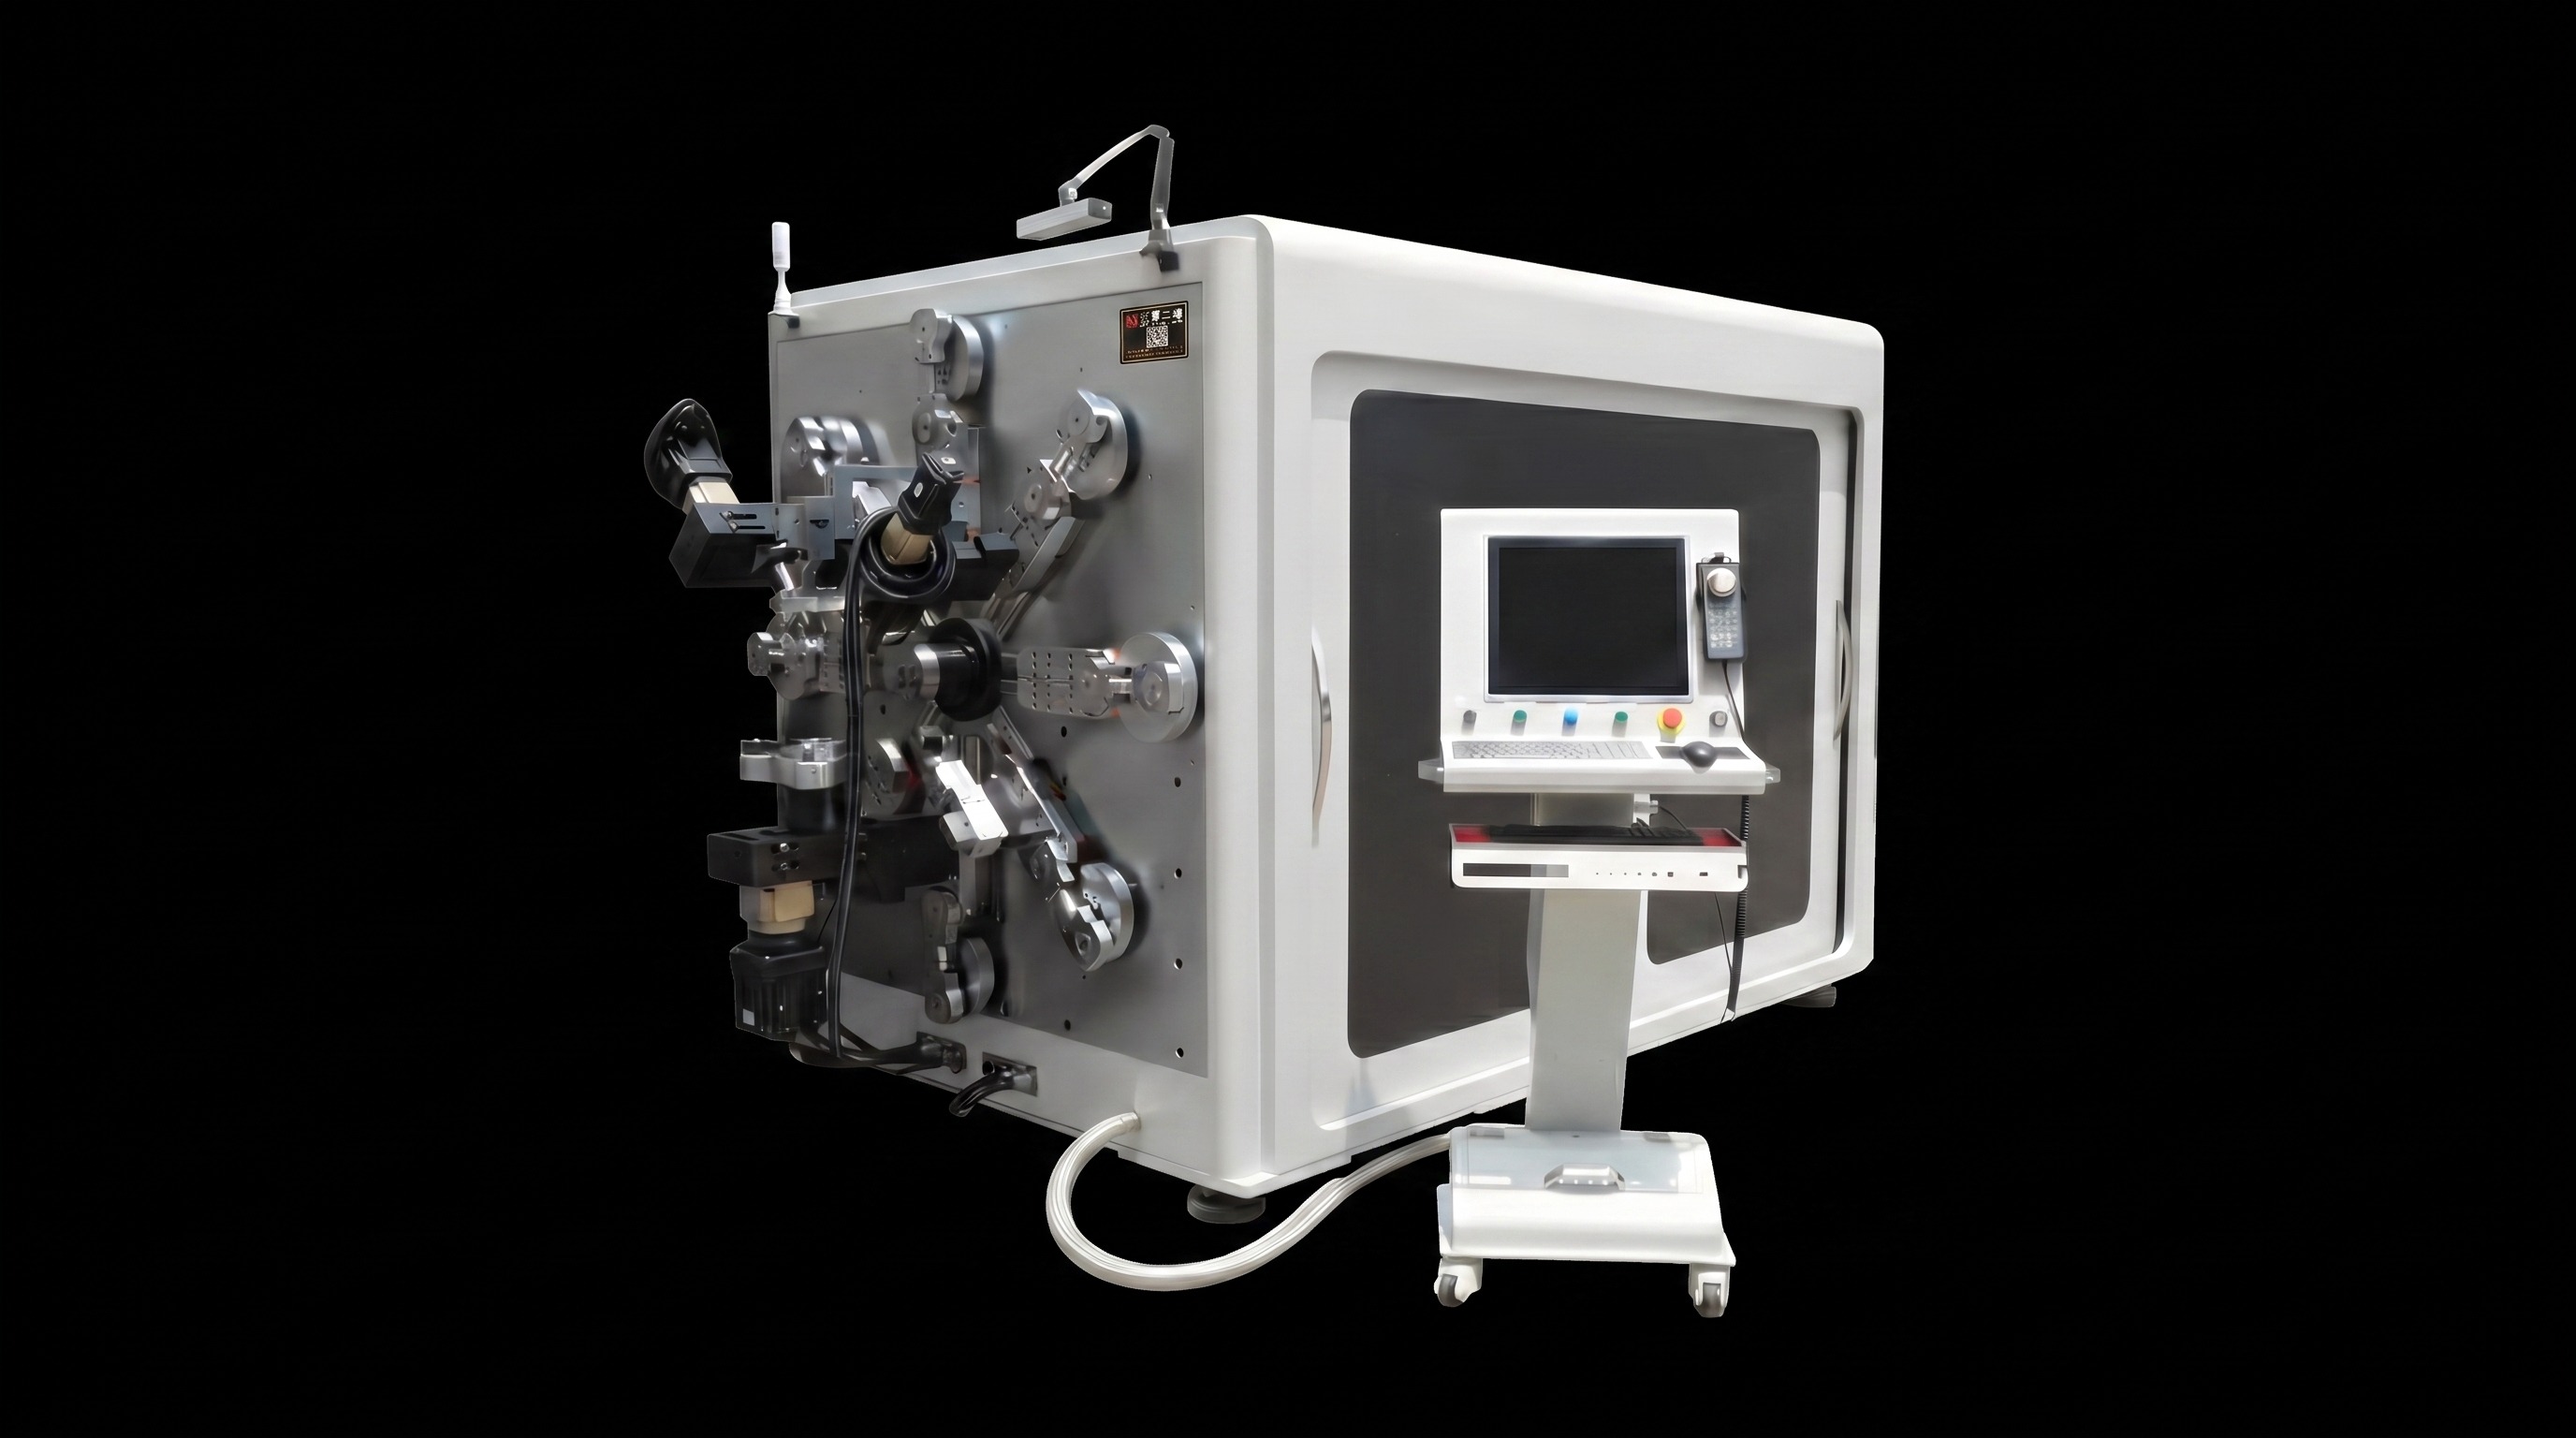
Nástroje a výměnaje ta, která tiše omezuje tvou kapacitu. Stroj může být rychlý v cyklu a přesto ztratit přeřazení na přepínač. Důležité je, zda jednotka na narovnání a program ohýbání ukládají nastavení pro každý produkt, takže opakovaná práce není potřeba překalibrovat. Postupné úpravy s uloženými debug daty odstraňují celou třídu výpadků; Bez něj je každá změna produktu novým nastavením provedeným vaším nejzkušenějším člověkem.
Tři konfigurační úrovně a k čemu každá slouží
Místo nakupování podle cenového pásma je užitečnější nakupovat podle práce, kterou musí stroj vykonávat. Tři úrovně pokrývají většinu skutečných dotazů.
Úroveň 1 — Ohýbání na jedné stanici
Přibližně 12 os, s pevným podáváním, ohýbáním a řezáním na jedné stanici — třída BL-TP-30-5E. Tyčinka přichází předem nakrájená nebo z jednoduchého krmítka.
Sedí:úzký sortiment produktů, střední velikosti šarží, geometrie ovládané plochými a vertikálními ohyby a dílny, kde je obsluha již u stroje.
Tier 2 — Víceosý, s možností povrchové úpravy
13 osy a více, nezávislé servo pohony, podávání podle pásu, vyšší nosnost, úsporné parametry nastavení na produkt.
Sedí:smíšené specifikace, izolované nebo namáčené tyčinky, přísné požadavky na povrch a časté změny produktu.
Úroveň 3 — Integrovaná formovací linka
16osé segmentované ohybání — série TP-DL — plus odvíjení, narovnání, servo řezání, inspekce a automatické vykládání v jednom nepřetržitém procesu.
Sedí:Nepřetržitá výroba ve velkém objemu, bezpilotní provoz a zákazníci, kteří kontrolují sledovatelnost.
Přechod z úrovně 2 na úroveň 3 není větší verzí stejného stroje. Je to změna v tom, co kupujete: místo ohýbacího stroje, který potřebuje materiál připravený dříve, kupujete proces, který bere cívku na jednom konci a hotové díly na druhém. Na plně automatické měděné a hliníkové sběrnici to znamená poháněný odvíječ s cívkami v rozmezí 500–2 000 kg, husté narovnávací válečkové skupiny korigující horizontální i vertikální ohyb na obou osách, plné pokrčení kolejí chránící 2 mm izolační návlek, ohybovou hlavu schopnou otáčení o ±180° pro ploché, vertikální tvary ve tvaru U a S, Servo řezání udržuje toleranci délky do ±0,2 mm a automatické vybíjení, které umožňuje předat díly šestiosivému robotovi. Každá z těchto stanic je položka, což je přesně důvod, proč nelze nabídku Tier 3 porovnat s celkovou hodnotou Tier 1.
Co cena stroje nezahrnuje
Částka za nákup je viditelnou částí nákladů. Čtyři položky stojí venku a rozhodují o tom, kolik vás stroj ročně stojí.
- Nástroje během životnosti stroje.Přiložená sada pokrývá vaše první produkty. Každá další geometrie je nový nástroj a cena nástrojů od dodavatele stojí za to se zeptat hned na začátku.
- Jmenování do služby a výcvik.Instalace, ladění první části a školení operátorů jsou často uváděny odděleně. Zeptejte se, zda je školení na místě a kolik dní je zahrnuto.
- Ladit šrot.Každý nový produkt spotřebuje bar, než začne fungovat čistě. U potažené mědi není tento materiál levný a konfigurace, která ukládá nastavení pro každý produkt, je při opakovaných zakázkách výrazně snižuje.
- Certifikace a dokumentace.Deklarace CE, technické soubory a manuály specifické pro jazyk nesou náklady. Pokud prodáváte na evropském trhu, není to volitelné — je to rozdíl mezi strojem, který můžete legálně zařadit, a tím, který nemůžete zařazit.
K tomu přidejte cenu za špatnou konfiguraci, což je největší skrytá položka ze všech. Stroj koupený ve špatné úrovni neselže nahlas; Tiše zaostává roky, buď proto, že nedokáže vyrobit díly, na které později získáte objednávky, nebo protože jste zaplatili za kapacitu, kterou nikdy nepoužíváte. Tento výpočet stojí za to provést před objednávkou, ne po něm.
Co skutečné projekty ukazují o konfiguračních rozhodnutích
Argumenty o konfiguraci se snáze řeší pomocí důkazů z produkce než specifikačních listů. Dva případy z vlastních dodávek BELAN ukazují, jak to kupující skutečně hodnotí.
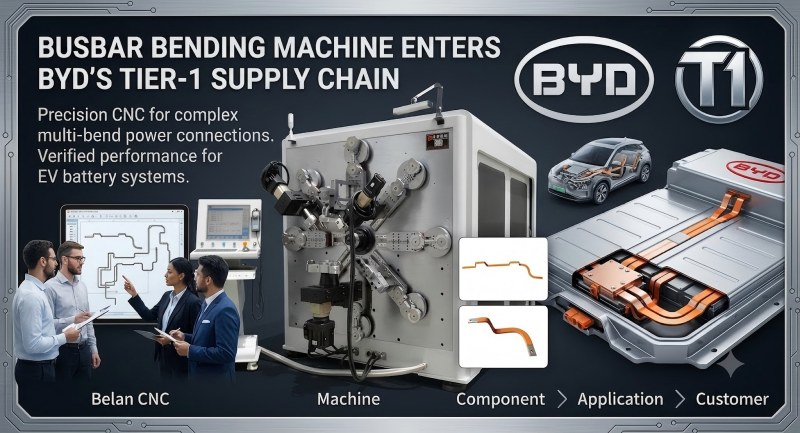
KdyžBylo dodáno 32 strojů na ohýbání sběrnic v pěti výrobních základnáchv Dongguanu, Shenzhenu, Xi'anu, Zhengzhou a Changsha se hodnocení nikdy netýkalo nejnižší ceny stroje. Vstup do novoenergetického dodavatelského řetězce Tier 1 vyžaduje technickou spolehlivost, dlouhodobou provozní stabilitu, schopnost hromadného dodávání, vyspělý systém kvality a spolehlivou poprodejní podporu. Rozhodující otázkou v tomto měřítku je, zda se setý stroj chová jako první — což posouvá specifikaci směrem ke stabilním, opakovatelným konfiguracím místo minimálně životaschopným. Pokud kupujete více než jednu jednotku, nebo to očekáváte, toto by měla být hlavní osa vašeho rozhodnutí: konzistence mezi stroji má větší hodnotu než schopnost v jednom stroji.
Druhý případ se týká opakovaných objednávek. Když MANDO zadalo objednávku druhé jednotky po soutěžním výběrovém řízení, po nasazení stejného automatizovaného řešení hliníkových tyčí na projekty LEONI, rozhodnutí už překročilo "dokáže tento stroj zpracovat díl". Opakovaní odběratelé hodnotí, zda se zařízení integruje do výrobního systému: kapacita kontinuálního provozu, dimenzionální konzistence, kontrola kvality přímo v řadě, identifikace dílů, automatická manipulace s vadnými díly, rychlá výměna produktů a kompatibilita s existujícími pracovními postupy řízení kvality. Právě tyto položky se nacházejí v horní polovině tabulky nákladů — a také ty, které se nikdy neobjeví v hlavní ceně.
Praktická lekce z obou metod: kupující, kteří později rozšiřují svůj vozový park, konzistentně specifikují podávací systém, inspekci a návrh výměny na druhém stroji pečlivěji než na prvním. Tu křivku učení můžete přeskočit tím, že je teď správně specifikujete.
Sedm otázek, které dělají nabídky srovnatelnými
Pošlete tento seznam spolu se svým dotazem. Dodavatelé, kteří na to odpovídají přesně, jsou obvykle ti, jejichž stroje odpovídají jejich nabídkám.
- ☐ Kolik servo os, a může se ohýbací hlava otáčet — a která z mých geometrií potřebuje tuto rotaci?
- ☐ Která podavací struktura je zahrnuta a jaký kontaktní tlak vyvíjí na můj povlak při tloušťce návleku?
- ☐ Jaké je zatížení decoileru a kolik osů korekce narovnání je zabudovaných?
- ☐ Jakou délkovou toleranci má řezná jednotka po celou dobu a je řízena servem?
- ☐ Kolik sad nástrojů je zahrnuto a přetrvávají parametry nastavení i při změně produktu?
- ☐ Jaké inspekční a sledovatelné funkce jsou zahrnuty a kolik stojí volitelné funkce?
- ☐ Co přesně je vyloučeno — instalace, školící dny, nástroje nad první sadou a certifikační dokumentace?
Často kladené otázky
Kolik stojí stroj na ohýbání sběrnice?
Neexistuje žádný smysluplný jediný číslo, protože rozsah konfigurací je příliš široký. Stroj s jednou stanicí a integrovaná linka od cívky k dokončeným dílům se několikanásobně liší ve schopnostech, ne o několik procent. Místo dotazu na číslo požádejte každého dodavatele, aby ocenil vašich sedm konfiguračních položek zvlášť — a pak vám srovnání něco řekne.
Je vyšší počet osy vždy lepší?
Ne. Sekery stojí peníze a přidávají složitost ovládání. Vyplatí se jen tehdy, když je vaše geometrie potřebují — víceplošné tvary, kroucené sekce nebo díly, které právě vyrábíte ve dvou krocích manipulace. Pokud jsou vaše produkty rovné a vertikální ohyby na stabilním průřezu, platit za šestnáct os, znamená platit za schopnosti, které nebudete používat.
Proč potažená sběrnice tak moc mění specifikaci?
Protože povlak je část, která je nejsnáze poškozená ještě před ohýbáním. Bodové kontaktní válečky lisují na diskrétních místech; Přivod na stopy rozvádí kontakt. U PVC, PA12 nebo mikou obalených tyčí se tento rozdíl projevuje jako praskliny v povlaku, vyklenutí vnitřní strany nebo paralelní škrábance podél posuvné cesty — vady, které vypadají jako problémy s ohybem, ale vznikají z vyšších popředí.
Mám si koupit ohýbací stroj nebo kompletní vlasec?
Záleží na tom, kde materiál začíná a kam musí vaše díly směřovat. Pokud dorazí bar předem nařezaný a vaše objemy jsou střední, je jednostanicový stroj správnou investicí. Pokud používáte cívku, potřebujete bezobsluhu nebo zákazník kontroluje sledovatelnost jednotlivých dílů, vedení je obvykle levnější na díl během své životnosti, i přes vyšší počáteční hodnotu.
Jaká je nejčastější chyba v konfiguraci?
Pečlivé specifikování ohybové hlavy a standardní přístup k podávacímu systému. Design podávání ovlivňuje kvalitu povrchu, skluzové chování a velký podíl odpadu na potažené tyči — a je to nejtěžší věcí na pozdější dodatečnou montáž. Zaslouží si stejnou pozornost ve vyšetřování jako počet os.
Mohu získat přesnou nabídku jen z kresby?
Kresba je začátek, ne dotaz. Abych to přesně uvedl, dodavatel potřebuje průřez a popouštění, typ a tloušťku povlaku, velikost šarží, cílové díly na směnu a jak často měníte produkt. Bez těchto údajů je každé číslo, které obdržíte, předpokladem — a různí dodavatelé budou předpokládat jinak.
Pošlete specifikaci své tyče a získejte konfiguraci, kterou můžete porovnat
Řekněte nám svůj průřez, povrchovou úpravu, výstup cíle a frekvenci přepínání. Nabídku rozdělíme podle sedmi výše uvedených řidičů, abyste ji mohli porovnat s jakoukoli jinou nabídkou řádek po řádku. BELAN Machinery, profesionální poskytovatel automobilových řešení pro tvarování drátů.
Kontaktujte Belan pro posouzení proveditelnostiSouvisející zdroje
- Stroj na ohýbání sběrnic — typy, specifikace a výběrový průvodce
- Jak vybrat správný stroj na ohýbání sběrnic pro měděné a hliníkové sběrnice
- Srovnání tří podavacích struktur: pás, váleček a svorkový posun
- Uvnitř plně automatické měděné a hliníkové sběrnicové formovací linie
- Co vedlo k objednávkě druhého kusu od MANDO: případ opakovaného nákupu


