


Úvod
I když CNC stroj na ohýbání drátu přesně dodržuje naprogramovaný úhel, hotový díl může po uvolnění drátu stále odchylovat o několik stupňů od cíle. Pro výrobce, kteří používají drát na rámu sedadla, pěnový drát, spojovací součástky nebo jiné díly s velkým objemem, je to trvalý zdroj rozměrových odchylek, přepracování a nekonzistence mezi jednotlivými dávkami.
Příčinou je zpětná pružina: elastická obnova, která nastává v drátu po odstranění ohybové síly. Pružina je chování materiálu, nikoli chyba operátora, a nelze ji odstranit – ale lze ji měřit, kompenzovat a konzistentně kontrolovat. Tento průvodce vysvětluje, kdePružina zpět při ohýbání CNC drátupochází z toho, které faktory jej ovlivňují, a praktických metod, které udržují přesnost ohybu a konzistenci tvarování pod kontrolou v moderní doběCNC stroje na ohýbání drátu.
Co je to pružina při ohýbání CNC drátu?
Když je kolem nástroje ohnut rovný drát, vnější strana ohybu se natahuje, zatímco vnitřek se stlačuje. Část této deformace je plastická (trvalá) a část elastická. Plastová část dává drátu nový tvar; Elastická část je uložená energie, která se obnoví, když se uvolní ohybová síla, takže ohyb se mírně uvolní.
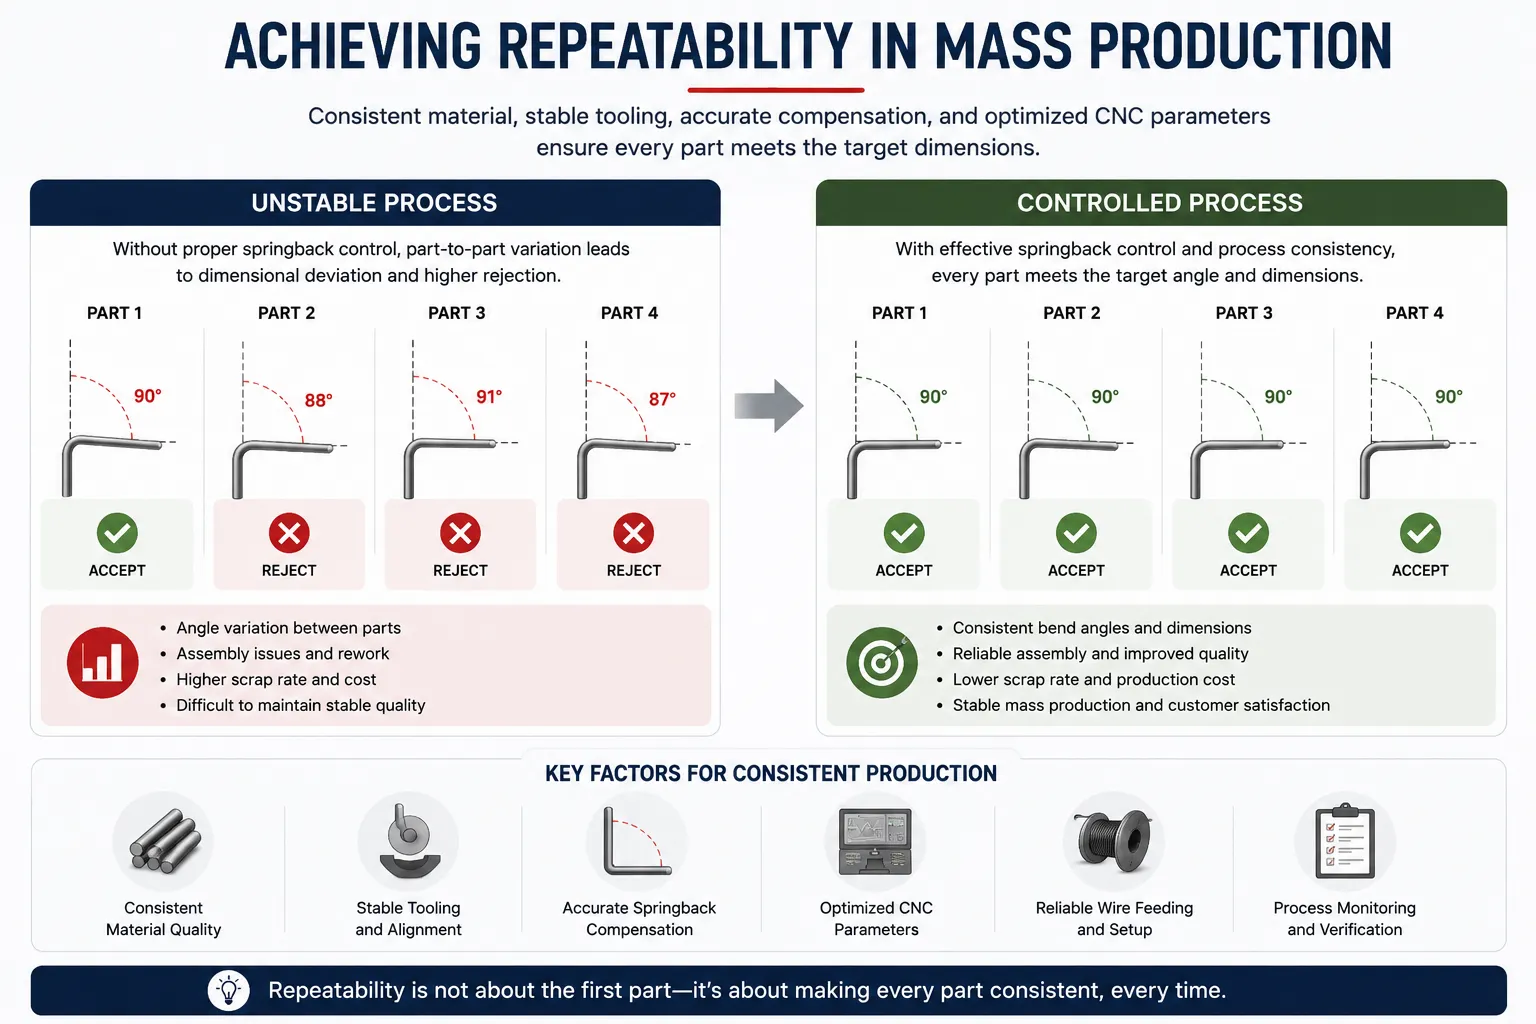
V praxi může drát naprogramovaný na 90 stupňů odrazit a usadit se na 87 nebo 88 stupních, přičemž vytvořený poloměr se může otevřít o něco větší než poloměr nástroje. Součást je ohnutá — jen ne přesně podle geometrie, kterou program požadoval.
Míra obnovy se liší podle materiálu: tvrdě tažený ocelový drát obvykle získá více než měkký žíhaný drát stejného průměru a pružinový drát, nerezová ocel a nízkouhlíková ocel se mohou chovat odlišně za stejných ohybových podmínek. Pochopení tohoto je výchozím bodem pro jeho ovládání.
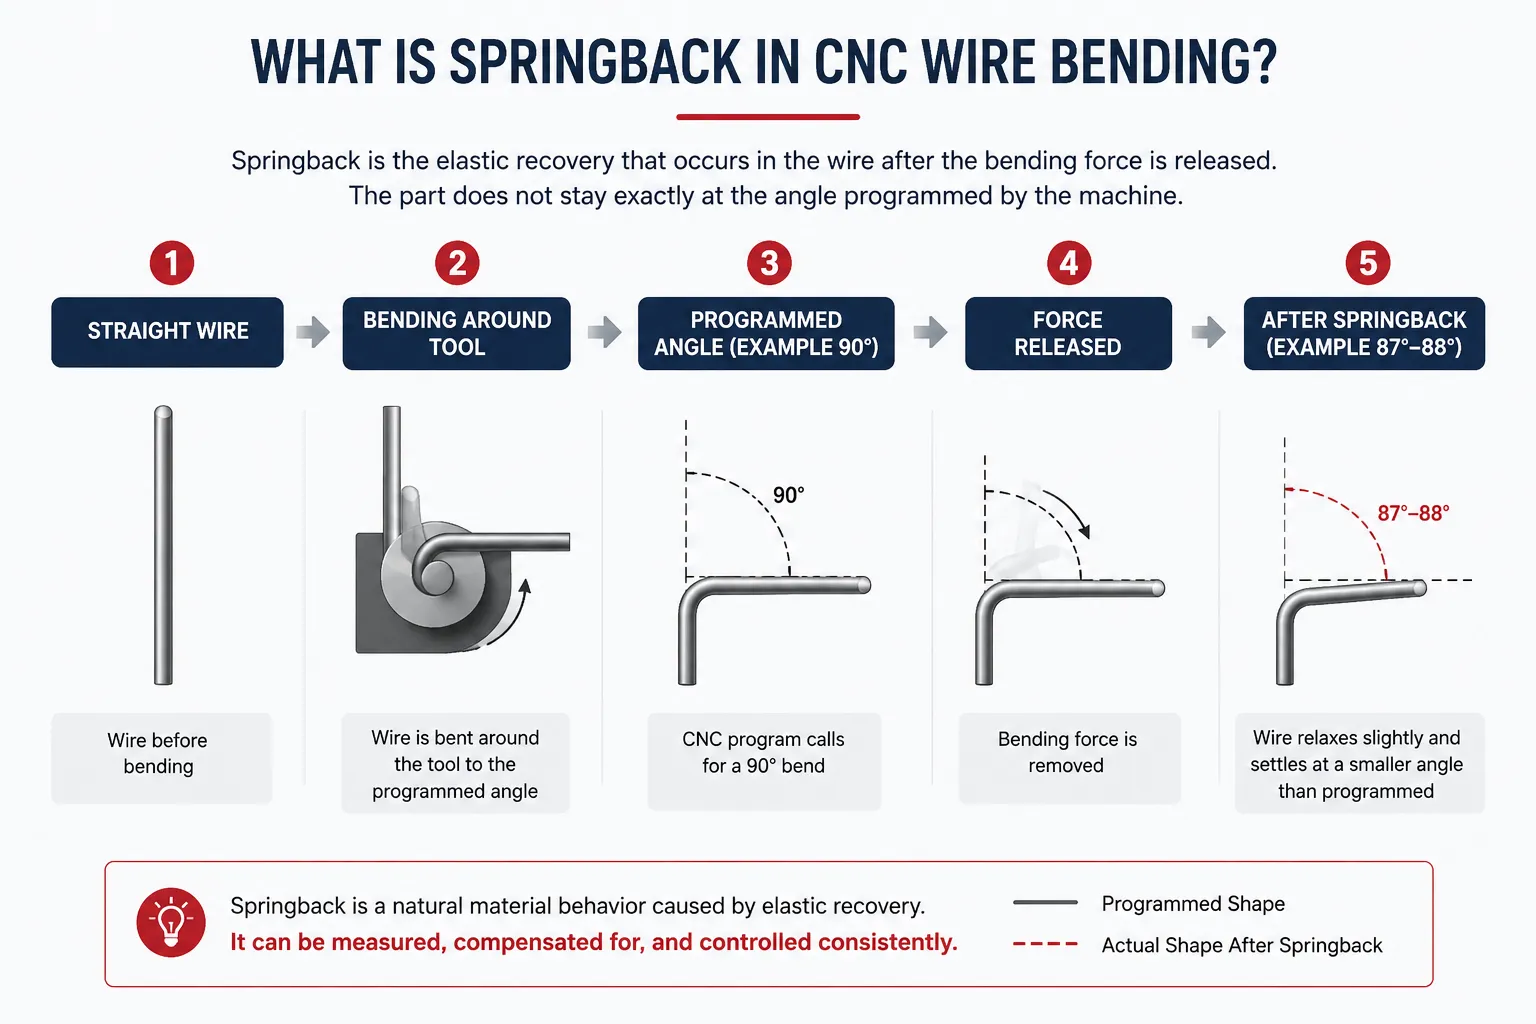
Proč dochází k zpětnému odrazu při ohýbání drátu?
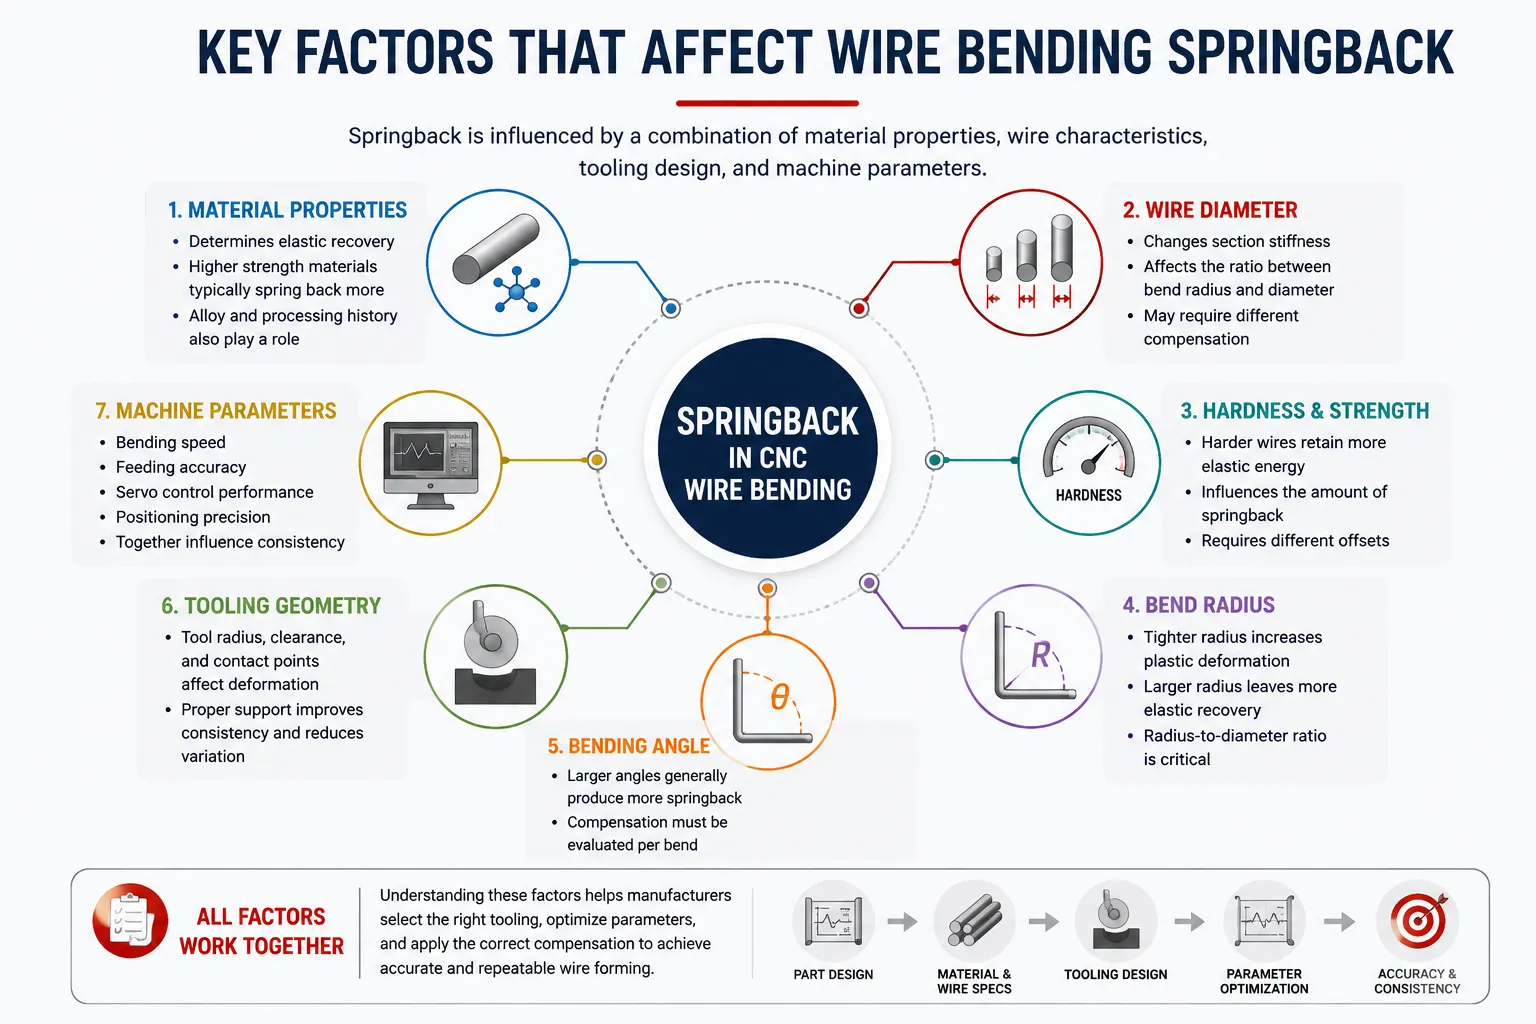
Pružina je zakořeněna v elastické části deformace, ale velikost této části závisí na kombinaci materiálu a procesních faktorů:
Vlastnosti a tvrdost materiálu.Tvrdší, pevnější materiály obvykle při formování zadržují více elastické energie, což může znamenat větší rekonvalescenci po odstranění zatížení. Přesné množství závisí na slitině, popouštění a historii zpracování, takže dva vizuálně identické vodiče se nemusí ohýbat stejně.
Tahová a medzí kluzu.Materiály s vyšší mezí kluzu vzhledem k tuhosti obvykle vykazují větší zpětnou pružinu, protože větší část deformace zůstává elastická. Stejná geometrie dílu proto může vyžadovat jinou kompenzaci při změně sklonu drátu.
Průměr drátu.Průměr mění tuhost drátového úseku a poměr mezi poloměrem ohybu a průměrem určuje, kolik pružného odtahu je do ohybu zabudováno — procesní proměnná, nikoli jen výkresový rozměr.
Poloměr ohybu a úhel ohybu.Těsný poloměr obvykle nutí větší část řezu k plastické deformaci, zatímco větší poloměry a úhly mohou způsobit proporcionálně větší elastickou obnovu. Kompenzace proto musí být posuzována ohyb po ohybu, nikoli předpokládána pouze z materiálu.
Geometrie nástrojů a metoda tvarování.Způsob, jakým je drát podepřen, svázán a omotaný během tvarování, ovlivňuje, jak předvídatelně se deformuje. Různé metody tvarování a uspořádání nástrojů mohou způsobit různé chování při obnově na stejném dílu.
Rychlost ohybu a parametry stroje.Rychlost tvarování, přesnost podávání a polohování mohou všechny ovlivnit, jak konzistentně drát dosahuje své zamýšlené geometrie. Jejich vliv je obvykle menší než materiálové faktory, ale stále přispívá k rozdílům v přesnosti práce.
Klíčové faktory ovlivňující zpětnou pružinu při ohýbání drátu
Tabulka níže shrnuje hlavní faktory a co každý z nich znamená na výrobní ploše:
| Faktor | Jak ovlivňuje pružinu | Úvahy o výrobě |
|---|---|---|
| Materiál | Určuje elastickou obnovu charakteristiku ohybu | Udržujte kvalitu drátu a popouštění konzistentní mezi dávkami |
| Průměr drátu | Mění tuhost průřezu a závažnost deformace | Znovu ověřte kompenzaci při změnách průměru |
| Tvrdost | Tvrdší vodiče obvykle zachovávají větší elastickou obnovu | Žádejte o certifikáty o materiálu a testujte každou novou sérii |
| Poloměr ohybu | Poměr poloměru k průměru ovlivňuje relativní obnovu | Vyvážení tvarovatelnosti, požadavků na nástroje a únavu |
| Úhel ohybu | Kompenzace se škáluje podle úhlu, který vzniká | Stanovte offsety na každý záhyb, ne na jednotlivé části |
| Nástroje | Ovlivňuje, jak je drát při tvarování omezen | Zkontrolujte opotřebení; Rekalibrace po změnách |
| CNC parametry | Úhel řízení, posun a konzistence pohybu | Dokumentujte ověřené sady parametrů pro opětovné použití |
Jak zpětná pružina ovlivňuje přesnost tvarování drátu
Pokud se to neřeší, pružina se projevuje několika způsoby: úhly ohybu klesají mimo toleranci, celkové rozměry se posouvají a problémy se sestavou objevují při montáži, když musí díly pasovat na přípravky, svařovací uzávěry nebo spojovací součástky. Míra odmítnutí roste a operátoři tráví čas manuální korekcí, kterou by měl proces tvarování zvládnout.
Větší výzvou při sériové výrobě není jedna část mimo toleranci — jde o variace mezi jednotlivými díly. Když se mění množství materiálu, opotřebení nástrojů nebo jsou parametry upravovány podle pocitu místo dat, přesnost ohýbání drátu se stává nestabilní při posunu k posunu. U B2B produktů je konzistence formování — opakovatelnost — to, co odlišuje přijatelného dodavatele od obtížného.
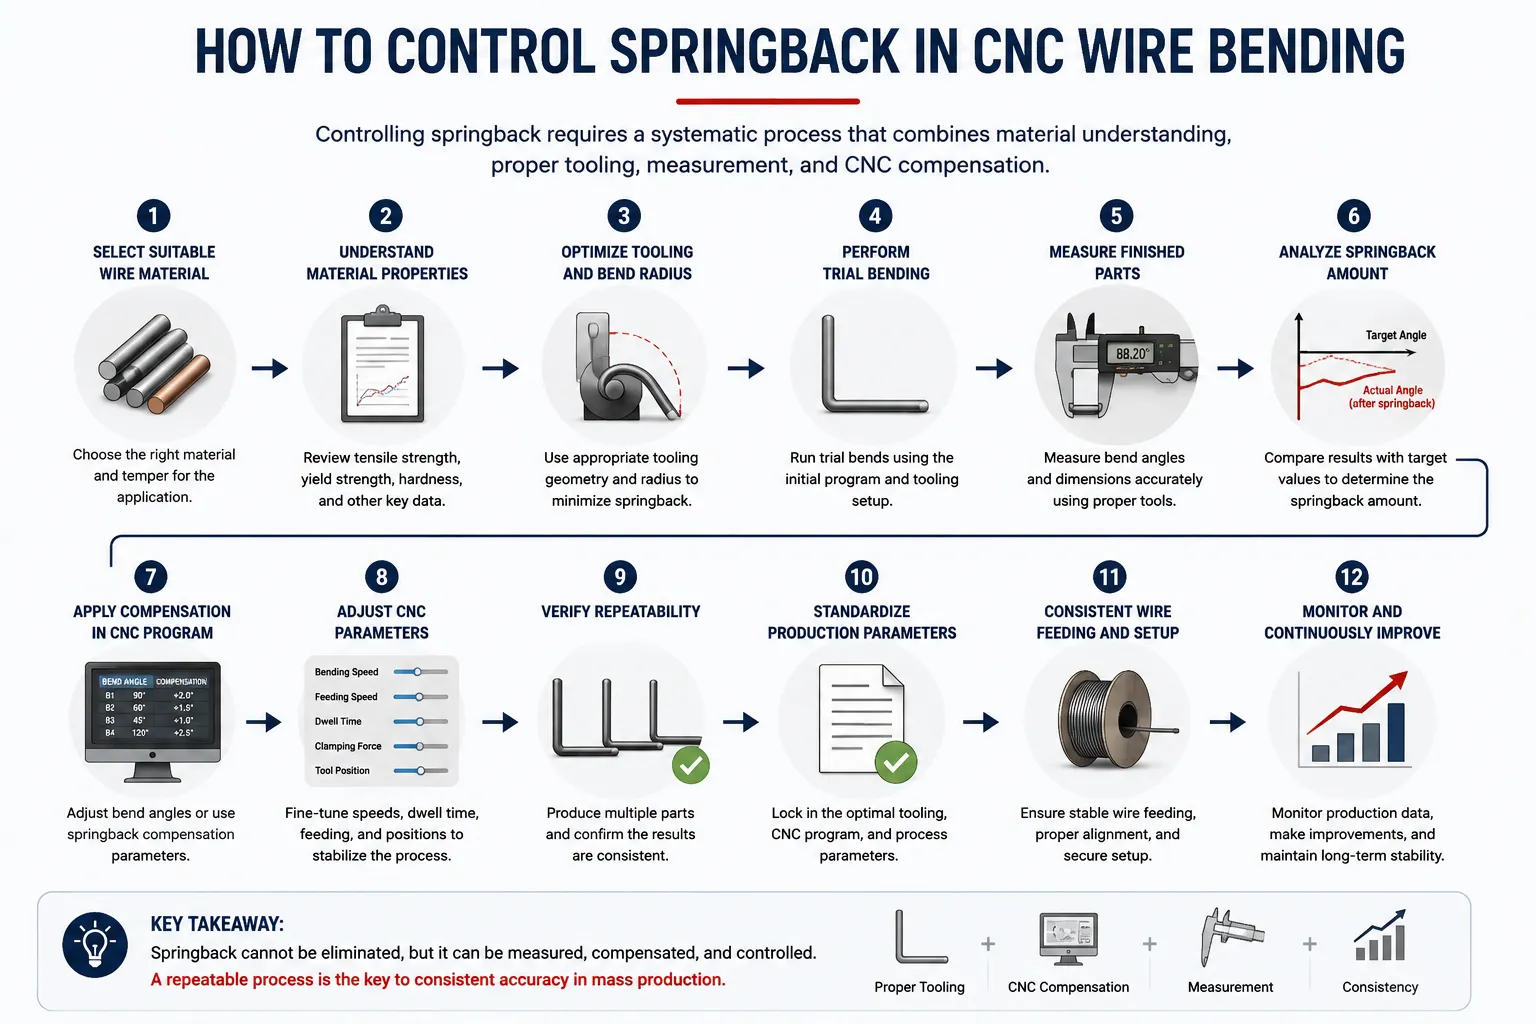
Jak ovládat zpětnou pružinu při ohýbání drátu CNC
Řízení pružiny je workflow, ne jedno nastavení. Následující metody se každá zabývají jinou částí problému a společně tvoří opakovatelný proces:
1. Vyberte vhodný drátový materiál.Konzistentní springback začíná s konzistentním materiálem. Jasně specifikujte kvalitu, popouštění a stav povrchu a vyhněte se míchání šarží během jedné výrobní série.
2. Porozumět vlastnostem materiálu před programováním.Získejte údaje o tvrdosti a tahu pro samotný používaný vodič. Kompenzace z referenčního materiálu se nemusí přenést na jiný pozemek, proto každý nový materiál považujte za nový výchozí bod.
3. Optimalizujte poloměr ohybu.Poloměr ovlivňuje, jak moc deformace zůstává elastická. Návrhy ohýbají tak, aby vyvažovaly tvarovatelnost, životnost nástrojů a funkční požadavky, místo aby se automaticky omezovaly na co největší dostupný poloměr.
4. Optimalizovat geometrii nástrojů.Nástroje určují, jak je drát během formování podepřen a omezen. Dobře sladěné nástroje činí deformaci předvídatelnější, což následně činí kompenzaci zpětné pružiny stabilnější.
5. Používejte přílišné ohnutí, když je to vhodné.Pokud se ohyb spolehlivě odrazí o dva stupně zpět, mírně ohnutí za cíl umožní dílu vrátit se na tažný rozměr — což platí pouze tehdy, pokud je návrat konzistentní.
6. Stanovte parametry kompenzace zpětné pružiny.Pro každý ohyb vytvořte zdokumentovaný offset na základě měřených výsledků, nikoli předpokladů. Tyto hodnoty považujte za procesní data, která patří k číslu dílu.
7. Upravte parametry ohybu CNC.Parametry úhlu ohybu, podávání a pohybu interagují s chováním materiálu při získávání; Naladění na skutečný vodič a zaznamenání výsledku proměňuje pokus-omyl v jasně definovaný proces.
8. Provést zkušební ohýbání.Zkušební ohyby prvního článku s výrobním drátem odhalují, jak se materiál chová ještě před tím, než je nasazena celá várka — což je nezbytné vždy, když se změní materiál, nástroje nebo geometrie.
9. Měřte hotové díly.Ověřte úhly a rozměry vhodnými metodami měření — úhloměry, svítidla nebo měření podle tolerance. Měření uzavírá smyčku mezi předpovězenou a skutečnou zpětnou pružinou.
10. Zaznamenat a standardizovat výrobní parametry.Jakmile sada parametrů vytvoří odpovídající díly, uzamkněte ji. Zdokumentované parametry umožňují opakovatelnost výsledků napříč operátory a směnami a zkracují přechod u opakovaných příkazů.
11. Udržujte pravidelné podávání drátů.Variace při posunu se mění tam, kde každý ohyb začíná, mění efektivní geometrii i tehdy, když jsou úhly správné. Pravidelné podávání chrání celkovou přesnost tvarování drátu.
12. Použijte koordinaci více os, kde je to potřeba.Složité 3D drátové části se ohýbají ve více rovinách a každá rovina může mít své vlastní chování při obnově. Koordinovaný víceosý pohyb v moderní době3D stroje na ohýbání drátůudržuje celou sekvenci tvarování konzistentní místo toho, aby se každý ohyb řešil izolovaně.
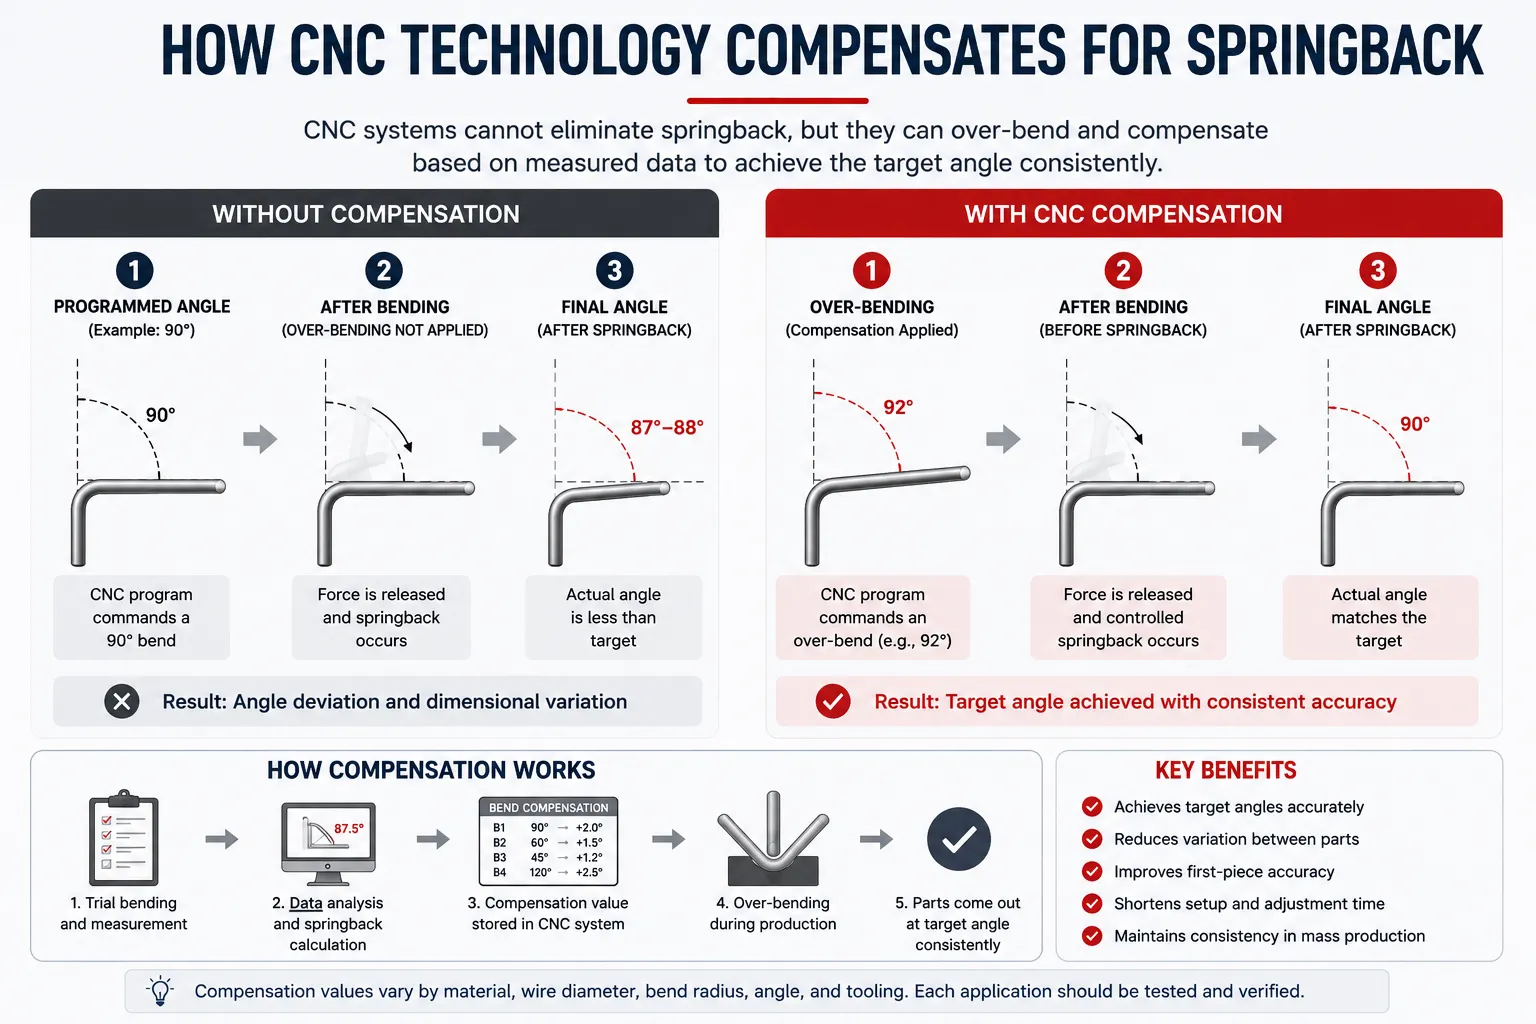
Jak CNC technologie pomáhá kompenzovat zpětnou pružinu
Abych to jasně řekl: CNC technologie pružinu neeliminuje. Žádný řídicí systém nezmění, jak kov uchovává elastickou energii. CNC systémy dávají výrobcům nástroje k řízení tohoto jevu s mnohem větší přesností, než umožňují manuální metody.
Programovatelné parametry ohybu umožňují inženýrům aplikovat naměřený kompenzační úhel na každý ohyb a servo-řízený pohyb jej aplikuje stejným způsobem na každý cyklus. Opakovatelné podávání a přesné umístění udržují geometrii ohybu — a tedy i zpětné chování pružiny — konzistentní mezi jednotlivými díly, zatímco ukládání parametrů znamená, že ověřené nastavení lze přesně vybavit, nikoli znovu sestavit z paměti. CNC systémy tak pomáhají výrobcůmMěř, kompenzuj a opakovaně kontrolujSpringback — přesně to, co vyžaduje objemová produkce. Stroje jakoCNC stroje na ohýbání drátu s rotační hlavouTyto principy aplikujte při kontinuálním formování, kde konzistentní kontakt nástrojů a řízená rotace podporují stabilní přesnost ohybu.
Role nástrojů v řízení pružiny
Nástroje jsou místem, kde se teorie zpětných pružin setkává se skutečným drátem. Geometrie nástroje určuje, jak je materiál obalován, podepřen a uvolněn, takže dvě různé sady nástrojů mohou dosáhnout výrazně rozdílného zotavení na jednom dílu. Zakázkové nástroje přizpůsobené poloměrům ohybu a průměru drátu činí deformaci — a tedy i hodnoty kompenzace — předvídatelnějšími.
Stav nástrojů je stejně důležitý jako konstrukce. Opotřebované nebo poškozené nástroje mění efektivní geometrii každého ohybu, takže kompenzační hodnota, která byla správná při nastavení, tiše přestává platit. Praktické pravidlo: kdykoli se nástroji mění, opravují nebo opotřebují, zkontrolujte první díly před vydáním šarže.
Jak zlepšit opakovatelnost ve hromadné výrobě
Při sériové výrobě je zpětné řízení s pružinou úspěšné nebo neúspěšné, pokud jde o opakovatelnost. Udržuje ji několik návyků: udržuji konzistentní a sledovatelnou dodávku kabelů na pozemek; vzorkování částí během běhu, nejen při přípravě; udržovat nástroje podle plánu místo při selhání; a chránit ověřené sady parametrů před běžnou úpravou. Když se objeví drift, reagujte daty — měřte, porovnávejte s zaznamenávaným základem a záměrně upravujte kompenzaci.
Tyto postupy platí napříčPrůmyslová řešení pro tvarování drátůNa každé úrovni: Stabilní proces vytváří stabilní části a každý zásah by měl proces učinit stabilnějším, ne menším.
Praktické aspekty pro automobilové drátové komponenty
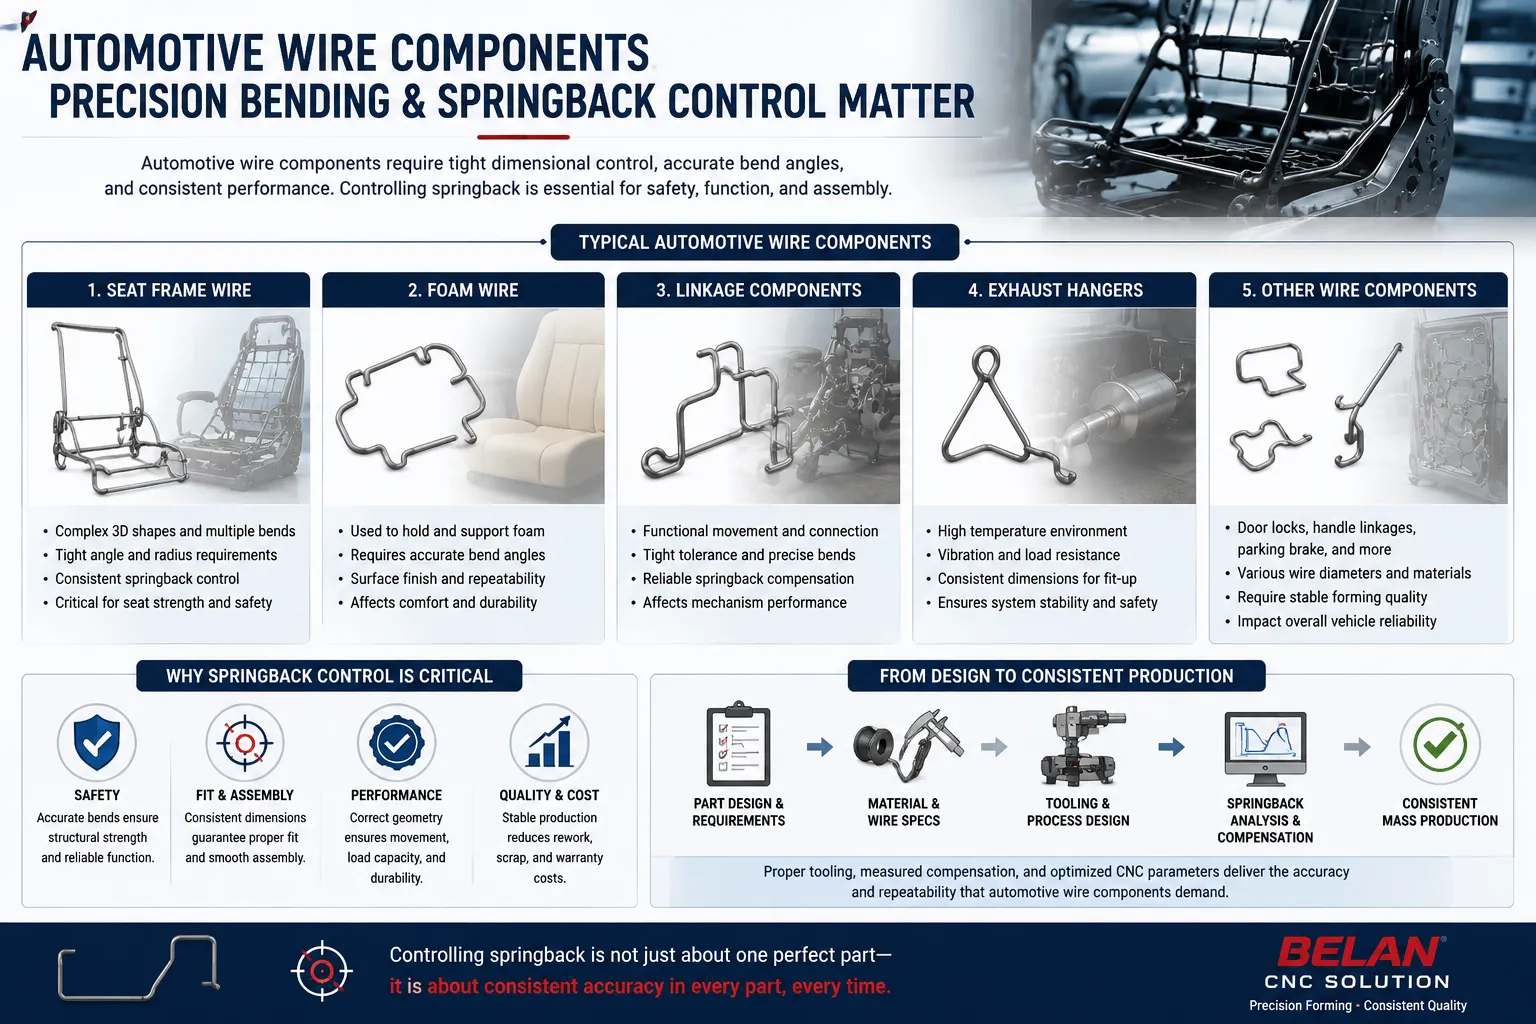
Automobilové drátové komponenty — drát k rámu sedadla, pěnový drát, podpůrné konstrukce sedadel, spojovací a výfukové závěsy — se vyrábějí ve větších objemech, kde je konzistence velmi požadavna. Mnohé jsou sestaveny do uzávek nebo svařovány do podsestav, takže rozměrová odchylka v jednom drátovém prvku se šíří do celé sestavy, a drát sedlového rámu, který se mírně liší podle dílu, může zpomalit celou linku.
Proto je v automobilové výrobě důležitá zpětná náprava pružin: cílem není jen součást v rámci tolerance, ale proces, který udržuje toleranci napříč tisíci cyklů, výrobními sériemi a intervaly nástrojů. Výrobci hodnotícíŘešení pro tvarování drátu v automobilovém průmysluMěli bychom se tedy ptát, jak se ověřuje přesnost ohybu a konzistence tvarování — nejen co stroj dokáže na demonstračním dílu.
Kontrolní seznam pro zpětné ovládání pružiny pro CNC ohýbání drátu
- ☐ Zkontrolujte vlastnosti materiálu drátu (kvalita, popouštění, certifikáty)
- ☐ Potvrďte průměr a toleranci drátu
- ☐ Zkontrolujte poloměr ohybu vůči tvarovatelnosti a limitům nástrojů
- ☐ Vyhodnoťte geometrii a stav nástrojů
- ☐ Stanovte parametry kompenzace zpětné pružiny na každý ohyb
- ☐ Provádějte zkušební ohýbání pomocí výrobního drátu
- ☐ Měřte hotové díly podle výkresových rozměrů
- ☐ Zaznamenat a zachytit ověřené výrobní parametry
- ☐ Ověřte opakovatelnost během vzorkové výrobní série
- ☐ Standardizujte finální proces a po jakékoli změně znovu ověřujte
Jak vyhodnotit řešení ohýbání CNC drátu pro kontrolu zpětné pružiny
Když je řízení zpětné pružiny klíčové pro vaše díly, zhodnoťte stroj podle schopností, které jej přímo podporují: přesnost serva a opakovatelnost; jak jsou úhly ohybu a hodnoty kompenzace programovány a ukládány; zda lze nástroje sladit s geometrií vašeho produktu; zda dodavatel může testovat ohýbání vzorků s vaším skutečným drátem; a jaká technická podpora je k dispozici po instalaci. Dodavatel, který si před doporučením konfigurace vyžádá výkresy, specifikace vodičů a tolerance, správně vyhodnocuje problém: kompenzace zpětné pružiny může být ověřena pouze vůči skutečnému materiálu a součástce.
Proč zvolit stroje BELAN pro CNC drátové tvarování?
BELAN Machinery vyrábí víceosé CNC zařízení pro ohýbání drátů a řešení pro tvarování drátů zaměřená na automobilové aplikace. Stroje BELAN kombinují víceosé CNC řízení, inteligentní software včetně AI-asistované kompenzace zpětné pružiny a speciální nástroje přizpůsobené produktu — tři prvky, které tento článek označil za klíčové pro řízení zpětné pružiny. BELAN také vychází ze skutečné specifikace kabelu zákazníka a produktových výkresů: díly jsou testovány a parametry ověřeny před doporučením řešení, takže přesnost ohybu je prokázána na vaší straně, nikoli obecně deklarována.
Závěr
Pružina zpět u CNC ohýbání drátu není vada ani porucha stroje — je to chování materiálu, které musí každý proces tvarování drátu zohlednit. Úspěšná kontrola zpětné pružiny je výsledkem sladění materiálu, geometrie drátu, nástrojů, parametrů ohybu, měření a kompenzace jako jednoho ověřeného systému. CNC technologie nemůže odstranit fyziku, ale poskytuje výrobcům programovatelné parametry, přesnost polohování a konzistenci procesu, které spolehlivě kompenzují zpětnou pružinu — díl za dílem, šarže za várkou, základ stabilní a škálovatelné výroby drátových součástek.
Často kladené otázky
Co způsobuje zpětnou pružinu při ohýbání CNC drátu?
Zpětná pružina je způsobena elastickou částí deformace. Když se ohybová síla uvolní, drát část této deformace obnoví, takže hotový úhel se mírně otevře nad naprogramovaný úhel. Míra obnovy závisí na materiálu, průměru, poloměru ohybu, úhlu a nástrojích.
Jak tvrdost materiálu ovlivňuje pružinu ohybu drátu?
Tvrdší materiály obvykle při formování zadržují více elastické energie, což může vést k větší obnově po ohýbání. Tvrdší dráty proto mohou vyžadovat vyšší hodnoty kompenzace a kompenzace stanovená na měkkém drátu by se neměla předpokládat, že se přenáší na tvrdší drát.
Mohou CNC stroje na ohýbání drátu kompenzovat zpětnou pružinu?
Ano — ale kompenzací, ne eliminací. Do každého ohybu je naprogramován měřený posun tak, aby se díl vrátil na cílový rozměr. Díky opakovatelnému pohybu serva, konzistentnímu podávání a uloženým parametrům platí tato kompenzace stejně na každém cyklu, což umožňuje opakovatelnost výsledků ve výrobě.
Jak ovlivňuje zpětná pružina nástroje nástrojů?
Geometrie nástrojů určuje, jak je drát během formování podepřen a svázán, což ovlivňuje, jak předvídatelně se deformuje a obnovuje. Nástroje přizpůsobené poloměrům a průměru produktu zvyšují stabilitu kompenzace, zatímco opotřebované nebo nesourodé nástroje způsobují zpětný posun pružiny — takže změny nástrojů by měly vyvolat přeměření prvních dílů.
Ovlivňuje průměr drátu zpětnou pružinu?
Může. Průměr mění tuhost drátové části a poměr mezi poloměrem ohybu a průměrem ovlivňuje, kolik pružného odtahu je do ohybu zabudováno. Jakákoli změna průměru je nová podmínka procesu, která vyžaduje nové zkušební ohyby a kompenzační hodnoty.
Jak mohou výrobci zlepšit přesnost ohýbání drátů?
Začněte s konzistentním materiálem, pak vybudujte disciplinovaný pracovní postup: zkušební ohýbání s výrobním drátem, měření podle výkresu, zdokumentované kompenzační parametry a uzamčené sady CNC parametrů. Zlepšení přesnosti není tolik o jedné úpravě, ale spíše o tom, aby byl celý proces opakovatelný.
Jak lze řídit zpětnou pružinu během hromadné výroby?
Přistupujte k tomu jako k průběžné postupné disciplíně: udržujte sériové série drátů konzistentní, měřte díly během série, udržujte nástroje podle plánu a znovu ověřujte parametry po jakékoli změně materiálu, nástrojů nebo geometrie. Když se objeví drift, upravte kompenzaci na základě měřených dat, nikoli pouze podle úsudku operátora.
Potřebujete pomoc s řízením zpětné pružiny ve vašem procesu tvarování drátů?
BELAN Machinery, profesionální poskytovatel automobilových řešení pro tvarování drátů. Pošlete nám výkresy nebo vzorky svých produktů. Náš inženýrský tým může zhodnotit váš materiál drátu, požadavky na tvarování, požadavky na nástroje a potřeby ovládání pružiny, aby pomohl najít vhodné řešení CNC pro tvarování drátu.
Kontaktujte Belan pro posouzení proveditelnostiSouvisející zdroje
- CNC stroje na ohýbání drátu— Víceosé CNC zařízení na ohýbání drátu určené pro přesné a opakovatelné tvarování.
- Průmyslová řešení pro tvarování drátů— Aplikační řešení pro konzistentní výrobu průmyslových drátových komponentů.
- Řešení pro tvarování drátem pro automobilové díly— Řešení pro tvarování drátem pro sedadelní rámy, pěnový drát a spojovací komponenty, kde je rozměrová konzistence kritická.
- Jaké jsou výhody 3D stroje na ohýbání drátů?— Jak víceplošné 3D tvarování podporuje složitou geometrii dílů a konzistenci procesu.
- Jak si vybrat CNC stroj na ohýbání drátu— Kompletní výběrový průvodce pro hodnocení strojů, nástrojů a možností automatizace.


