


Při výběru CNC ohýbacího stroje na sběrnici kvalifikujte vnitřní poloměr ohybu zvlášť pro ohyby po rovině i po hranách. Můžete zadat stejný povrchový vnitřní poloměr pro oba směry, pokud zkoušky na materiálu s výrobním záměrem ukazují, že oba ohyby se setkávají s výkresem a sedí na sestavu. Samotný vzorek plochého ohybu vám poskytne důkaz o rovném ohybu. U ohybu po hranách si před schválením nástrojů vyžádejte vlastní vzorek a záznam o měření.
Tento průvodce se vztahuje na pevné obdélníkové měděné sběrnice, jako jsou spojky v rozváděčích a sestavách rozvodu napájení. Použijte výkres hotového dílu k definování požadovaného poloměru a poté použijte vzorové ohyby k posouzení, zda dodavatel dokáže výrobek vyrábět konzistentně.
Jak směr ohybu mění rozhodnutí o poloměru
NechťWje šířka měděné tyče aTjejí tloušťku. Thevnitřní poloměr, neboR, se měří na konkávní straně hotového ohybu poté, co je díl uvolněn z nástroje.
| Co porovnat | Ohyb na rovinu | Ohyb po hranách |
|---|---|---|
| Jak se tyč zakřivuje | Mimo rovinu široké plochy | V rovině široké stěny |
| Rozměr průřezu zevnitř až ven ohybu | Tloušťka, T | Šířka, W |
| Co zkontrolovat u zkušební části | Vnější ohybová plocha, hotový úhel a poloměr a rozměry nohy | Vnější hrana pro praskání, vnitřní hrana pro vybočení nebo deformaci, hotový úhel a poloměr a zkroucení |
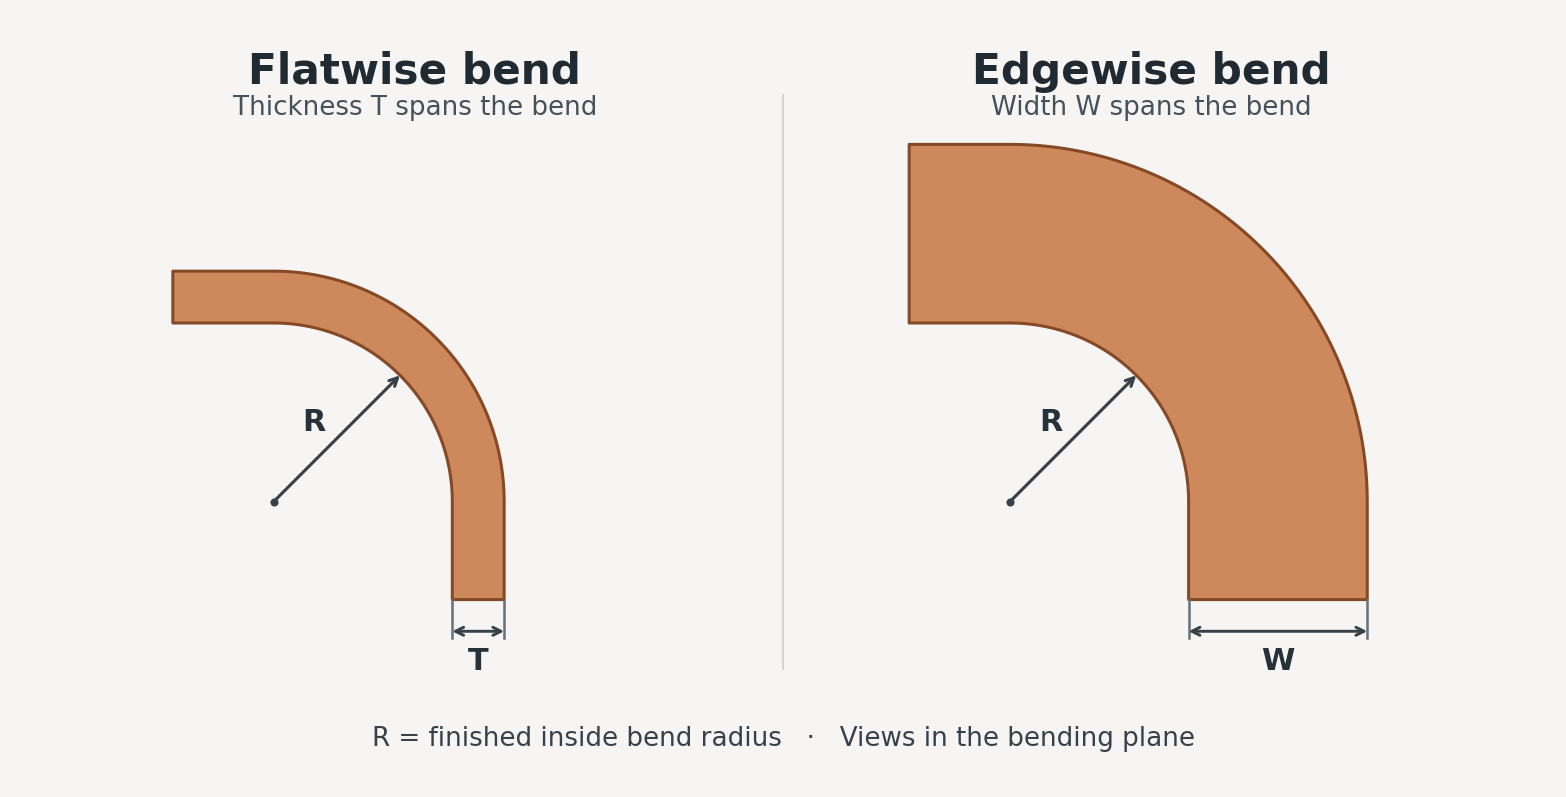
Pro30 mm široká × 5 mm silnáTyč, vnitřní rozměr ven je 5 mm při rovném ohybu a 30 mm při ohybu po hranách. Při stejném vnitřním poloměru může orientace hran více natáhnout vnější materiál, protože ohyb překlenuje širší rozměr. Příklad ilustruje geometrii. Dosažitelný poloměr stále závisí na kvalitě a popouštění mědi, průřezu, stavu hrany a nástrojích. VizOhýbané měděné sběrnice pro rozváděče a ovládací panely.
Jak stanovit minimální poloměr ohybu pro vaši část
Začněte s poloměrem, který vaše sestava dokáže pojmout. Na výkresu zadejte třídu mědi a potvrdnutí, šířku a tloušťku, směr ohybu, vnitřní poloměr a úhel povrchové úpravy. Označte montážní plochy a středy otvorů, které sedí ovládací sestava. Zahrňte všechny požadavky na povrch nebo hrany, které musí dodavatel splnit. Kde to prostor dovolí, uveďte dodavateli přijatelný rozsah dosahu, aby si inženýři mohli vyhodnotit možnosti nástrojů.
Publikované tabulky poloměru ohybu mohou pomoci s počáteční kontrolou výkresu. Tabulka 6 v příručce Copper Development Association a European Copper Institute například uvádí doporučení podle tloušťky pro vysoce vodivou měď v polotvrdé nebo tvrdé kalení. Považujte to za výchozí bod v rámci tohoto materiálního rozsahu. Kvalifikujte ohyb po hranách podle skutečné šířky, kalení a nástrojů a znovu kvalifikujte, pokud se design změní na hliník nebo na materiál s jiným nátěrem či izolací. VizMěď pro sběrnice, oddíl 1.2.2.2.7 a tabulka 6.
Co měřit v ohybovém testu dodavatele
- Použijte materiál, který hodláte koupit.Pro srovnání porovnat vyrobte zkušební kusy rovnou i okrajovou ze stejné várky, se stejnou třídou, kalením, průřezem a podmínkou hrany. Požádejte dodavatele, aby identifikoval konfiguraci stroje a nástroje používané pro každý směr.
- Zaznamenejte poloměr nástroje a hotový poloměr zvlášť.Dohodněte se na metodě vhodné pro tahovou toleranci, například měření profilu. Po uvolnění dílu změřte vnitřní poloměr a hotový úhel. Pružinový návrat je elastické zahmatání po uvolnění. Pokud zkouška dokáže zachytit naložený úhel, zaznamenejte jej vedle uvolněného úhlu. Každé naprogramované přehnutí zaznamenejte samostatně, aby bylo možné správně interpretovat obě hodnoty.
- Zkontrolujte kompletní díl v jeho montážní pozici.Zahrňte díl určený k výrobě s jejími skutečnými ohyby a otvory. Použijte referenční údaje výkresu ke kontrole délky nohou, polohy otvorů, zarovnání kontaktní plochy a zatočení, pokud je to relevantní. Usadit díl do kontrolního zařízení bez nutění. Dohodněte se, jak bude dodavatel dokumentovat stav povrchu a případné praskliny či deformace.
- Souhlasím s přijímacím obdobím.Před schválením nástrojů nebo zařízení nastavte množství vzorků, metody měření, tolerance tažení a příslušný cíl doby cyklu. Pokud plánujete tyto ověřovat při továrním přijímacím testu (FAT), zahrňte kritický ohyb po hranách a nejnáročnější hotový díl do testovacího plánu.
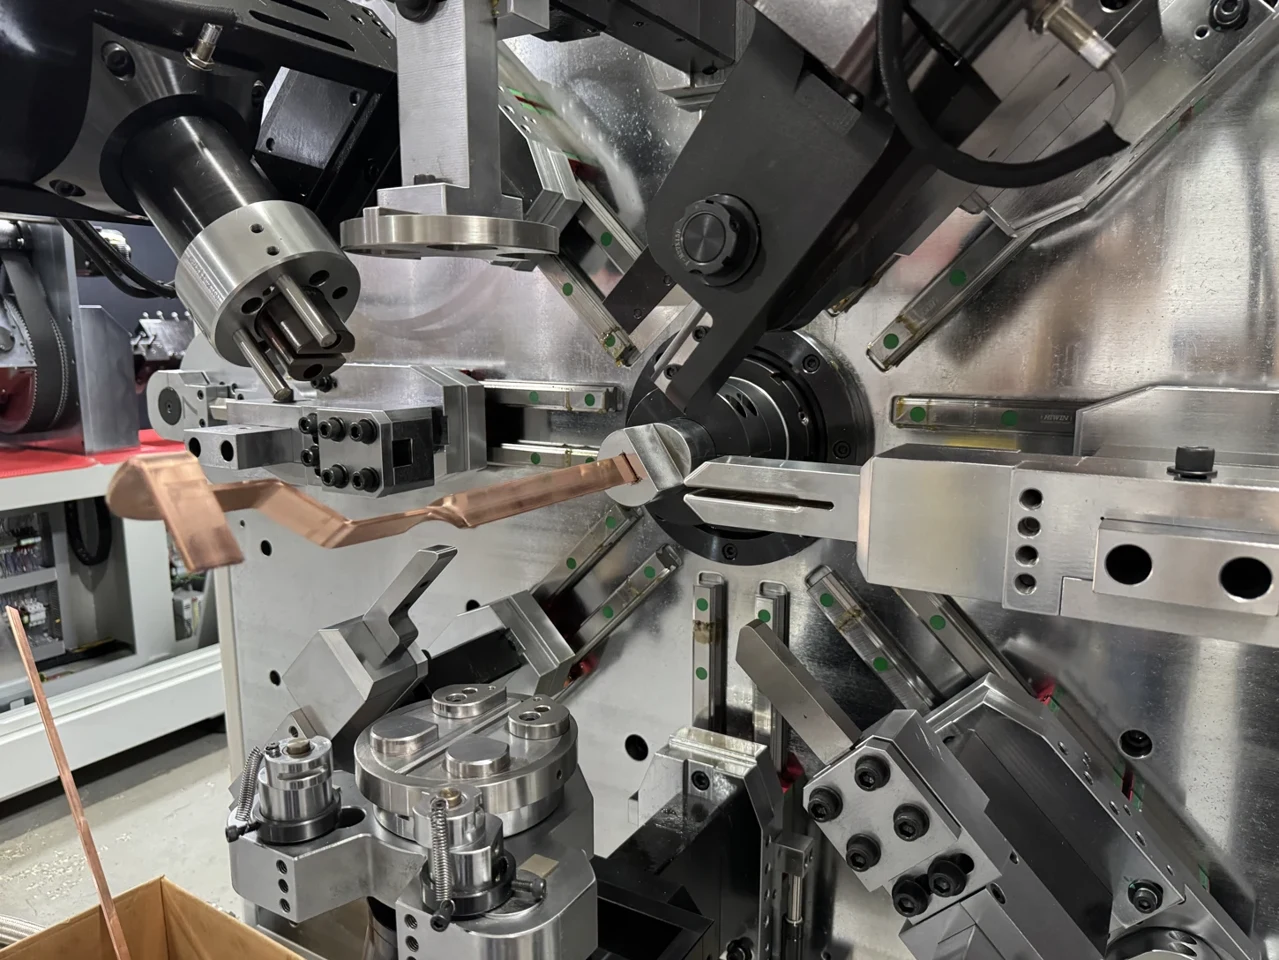
Pokud okrajový vzorek selže na určeném poloměru, zkontrolujte nástroje a zeptejte se, zda sestava může přijmout větší vnitřní poloměr. Nechte vlastníka návrhu schválit jakoukoli změnu výkresu, poté opakujte zkoušku podle upravených požadavků.
Současně zkontrolujte přídavek ohybu.Přídavek na ohyb je délka přiřazená zakřivené části při vyvolávání polotovaru. Potvrďte to pro každý směr ohybu pomocí měřených zkoušek, aby délka řezu a děrované otvory odpovídaly finálnímu výkresu. Poté ověřte vyvinutou délku a polohu otvorů na celém dílu. VizVysvětlení tabulk měřených ohybů od Autodesku.
Použijte výkres k výběru stroje BELAN
BELAN začíná výkresem dílu, materiálem, průřezem, tolerancemi a plánovaným výstupem. Například BL-TP-50-7E uvádí rozsah měděných sběrnic15–45 mm na šířku a 1,0–7,0 mm na tloušťku. Příklad 30 × 5 mm spadá do tohoto rozsahu, takže stroj může být zařazen do užšího výběru k posouzení. Inženýrství stále musí zkontrolovat požadovaný poloměr, směr ohybu, nástroje a geometrii hotového dílu.Specifikace BL-TP-50-7E.
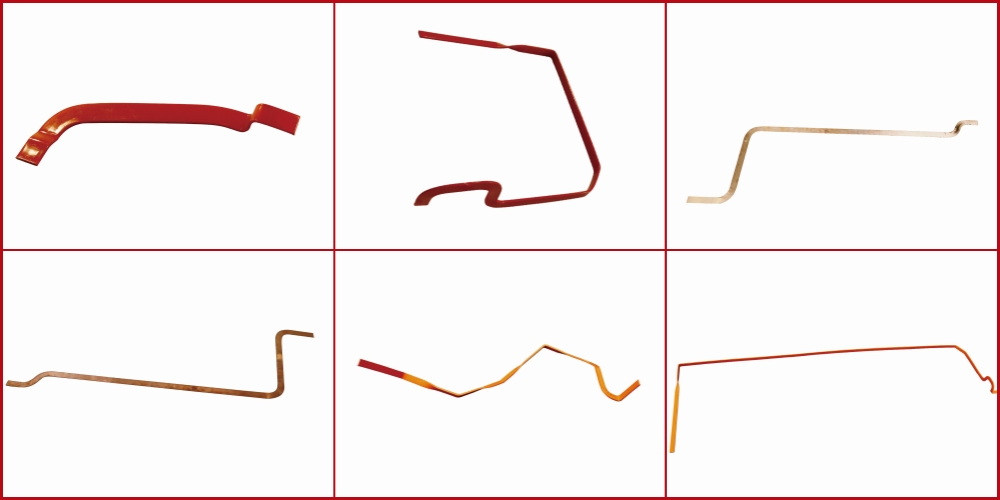
Pro cenovou nabídku nebo kontrolu vzorku zašlete BELAN revizi výkresu, kvalitu mědi a popouštění, průřez, směry ohybu, tolerance hotového poloměru a úhlu a očekávaný objem výroby. Pokud o přijetí rozhoduje o přijetí fit, zahrňte výkres přípravku nebo klíčové referenční údaje montáže. Požádejte o zkušební verzi nejtěžší části před finálním nastavením vybavení a nástrojů.Ohýbací stroje BELAN a poptávky na nabídky.


