


Programuješ 90 stupňů. Tyč se sundá ze stroje při 92. Nikdo se ničeho nedotkl — měděný se prostě částečně odtáhl zpět. Každý díln, který vyrábí plochou měď, to splňuje už v prvním týdnu a opravou není těžší válec ani nová raznice. O modernímStroj na ohýbání sběrnic, pružina je programovaná proměnná, stejně jako délka posuvu a vnitřní poloměr. Takto odvozujeme hodnoty odměn na výrobních halách — a jak je držíme.
Odkud pochází zotavení
Ohyb plasticky deformuje vnitřní poloměr tyče, ale vnější vrstvy zůstávají elastické. Uvolníte tlak a tyto elastické vrstvy tyč částečně stáhnou zpět k rovné rovině. Obnova není náhodná —Měděná pružina na sběrnicizávisí na třech zaznamenaných proměnných. Dostaňte je na papír aKompenzace úhlu ohybu sběrnicese stává aritmetikou místo folklóru.
Tři proměnné, které určují úhel obnovy
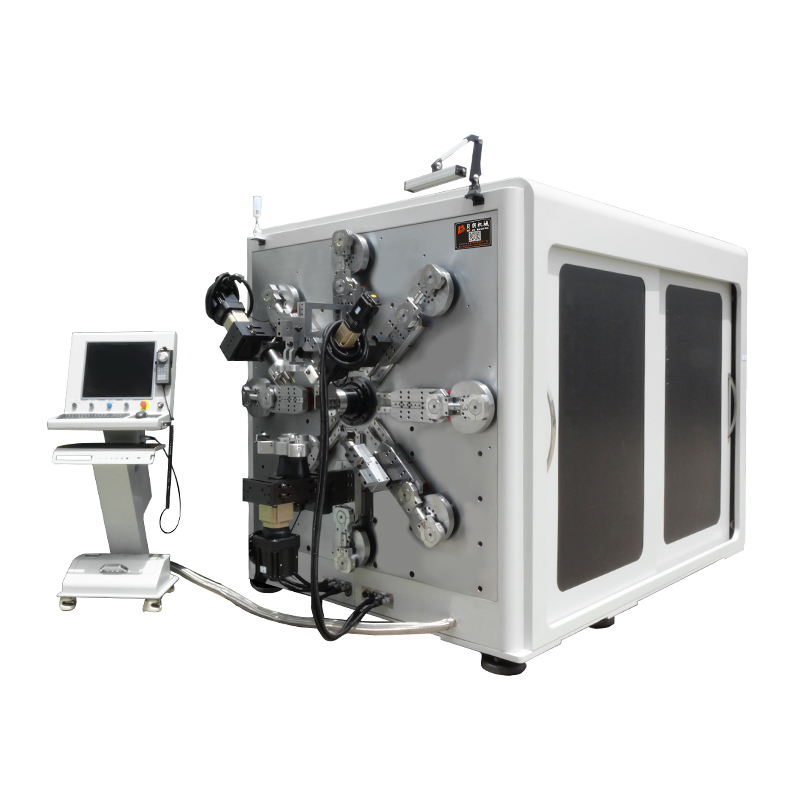
Na 16-osémStroj na ohýbání sběrnicstejně jako u našeho TP-DL-45-6E může stejná tyč opustit ohybovou hlavu s plochými, vertikálními ohyby a kroucením v jedné části. Každý směr se obnovuje jinak, takže stroj a program je musí řešit odděleně.

Povaha
Měkký, žíhaný prut se zotavuje nejméně a drží nejstabilnější hodnoty mezi loty. Půltvrdý bar — nejčastější komerční stav — se znatelně více zotavuje a právě zde probíhá většina práce na kompenzaci. Tvrdě tažená tyč se nejvíce obnovuje a mění se podle procesu pily, proto každou novou dávku dodavatele považujte za neověřenou, dokud první ohyb neprokáže opak.
Materiál je stejně důležitý. Pokud provozujete měď a hliník na jednom stroji — náš BL-TP-50-7E zpracovává měď 15–45 × 1–7 mm a hliník 15–50 × 1–8 mm na stejném 13osémStroj na ohýbání sběrnic— udržovat dva samostatné derivační listy. Hliník nesdílí křivku získávání mědi a hodnota kopírovaná z programu mědi bude chybět.
Tloušťka
Silnější tyč se obnovuje více v absolutních stupních a méně předvídatelně, protože deformační zóna je hlubší. Tyč o průměru 3 mm a tyč o průměru 6 mm ohnutá do stejné geometrie nebudou mít stejnou kompenzační hodnotu, ani při stejném popouštění. Změny tloušťky jsou nejčastější příčinou "stejného programu, který fungoval."
Směr ohybu
To je ta proměnná, na kterou dílny zapomínají. Ploché ohyby přes širokou plochu se zotavují nejméně. Vertikální ohyby skrz tlustý rozměr se výrazně více obnoví. Zkroucené sekce rozprostírají deformaci podél zkroucení a znovu se obnovují odlišně. Proto se naše cíle na přesnost liší směrem: ploché ohyby drží ±0,1°, vertikální ohyby ±0,2°. Programování jedné kompenzační hodnoty pro obě směry je nejčastější příčinou úhlových výpadků u dílů smíšené geometrie.
Kompenzační list: Co zaznamenávat
| Proměnná | Jaké změny | Co nahrávat |
| Temper (měkký / polotvrdý / tvrdě vytažený) | Obnova roste s tvrdostí; Tvrdé tažení se liší podle pily | Hodnota na úrovni lotu; Kontrola prvního článku u každého nového lotu |
| Tloušťka | Více stupňů regenerace, méně lineární, jak se tyč silnější | Jedna hodnota na tloušťku, ne na rodinu dílů |
| Směr ohybu | Ploché se zotavuje nejméně (±0,1°), vertikálně více (±0,2°), kroucení zvlášť | Samostatné hodnoty pro plochý a vertikální bod na jedné části |
| Materiál (měď vs hliník) | Úplně jiné křivky obnovy | Samostatný odvozovací list pro každý materiál |
Odvodit hodnotu ve čtyřech ohybech
Na novém materiálu a geometrii je odvození krátké:
- Ohýbejte testovací díl do nominálního úhlu a měřte skutečný výsledek.
- Rozdíl je v pružině této kombinace — zaznamenávejte ji proti materiálu, tloušťce a směru.
- Zadejte overbend jako kompenzaci programu a spusťte druhý kus.
- Ověř. Pokud druhý dílek sedí uvnitř vašeho přijímacího pásu, hodnota platí. Pokud ne, zkuste to jednou — křivka obnovy mědi je v tomto rozsahu téměř lineární.
Čtyři ohyby, ne čtyřicet. Dílny, které kompenzují pocitem, pokaždé při změně materiálu odvozují stejné hodnoty a viní stroj za nekonzistenci.
Držte hodnotu ve výrobě
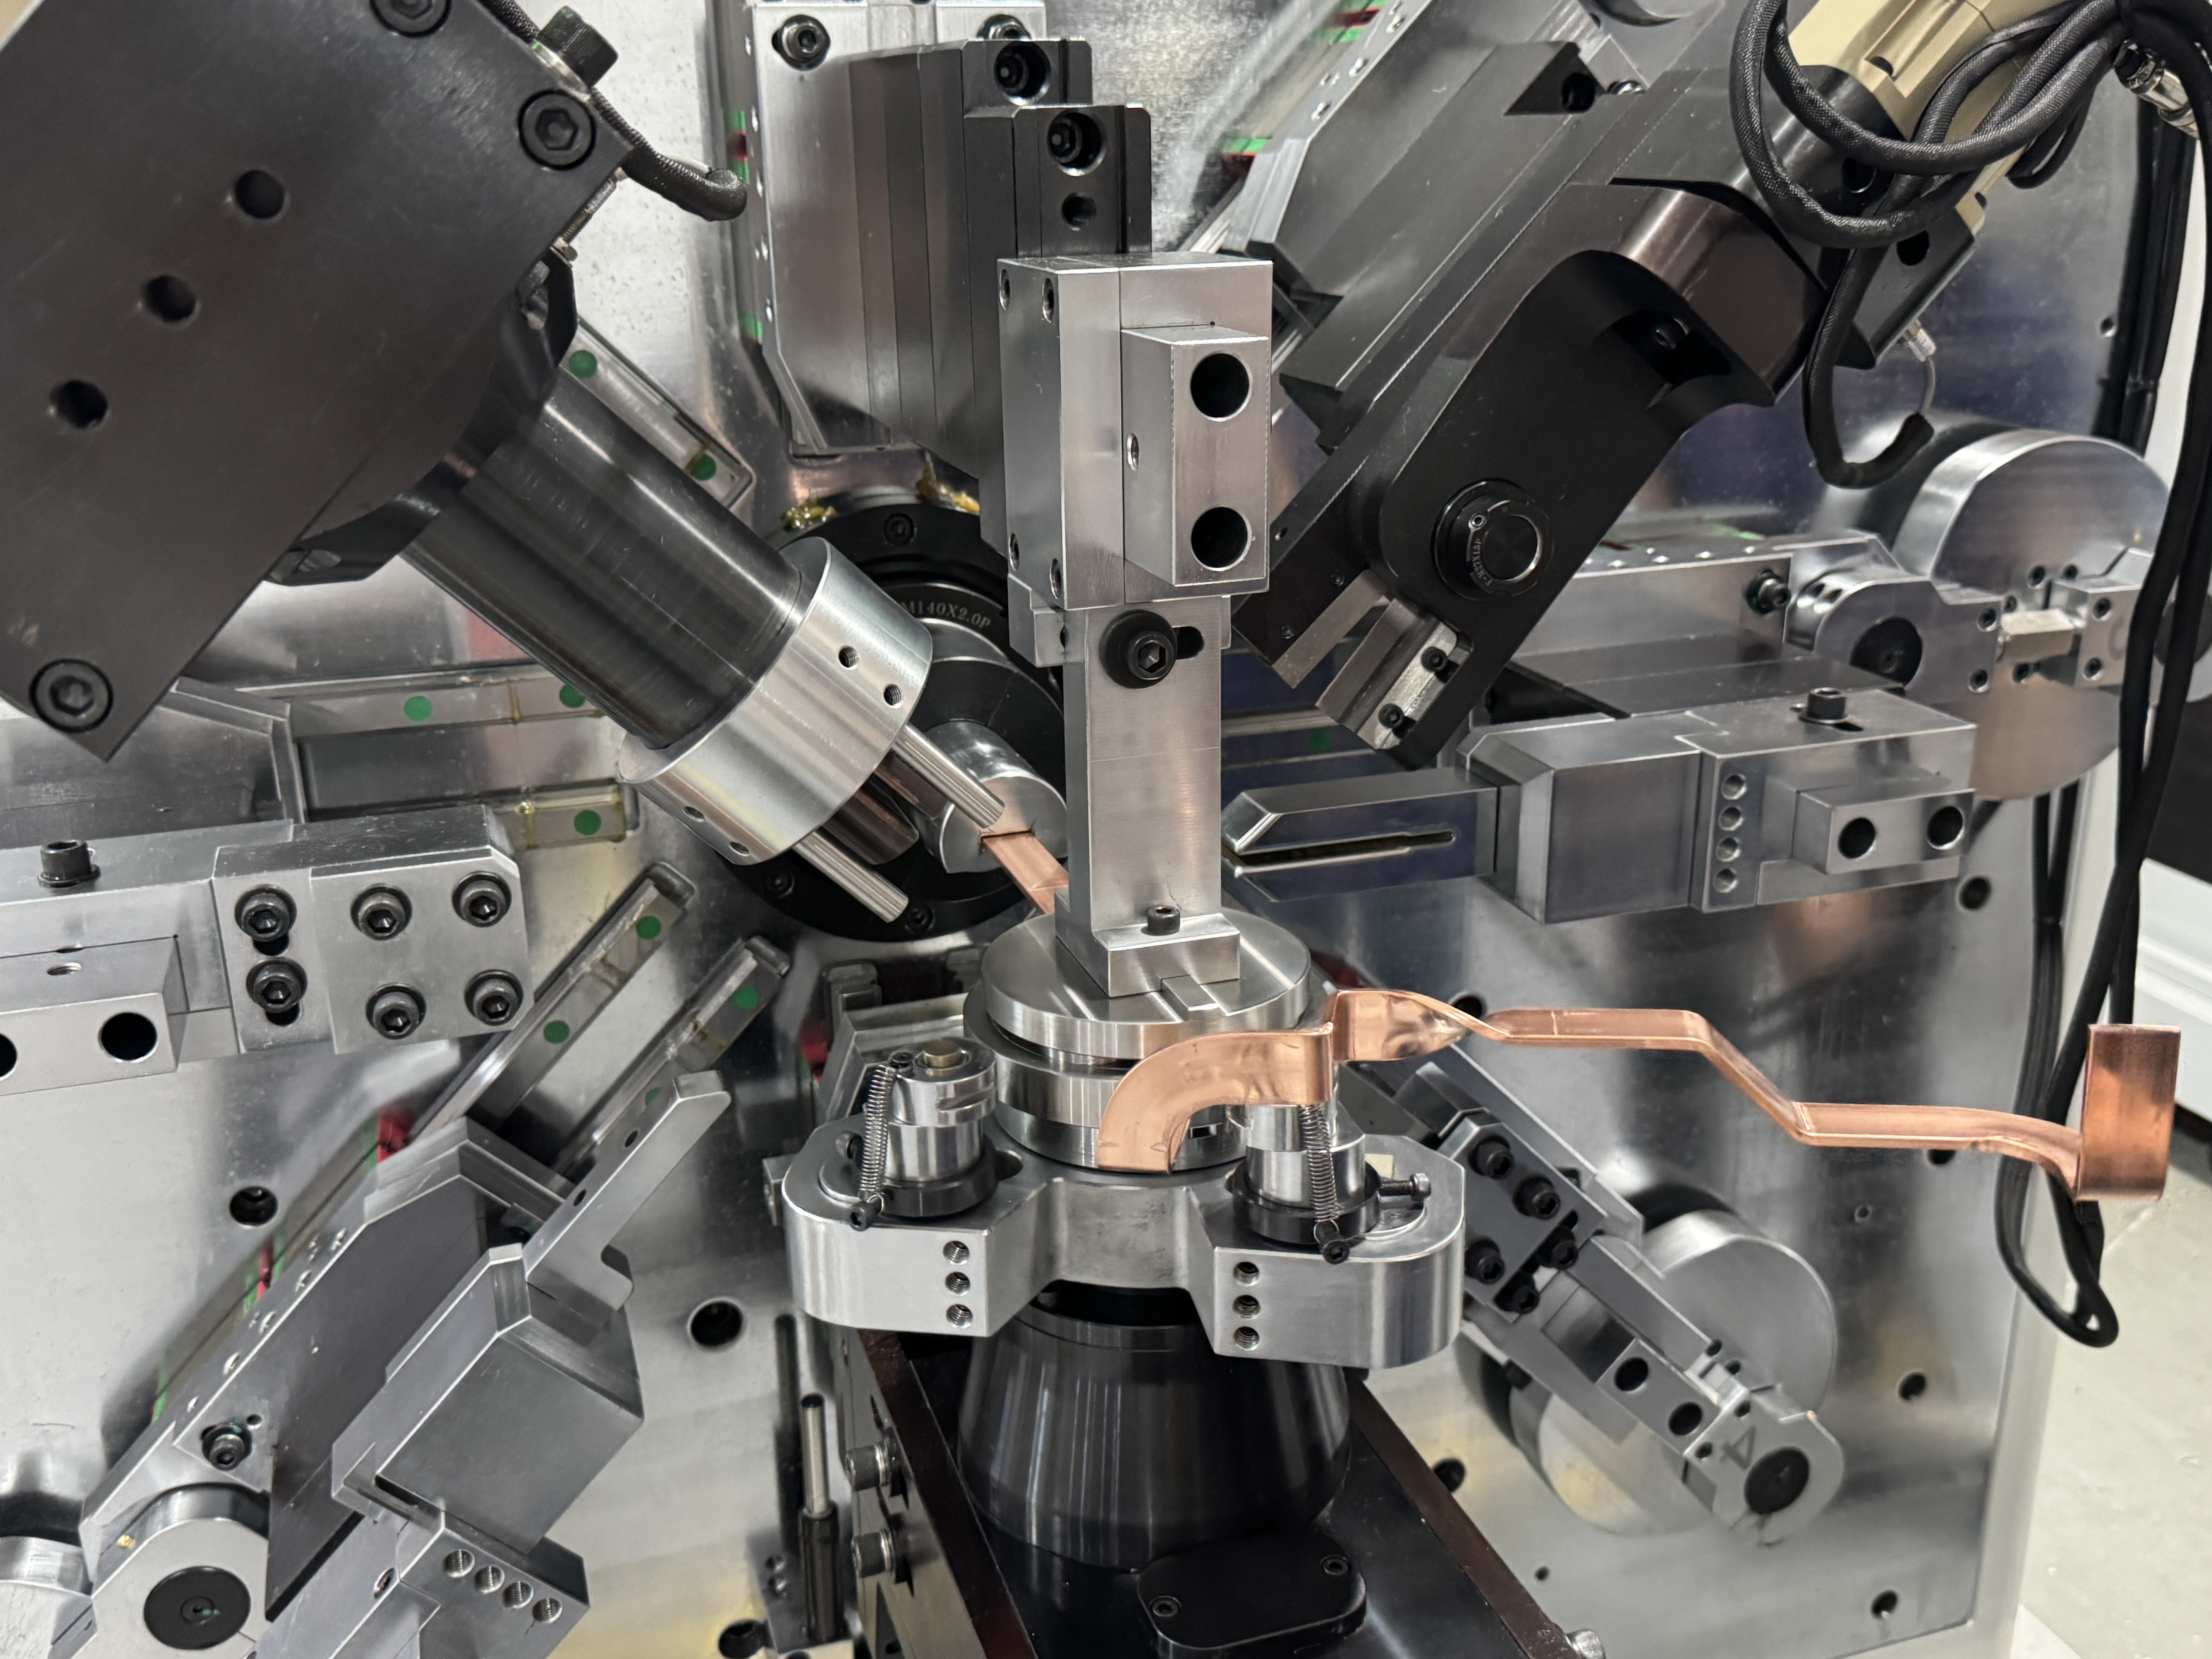
Obnova se odchyluje z důvodů, které s programem nesouvisí: teplota tyče během horkého skladovacího odpoledne, velká kolísání tvrdosti, opotřebení nástrojů během měsíců. Dva návyky udržují proces poctivý. První článek každou várku, měřený měřičem — deset sekund měření proti zásobníku na přepracování. A ověření uzavřené smyčky: každýStroj na ohýbání sběrnicWe Ship provozuje 100 000 cyklů endurance nákladu před dodáním s ověřenou opakovatelností úhlu na ±0,2° při 90°, takže drift na vaší podlaze se projevuje jako alarm tolerance, nikoli jako hotová paleta špatných dílů.
Pošlete nám materiální list, získejte zpět hodnoty
Měděný pružinový výtah na sběrnici vypadá v učebnicích zastrašujícím dojmem. Na podlaze se to redukuje na tři zaznamenané proměnné a čtyřohybovou derivaci, a každý vycvičený operátor drží úhly, jakmile jsou desky aktuální. Pokud chcete počáteční kompenzační list pro vaše skutečné materiály, zašlete BELAN své specifikace tyčí a výkresy dílů — my provedeme odvození na našemStroj na ohýbání sběrnicNastavte a vraťte hodnoty pomocí ohnutých, měřených testovacích kusů z vašeho vlastního materiálu. Pro výběr modelu, testovací ohyb nebo přehled uspořádání buněk se obraťte na náš inženýrský tým.
BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.

