


14mm stroj na ohýbání drátěného ohýbání s rotační hlavou v Turecku s rámem židle
ABL-3D-51400Stroj na ohýbání rotačního drátudodávané společností BELAN absolvovalo sedm dní školení přímo na místě v zákaznické továrně vTurecko. Stroj byl zakoupen především za účelem výroby podpěr židlí z pevného drátu o průměru 14 mm.
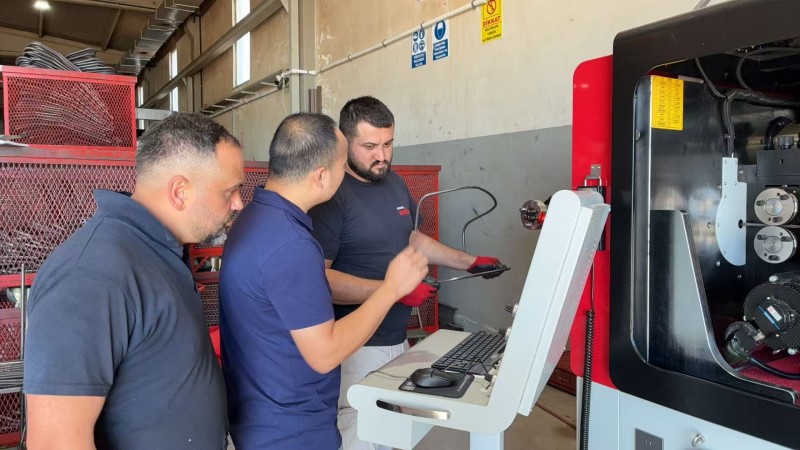
Inženýři BELAN během školení používali skutečný produkt zákazníka. Program zahrnoval obsluhu strojů, programování, narovnání, úpravu parametrů ohybu, kontrolu vzorků a rutinní údržbu. Po praktickém výcviku zaměstnanci zákazníka stroj samostatně ovládali a vyrobili schválený14mm rám židlevzorek.
Jaké jsou požadavky na tvarování 14mm rámu židle?
Podpěra židle vyrobená z 14mm pevného drátu vyžaduje dostatečnou ohybovou sílu, vhodný prostor pro tvarování a přesnou kontrolu více prostorových úhlů. Protože materiál je poměrně silný, je třeba při instalaci zvážit i jeho pevnost a zpětnou pružinu.
Pokud je délka podávacího pohybu, úhel ohybu nebo směr tvarování nepřesný, odchylka se může zvyšovat při provádění po sobě jdoucích ohybů. U podpěr židlí, které budou později svařovány nebo sestavovány, mohou rozměrové rozdíly ovlivnit polohu spojovacích bodů.
Výběr stroje by proto měl zohledňovat více než maximální průměr drátu. Geometrie produktu, pevnost materiálu, poloměr ohybu, výrobní objem a požadovaná rozměrová tolerance musí být všechny vyhodnoceny před potvrzením tvarovacího roztoku.
Proč použít metodu tvarování rotační hlavy?
BL-3D-51400 mění směr ohybu pomocí rotující hlavy tvarování. Během výroby se drát pohybuje hlavně vpřed a vzad, místo aby se neustále otáčel spolu s produktem.
PomocíStroj na ohýbání rotačního drátu U silných opěrných pásů židlí lze snížit pohyb dlouhého materiálu při formování. Rotující hlava mění směr podle programu a provádí různé trojrozměrné ohyby.
Stroj poskytuje prostor pro tvarování produktů s různými úhly a profily. Jeho víceosé řízení koordinuje podávání drátu, otáčení hlavy a ohybové pohyby podle naprogramované sekvence.
Příprava 14mm drátu k výrobě
Nastavení vyrovnávací jednotky
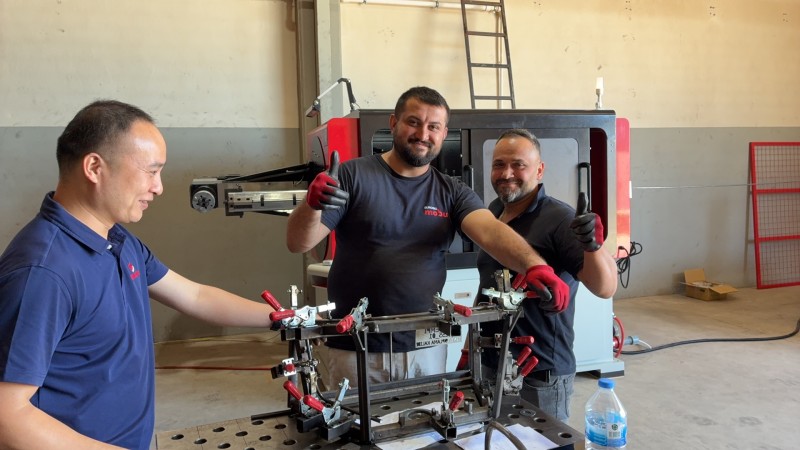
Během výcviku inženýři BELAN nejprve upravili vyrovnávací jednotku podle materiálu 14 mm. Účelem bylo zajistit, aby drát vstoupil do oblasti podávaní a tvarování ve vhodném stavu.
Nedostatečné nebo nadměrné narovnání může ovlivnit výsledný profil produktu. Měřítko na narovnávací konstrukci umožňuje operátorům zaznamenat nastavení použitá pro konkrétní materiálovou specifikaci. Tyto záznamy poskytují referenci, kdy je stejný produkt znovu vyroben.
Kontrola podávání drátu a inspekce nástrojů
Po naložení materiálu zaměstnanci zákazníka zkontrolovali cestu podávání a potvrdili, že nástroje na ohýbání jsou bezpečně nainstalovány. Drát byl posouván přes vyrovnávací a podávací mechanismy kontrolovanou rychlostí, než začala automatická výroba.
Tyto přípravné kroky přímo ovlivňují provozStroj na ohýbání rotačního drátu. Z tohoto důvodu musel každý zaměstnanec provádět nakládání a kontrolu materiálu samostatně.
Jak byl vytvořen program podpory předsedy?
Inženýři BELAN rozdělili geometrii podpěry židle na jednotlivé podávání a ohýbací operace. Do CNC řídicího systému byly zadány délka podání, úhel ohybu, prostorový směr a sekvence provozu.
Po vytvoření počátečního programu byl každý strojek testován samostatně. Operátoři sledovali polohu a směr každého ohybu před spuštěním celého výrobního cyklu.
Tato krok za krokem metoda umožnila operátorům ověřit, že vytvarované části nebudou zasahovat do konstrukce stroje nebo ohybových nástrojů. Také jim to pomohlo pochopit, která řada odpovídala konkrétní pozici na hotovém produktu.
Školení se zaměřovalo na samotné programovací rozhraníStroj na ohýbání rotačního drátu. Zaměstnanci se naučili zadávat data, kontrolovat sekvenci ohýbání a najít operaci, která vyžadovala opravu.
Proč první vzorek vyžaduje kompenzaci parametrů?
Pevný ocelový drát vytváří určitou míru zpětné pružnosti po ohýbání. Požadovaná kompenzace se liší podle pevnosti materiálu, průměru drátu, poloměru ohybu a úhlu cíle.
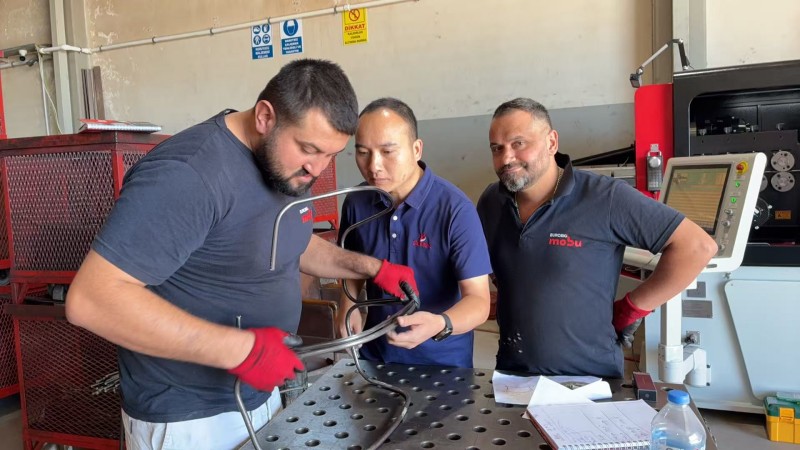
Po získání prvního vzorku byly zkontrolovány hlavní rozměry a úhly ohybu. Když byla identifikována odchylka, byla upravena odpovídající podávání nebo ohýbací operace místo úplné změny programu.
Vzorek byl vytvořen a znovu změřen po každé korekci parametru. Díky tomuto procesu postupně dosáhly podpěry židle požadovaných rozměrů a celkového tvaru.
Potvrzené parametry byly uloženy v produktovém programu. To umožňuje zákazníkovi načíst zavedená data, když jsou stejná14mm rám židleje plánováno k budoucí produkci.
Zákaznické zaměstnance dokončili nezávislé nastavení
Během první fáze inženýři BELAN předvedli kompletní provozní proces. Zaměstnanci zákazníka pak začali materiál nakládat, vybírat produktový program a obsluhovat stroj sami.
Když bylo třeba korekci nějakého rozměru nebo úhlu, zaměstnanci vzorek zkontrolovali a identifikovali příslušný programový krok. Poté upravili odpovídající parametr a vytvořili další vzorek k inspekci.
Cílem sedmidenního školení nebylo pouze zavést funkce strojů. Zaměstnanci měli rozumět výrobnímu procesu a provádět základní úpravy produktu, aniž by se museli zcela spoléhat na inženýra BELAN.
Na konci výcviku vTurecko, operátory mohly použítStroj na ohýbání rotačního drátu vyrobit potřebnou podporu židle a provést základní korekce programu.
Rutinní údržba pro stabilní provoz
Kontroly před spuštěním stroje
Před zahájením výroby by si operátoři měli ověřit stav ohybových nástrojů, dráhu drátu, mazací body a pracovní plochu. Nástroje a nepoužité materiály by měly být odstraněny z rozsahu pohybu stroje.
Inspekce během výroby
Během nepřetržitého provozu by zaměstnanci měli sledovat, zda materiál proudí hladce a zda rozměry produktu zůstávají stabilní. Neobvyklý hluk, vibrace nebo opotřebení nástrojů by měly být před pokračováním výroby zkontrolovány.
Záznamy o čištění a údržbě
Narovnávací jednotka, podávací mechanismus, rotující hlava a nástroje na ohýbání vyžadují pravidelné čištění, kontrolu a mazání. Záznamy o údržbě pomáhají operátorům sledovat stav komponent a identifikovat změny dříve, než ovlivní kvalitu produktu.
14mm podpěra židle prošla schválením produktu
Před dokončením sedmidenního školení zaměstnanci zákazníka stroj obsluhovali samostatně podle ověřeného programu. Hotová podpora židle byla zkontrolována z hlediska celkového profilu, hlavních rozměrů a polohy ohybu.
Vzorek splňoval požadavky zákazníka na přijetí. Výsledek potvrdil, že zařízení bylo dokončeno instalací, uvedením do provozu, školením obsluhy a praktickou verifikací produktu.
Zaměstnanci také získali základní dovednosti potřebné pro obsluhu strojů, úpravu programů, korekci parametrů a rutinní údržbu. To vytvořilo praktický základ pro budoucí výrobu podpěr židlí v továrně zákazníka.
Od dodání vybavení k nezávislé výrobě
Přijetí produktu není koncem projektu zařízení. Představuje bod, kdy zákazník začíná stroj samostatně provozovat a spravovat.
BL-3D-51400 kombinuje více trojrozměrných ohybových operací v rámci jednoho produktového programu. To pomáhá snížit rozdíly způsobené opakovaným ručním polohováním a samostatnými ohybovými procesy.
Pro výrobce nábytku je výrobní hodnotaStroj na ohýbání rotačního drátu není omezena pouze na výrobu jednoho přijatého vzorku. Efektivita přechodu, konzistence produktů a schopnost provozovatele řídit výrobu jsou stejně důležité.
Zhodnoťte svůj projekt formování drátu pomocí BELAN
Pokud plánujete robustní nosnou podložku židle, automobilový rám sedadel nebo složitý 3D drátový produkt, zašlete BELAN své výkresy, materiálové specifikace a výrobní požadavky. Náš inženýrský tým může vyhodnotit proces formování, model stroje, testování vzorků a plán školení operátora. Kontaktujte nás a proberte vhodnou nabídkuStroj na ohýbání rotačního drátupro tvůj projekt.
BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.


