


PŘÍPADOVÁ STUDIE
Nové řešení pro integrované formování linky na sběrnici New Energy Copper & Aluminum
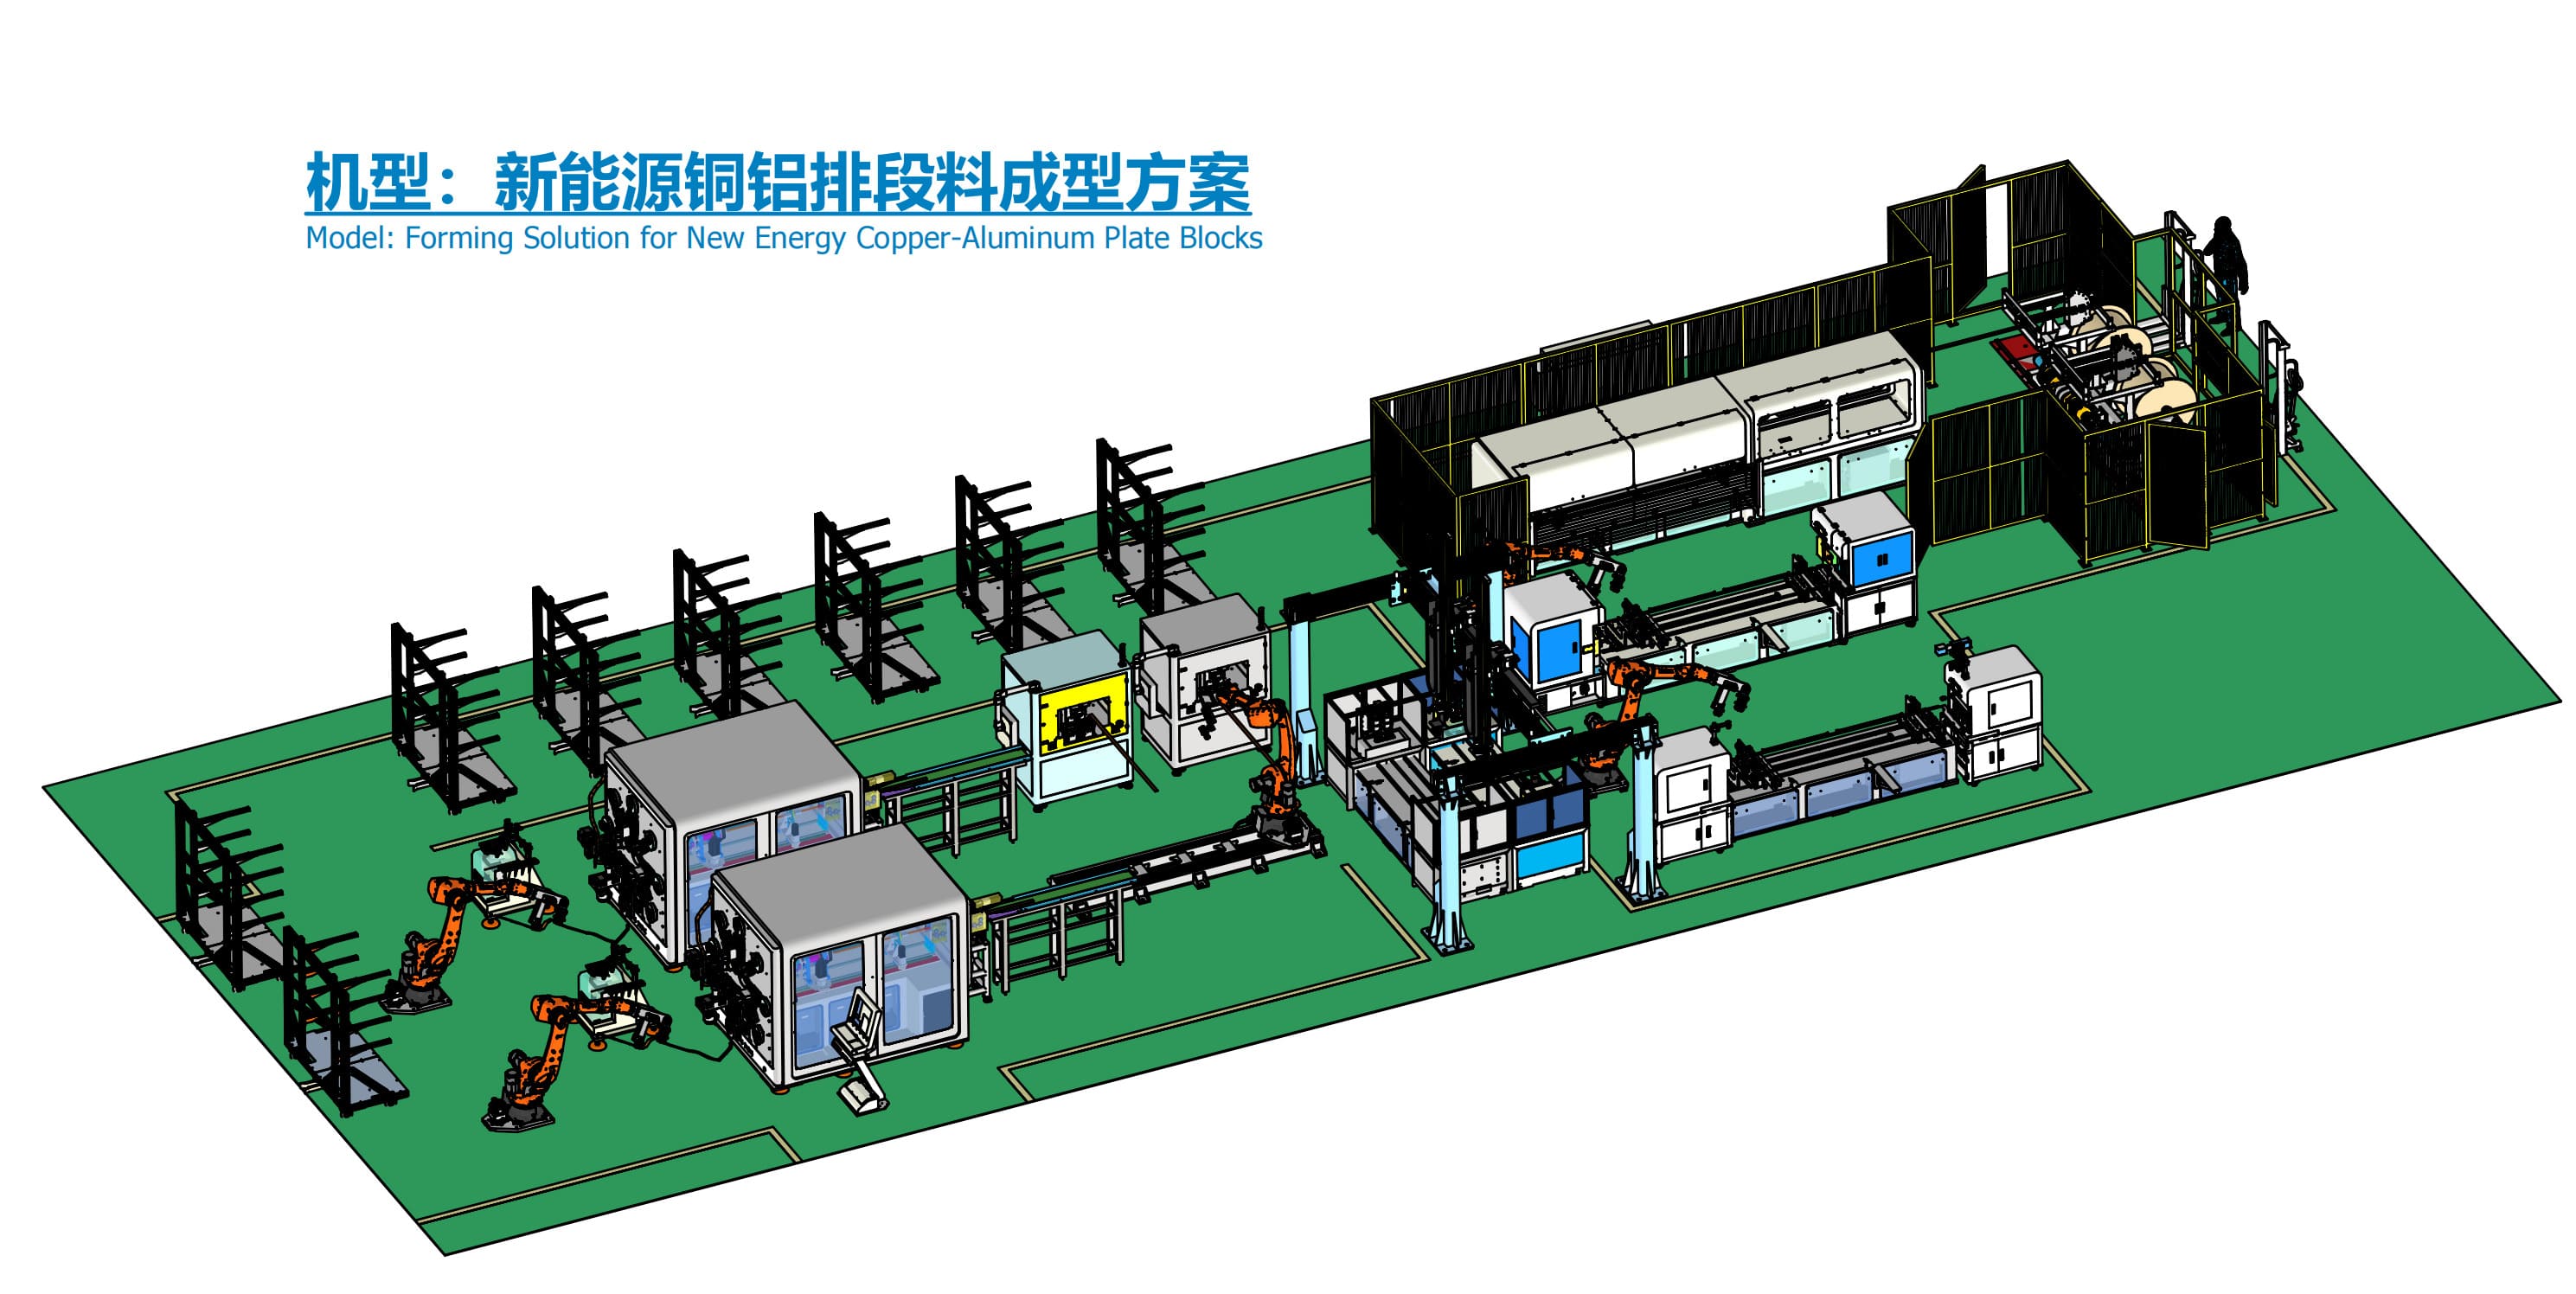
Přehled řešení
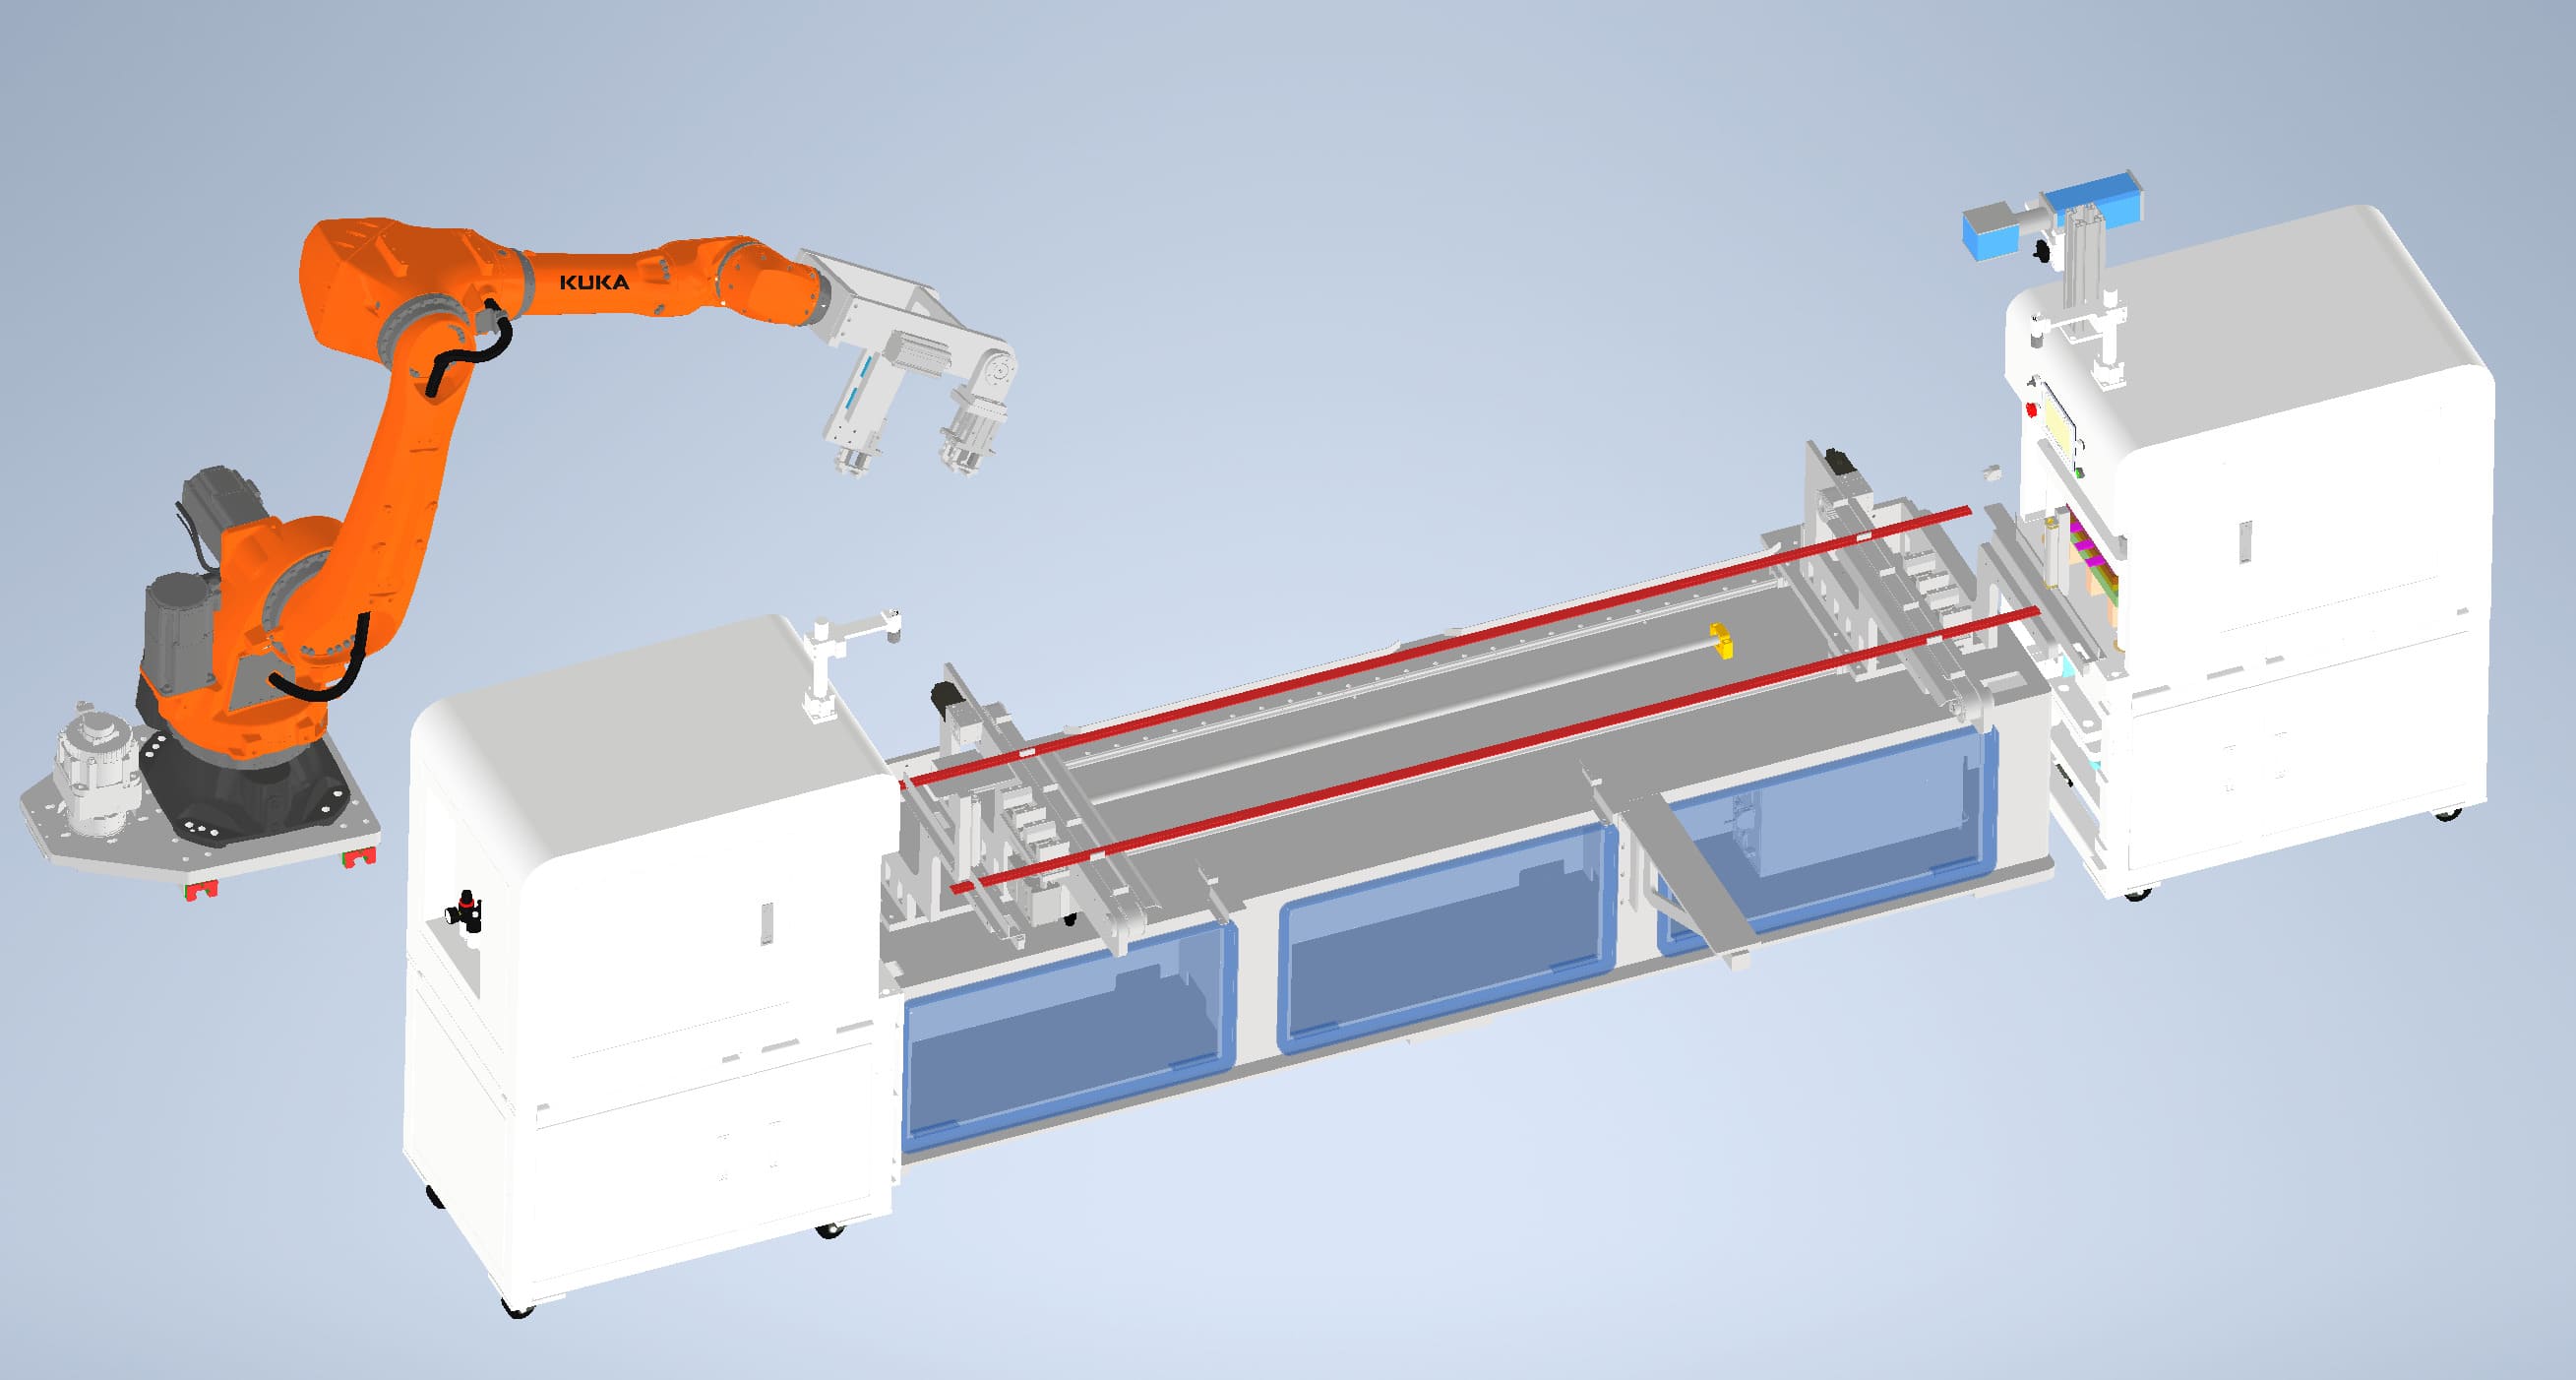
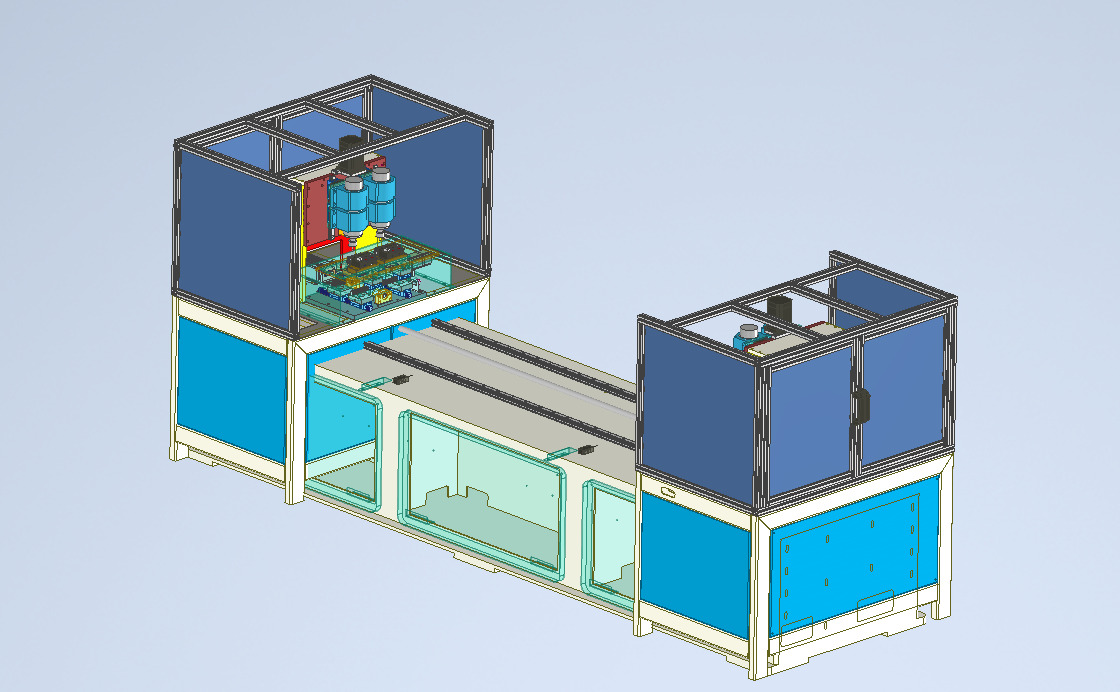
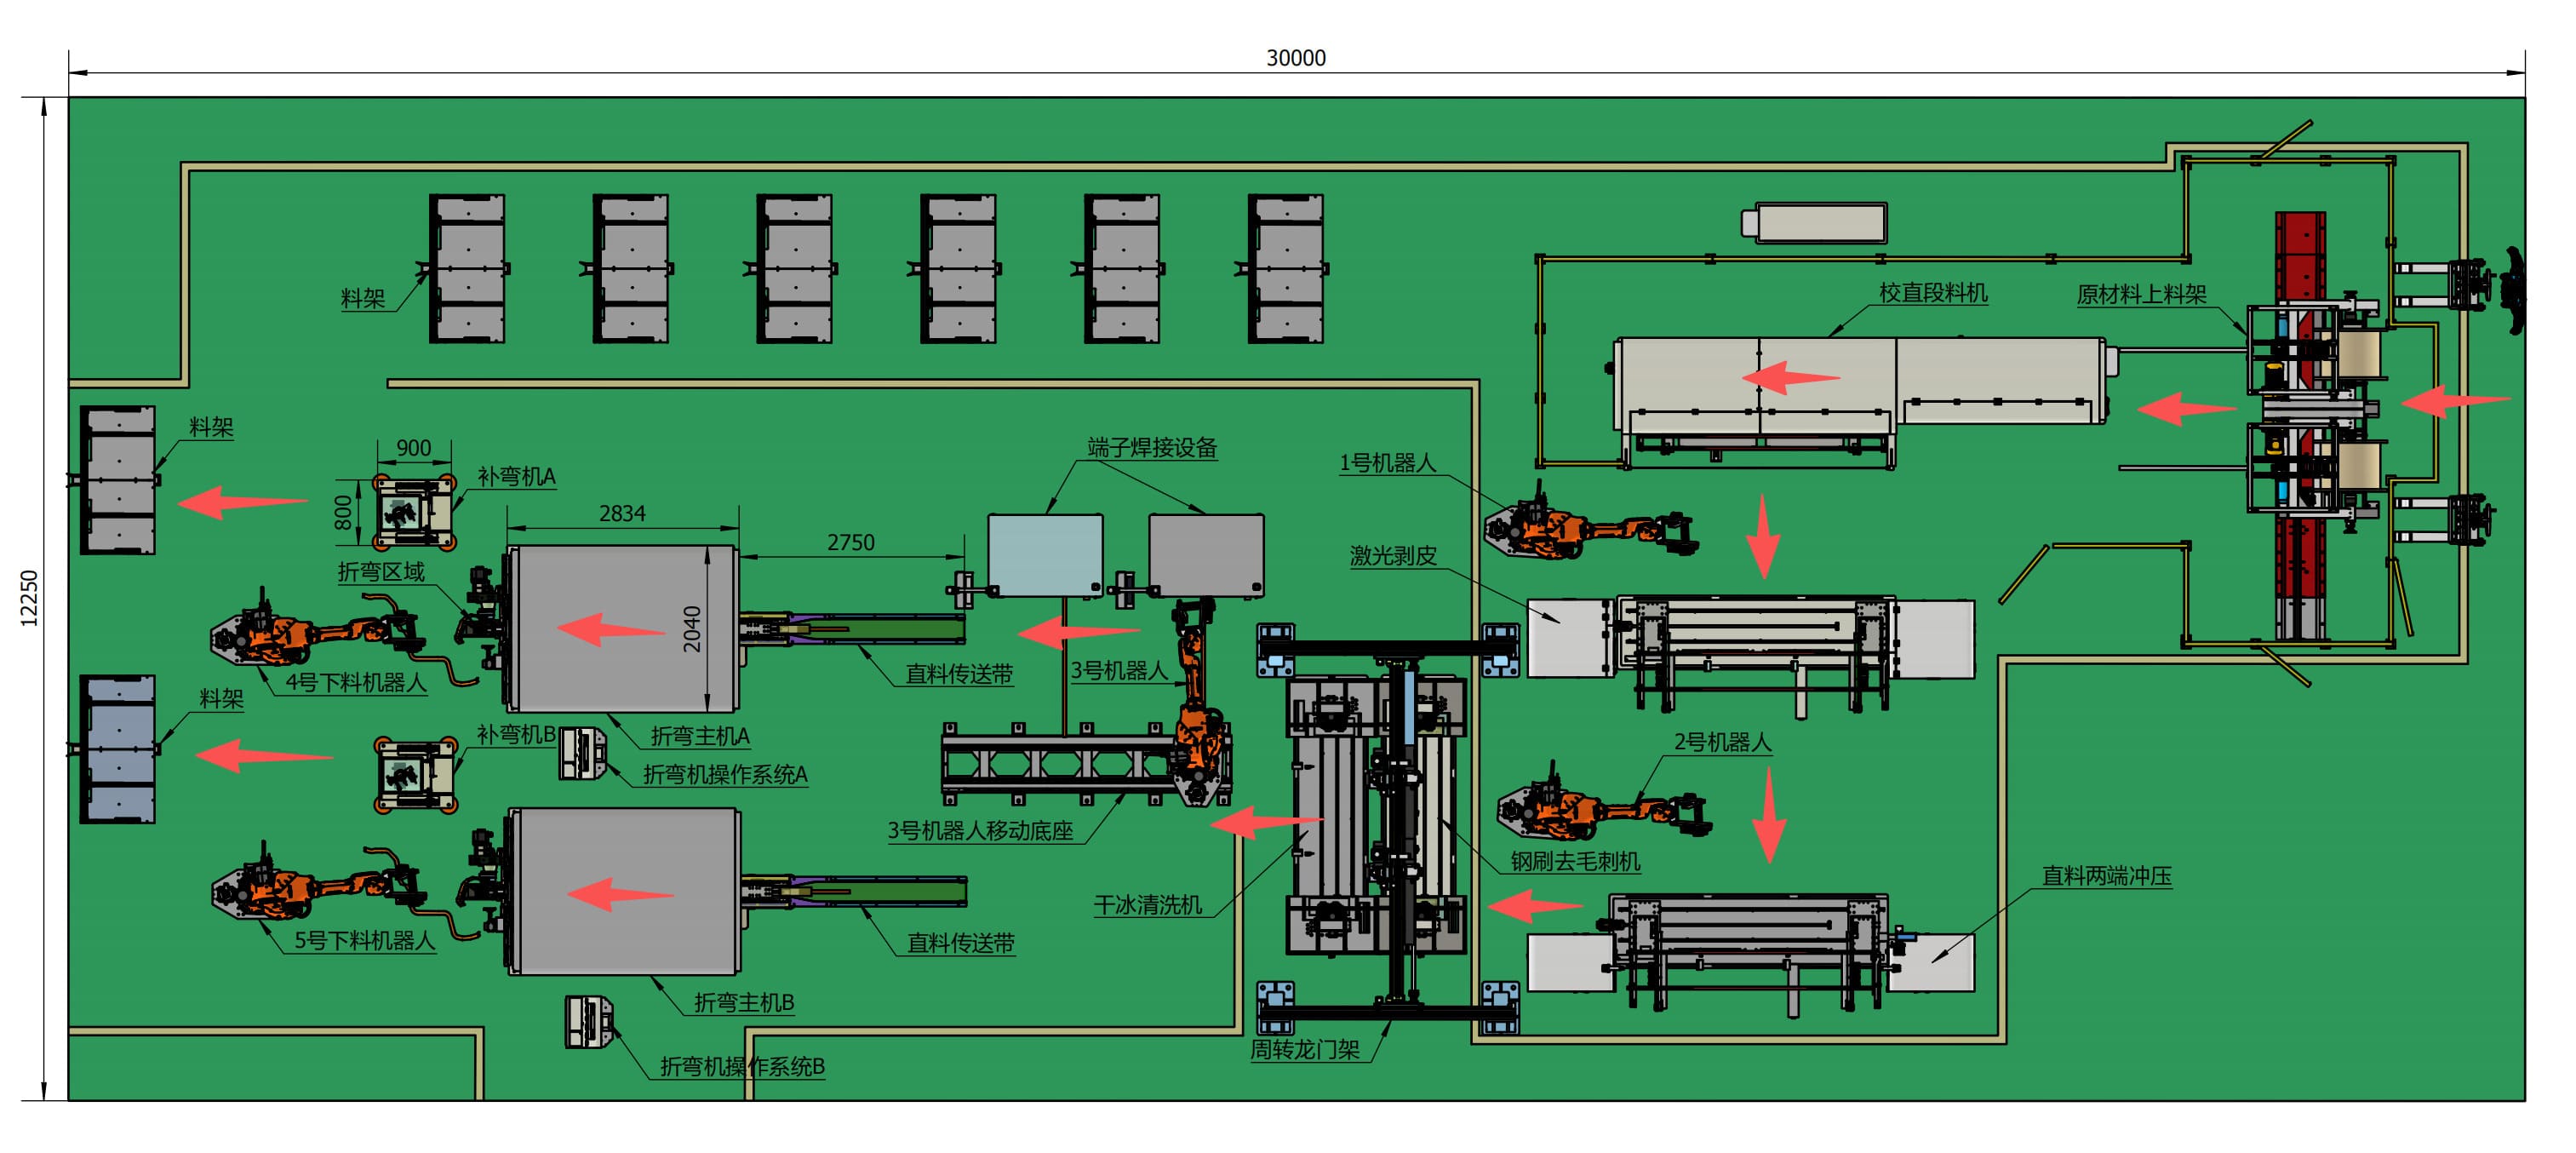
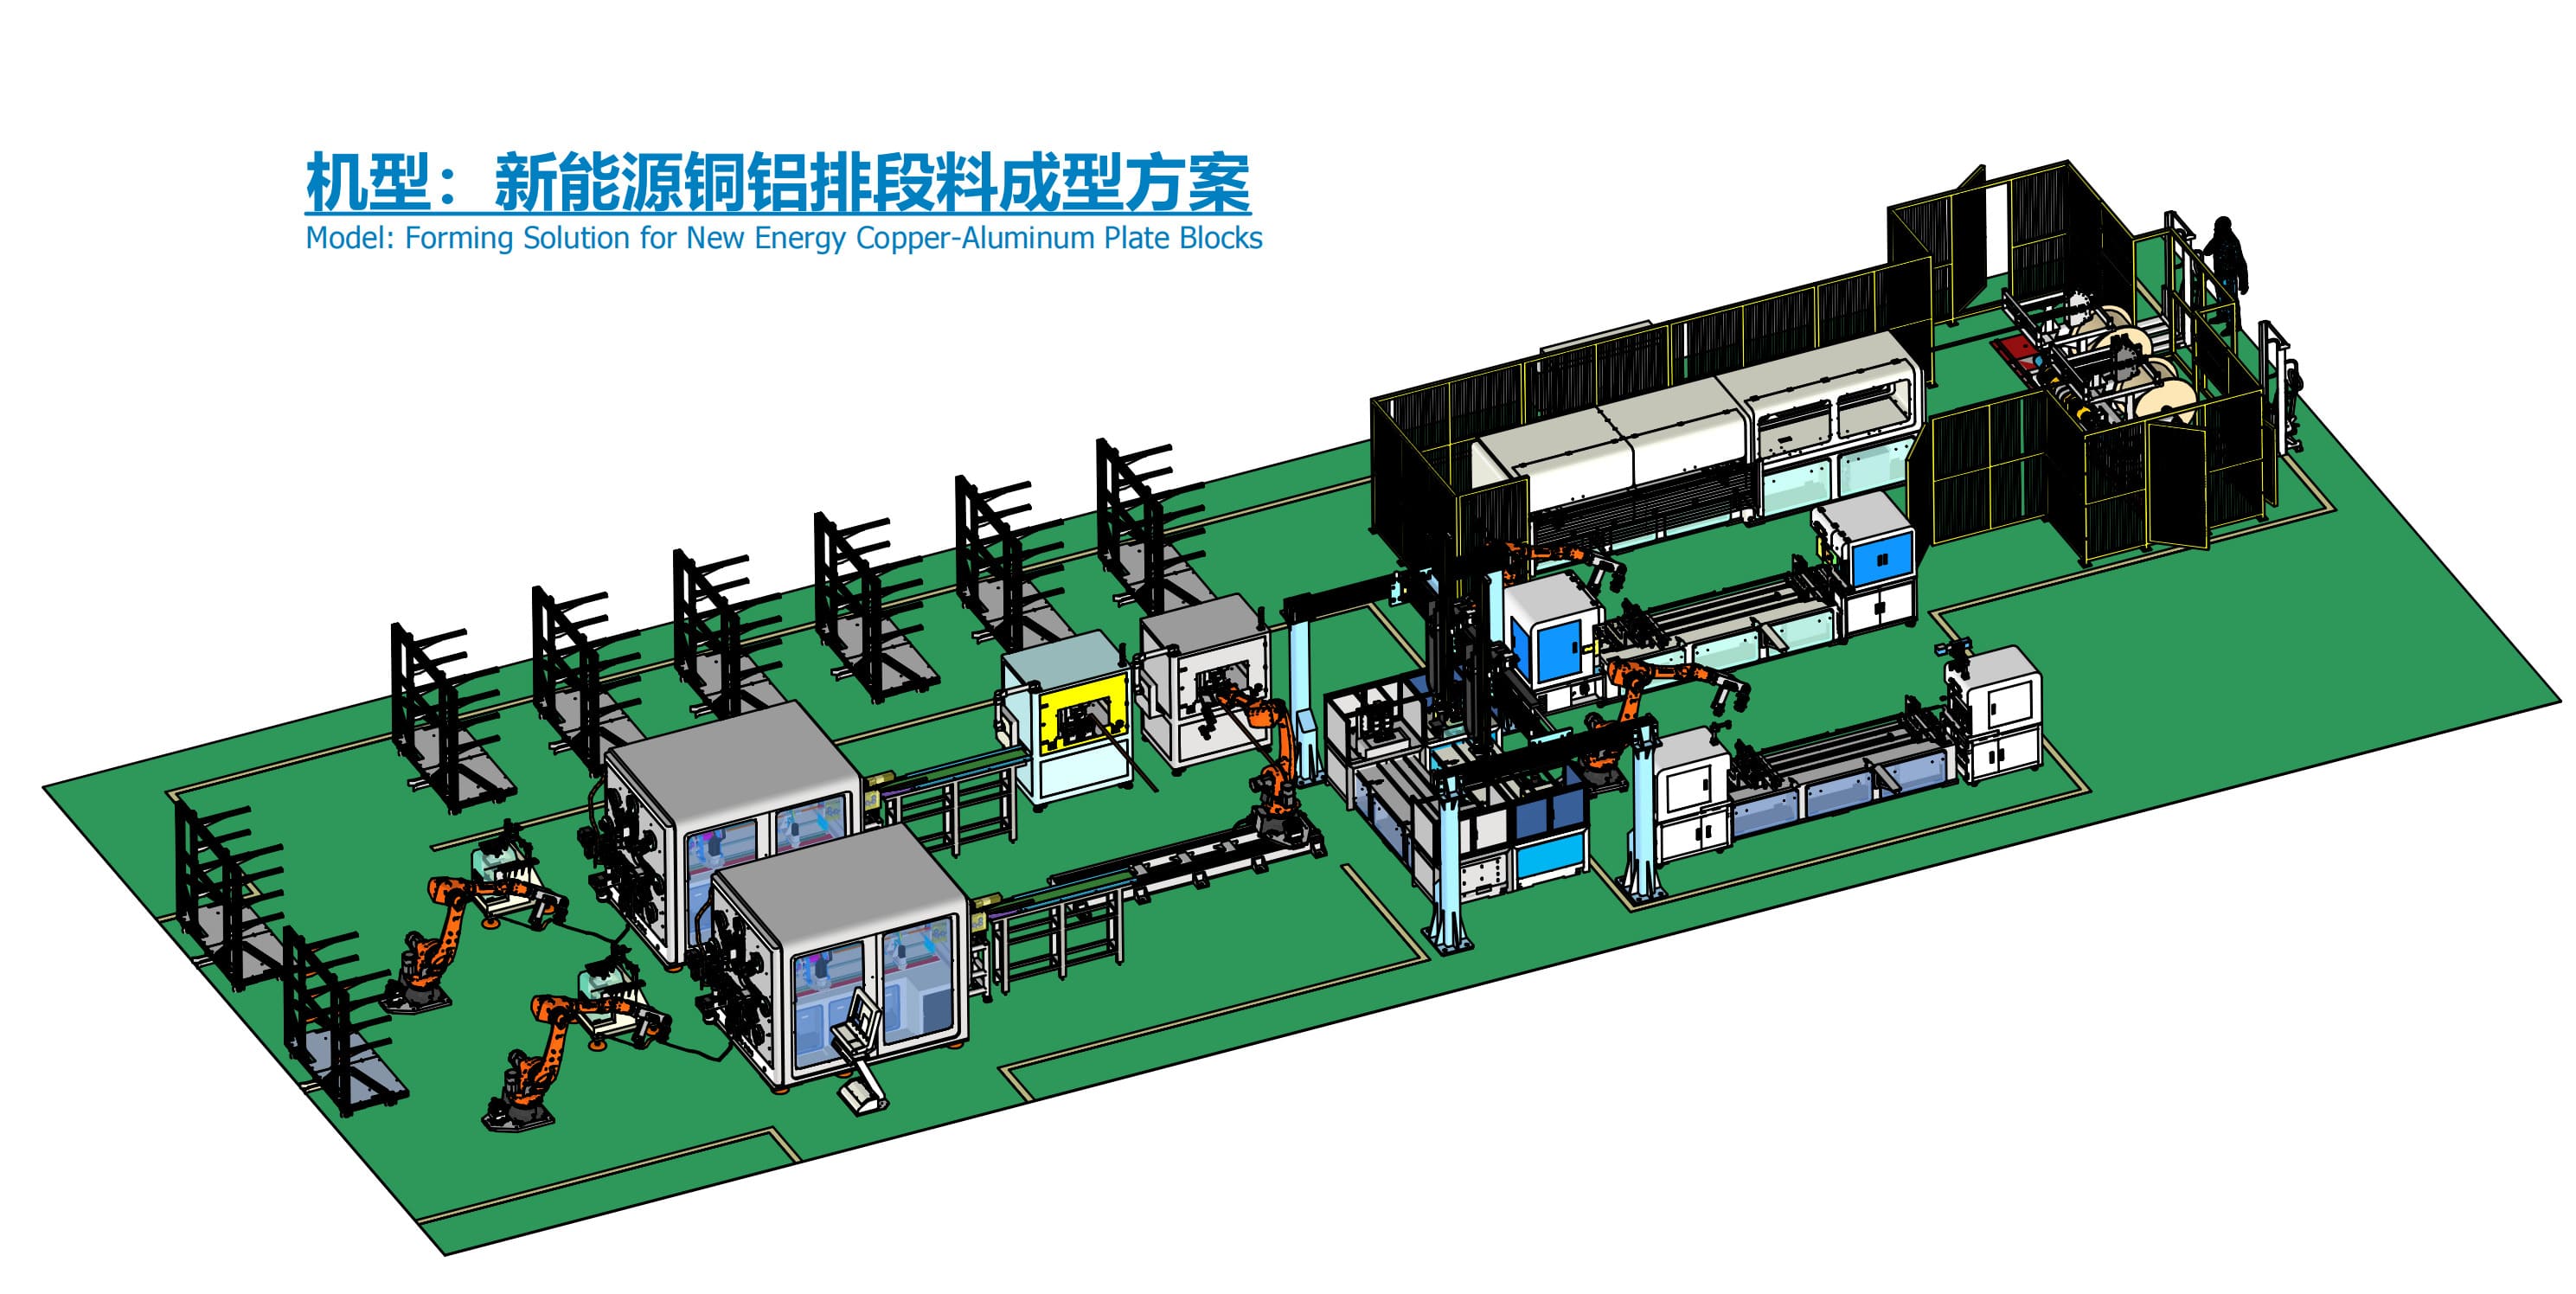
Integrované uspořádání tratí| Integrované uspořádání tratí
Linka integruje narovnání a řezání, oboustranné stripování, oboustranné děrování, odbíjení, čištění, koncové svařování, ohýbání, korekci a robotický přenos do kontinuálního výrobního řetězce.
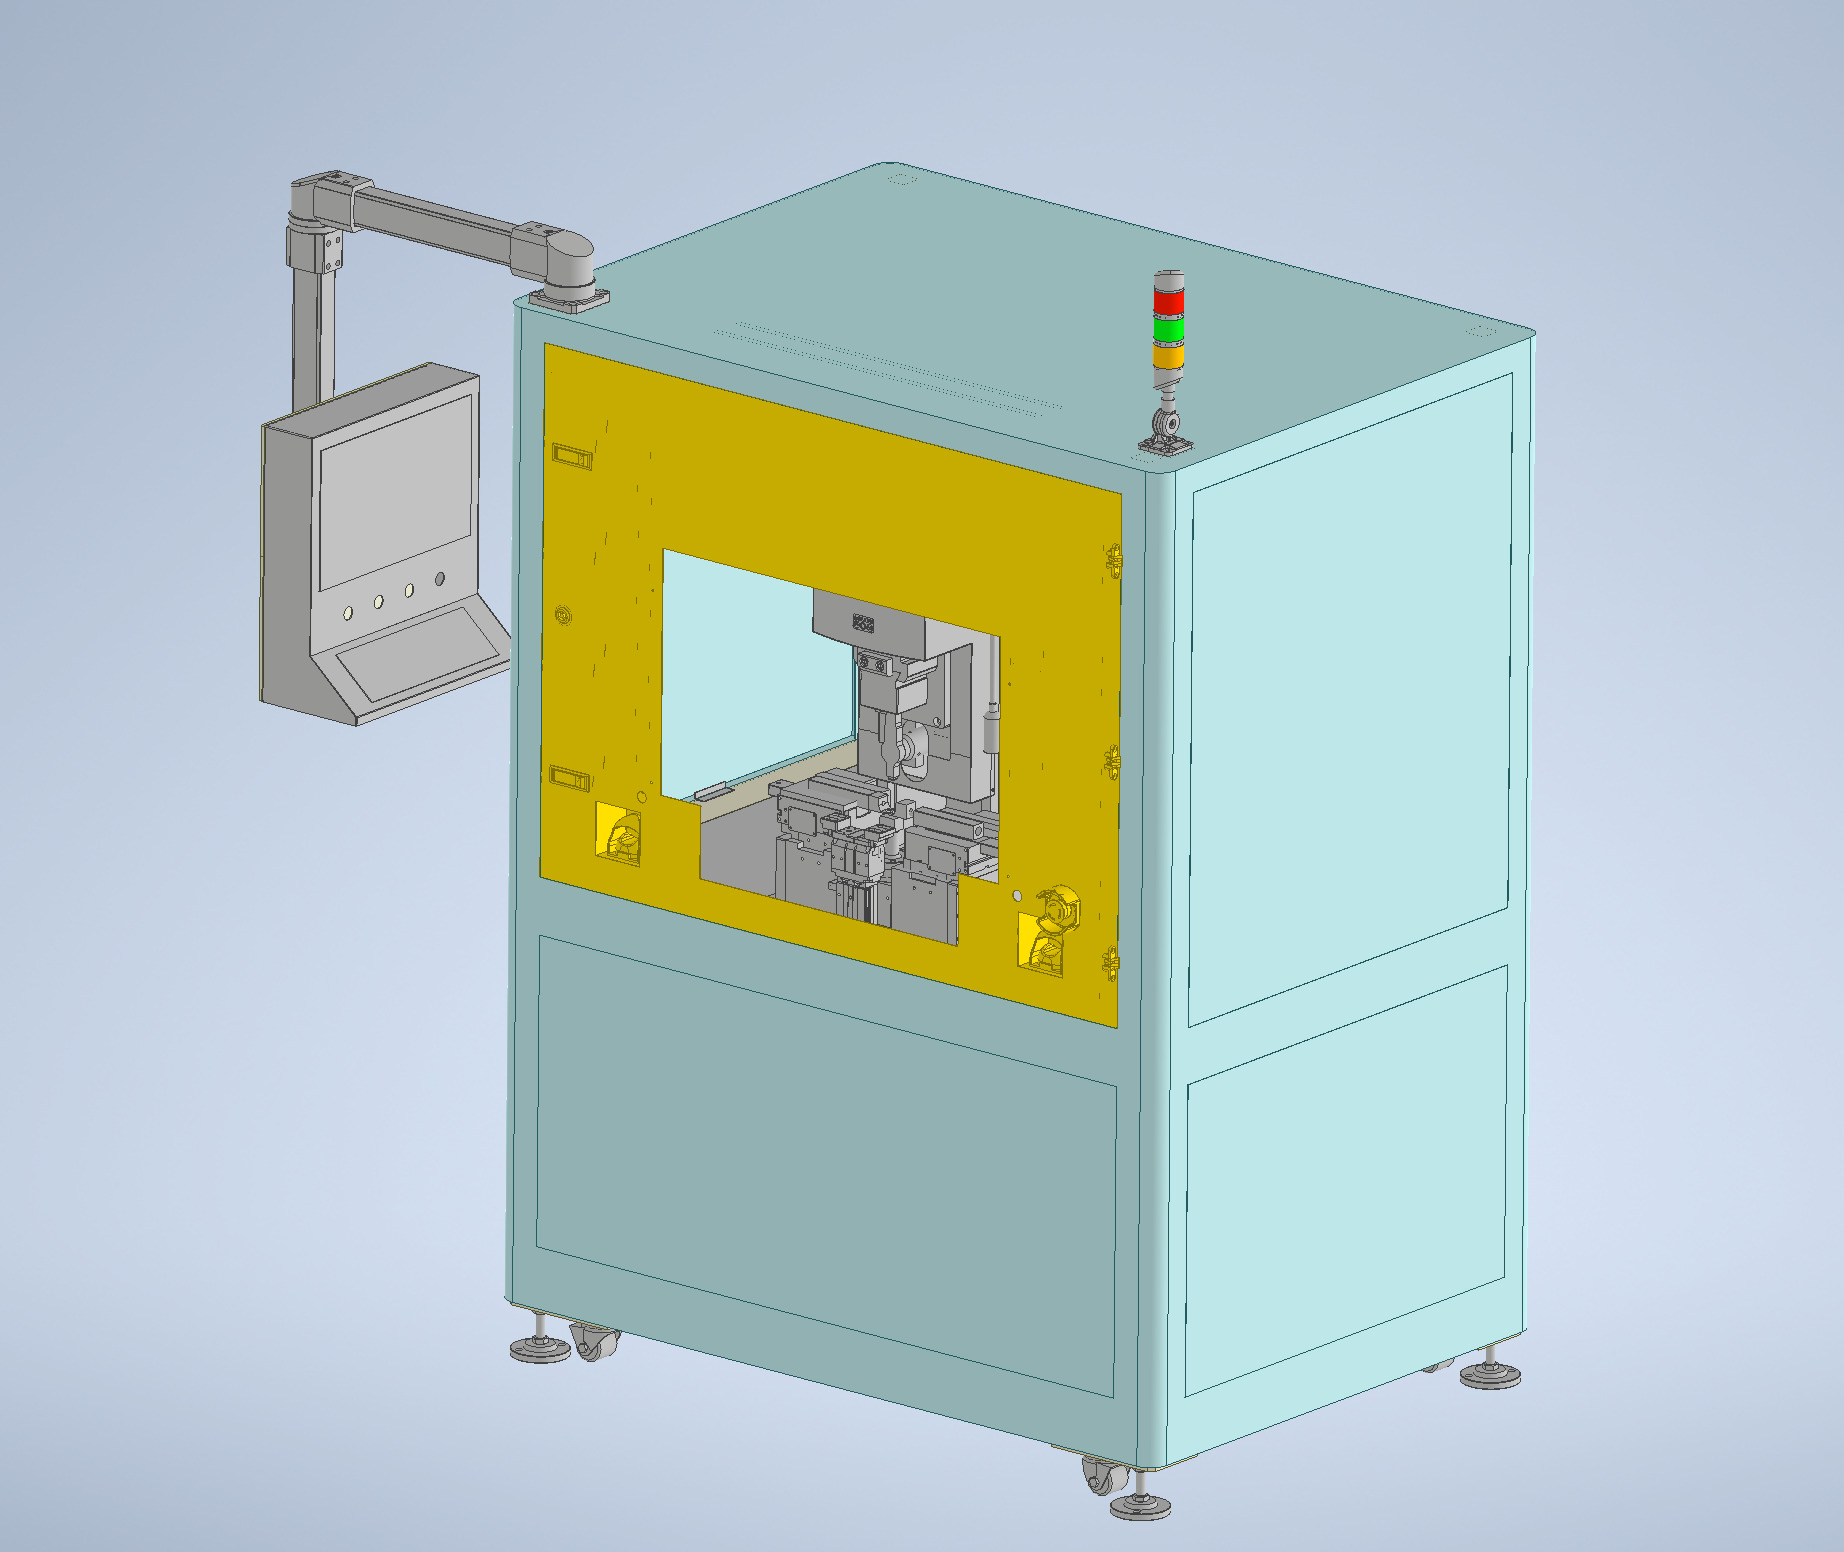
Zařízení a působnost
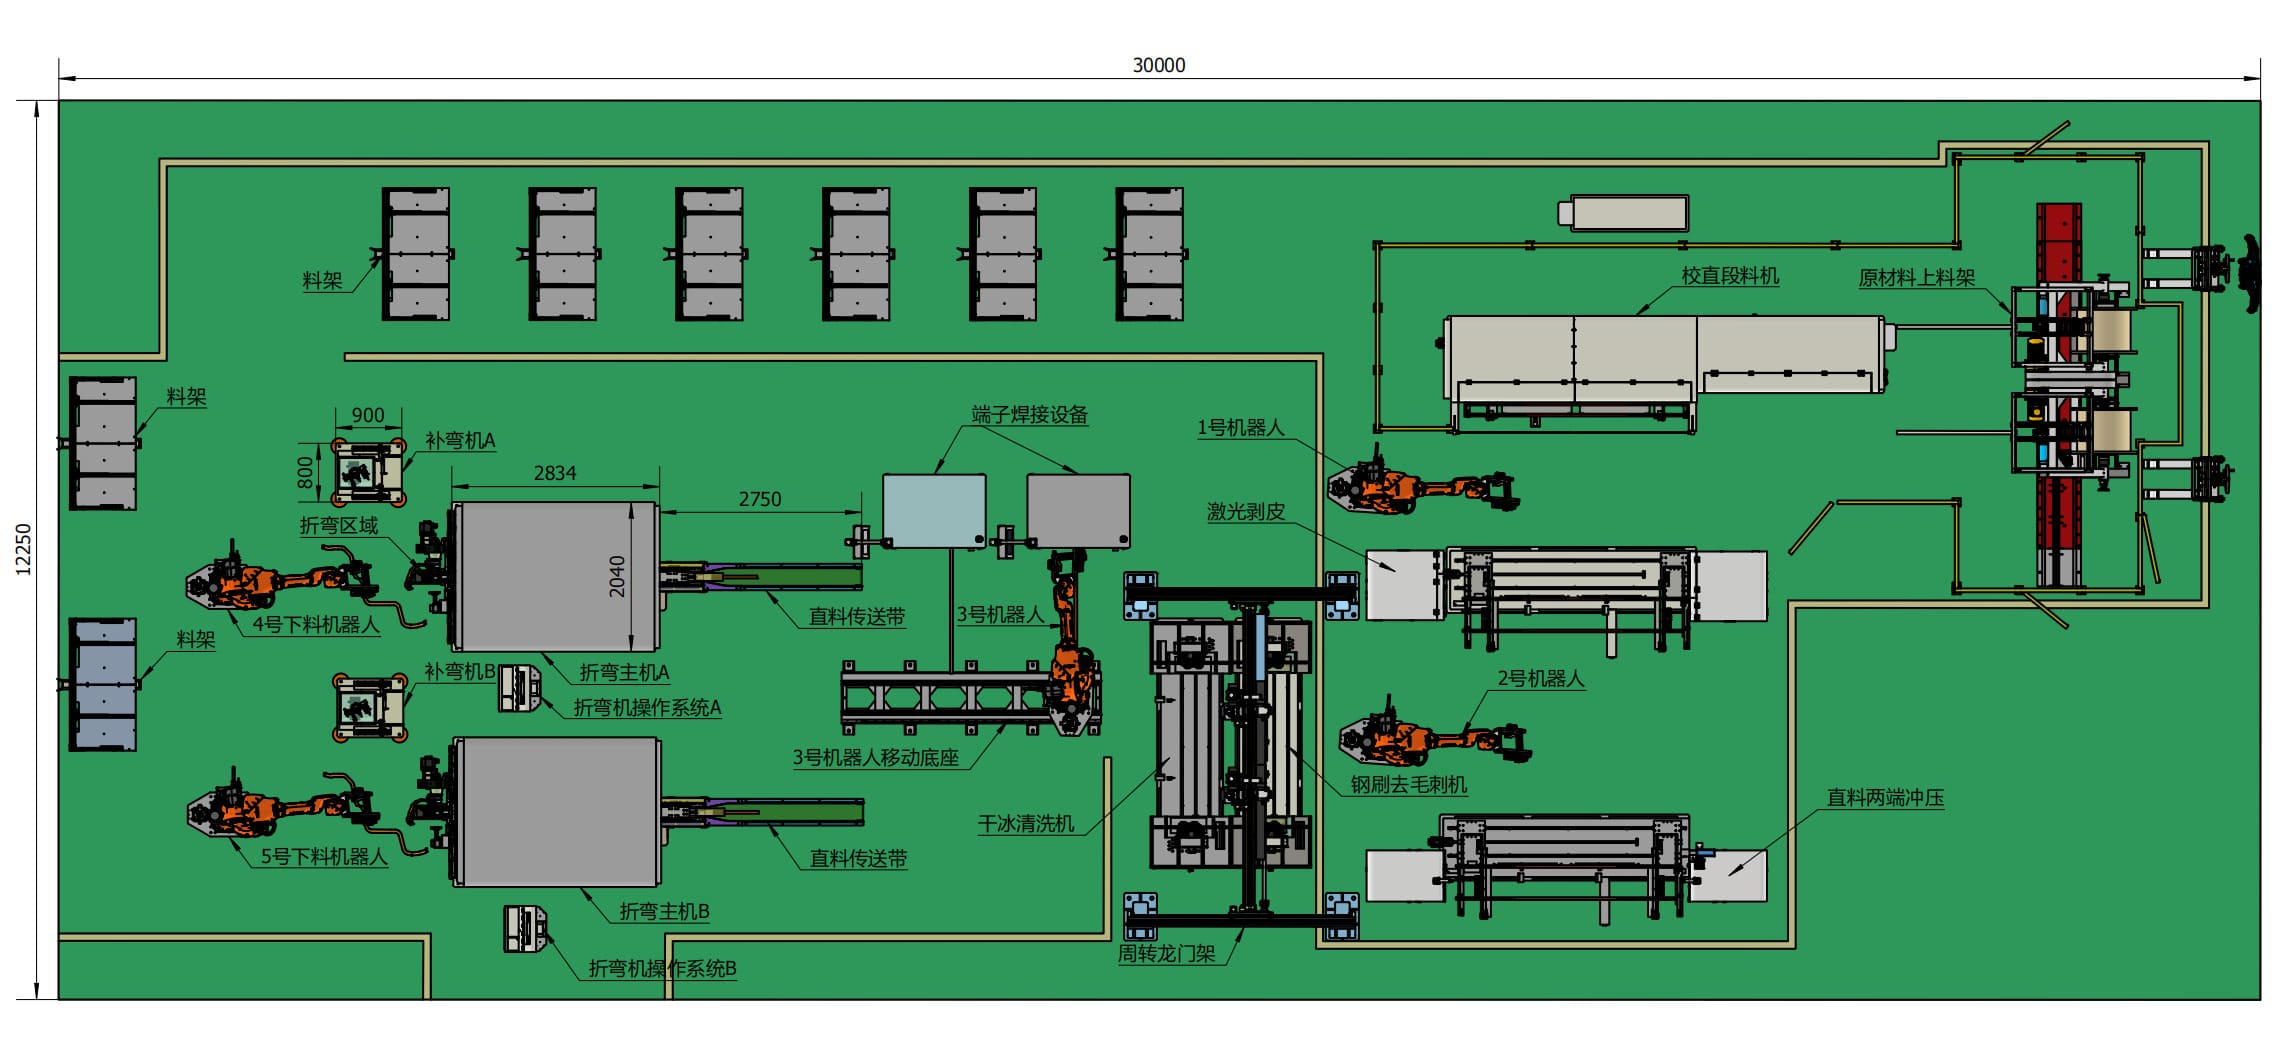
Půdorys
367.5m²
Délka30 m× Šířka12,25m
Výrobní proces
1. Dokončení zpracovatelských kroků
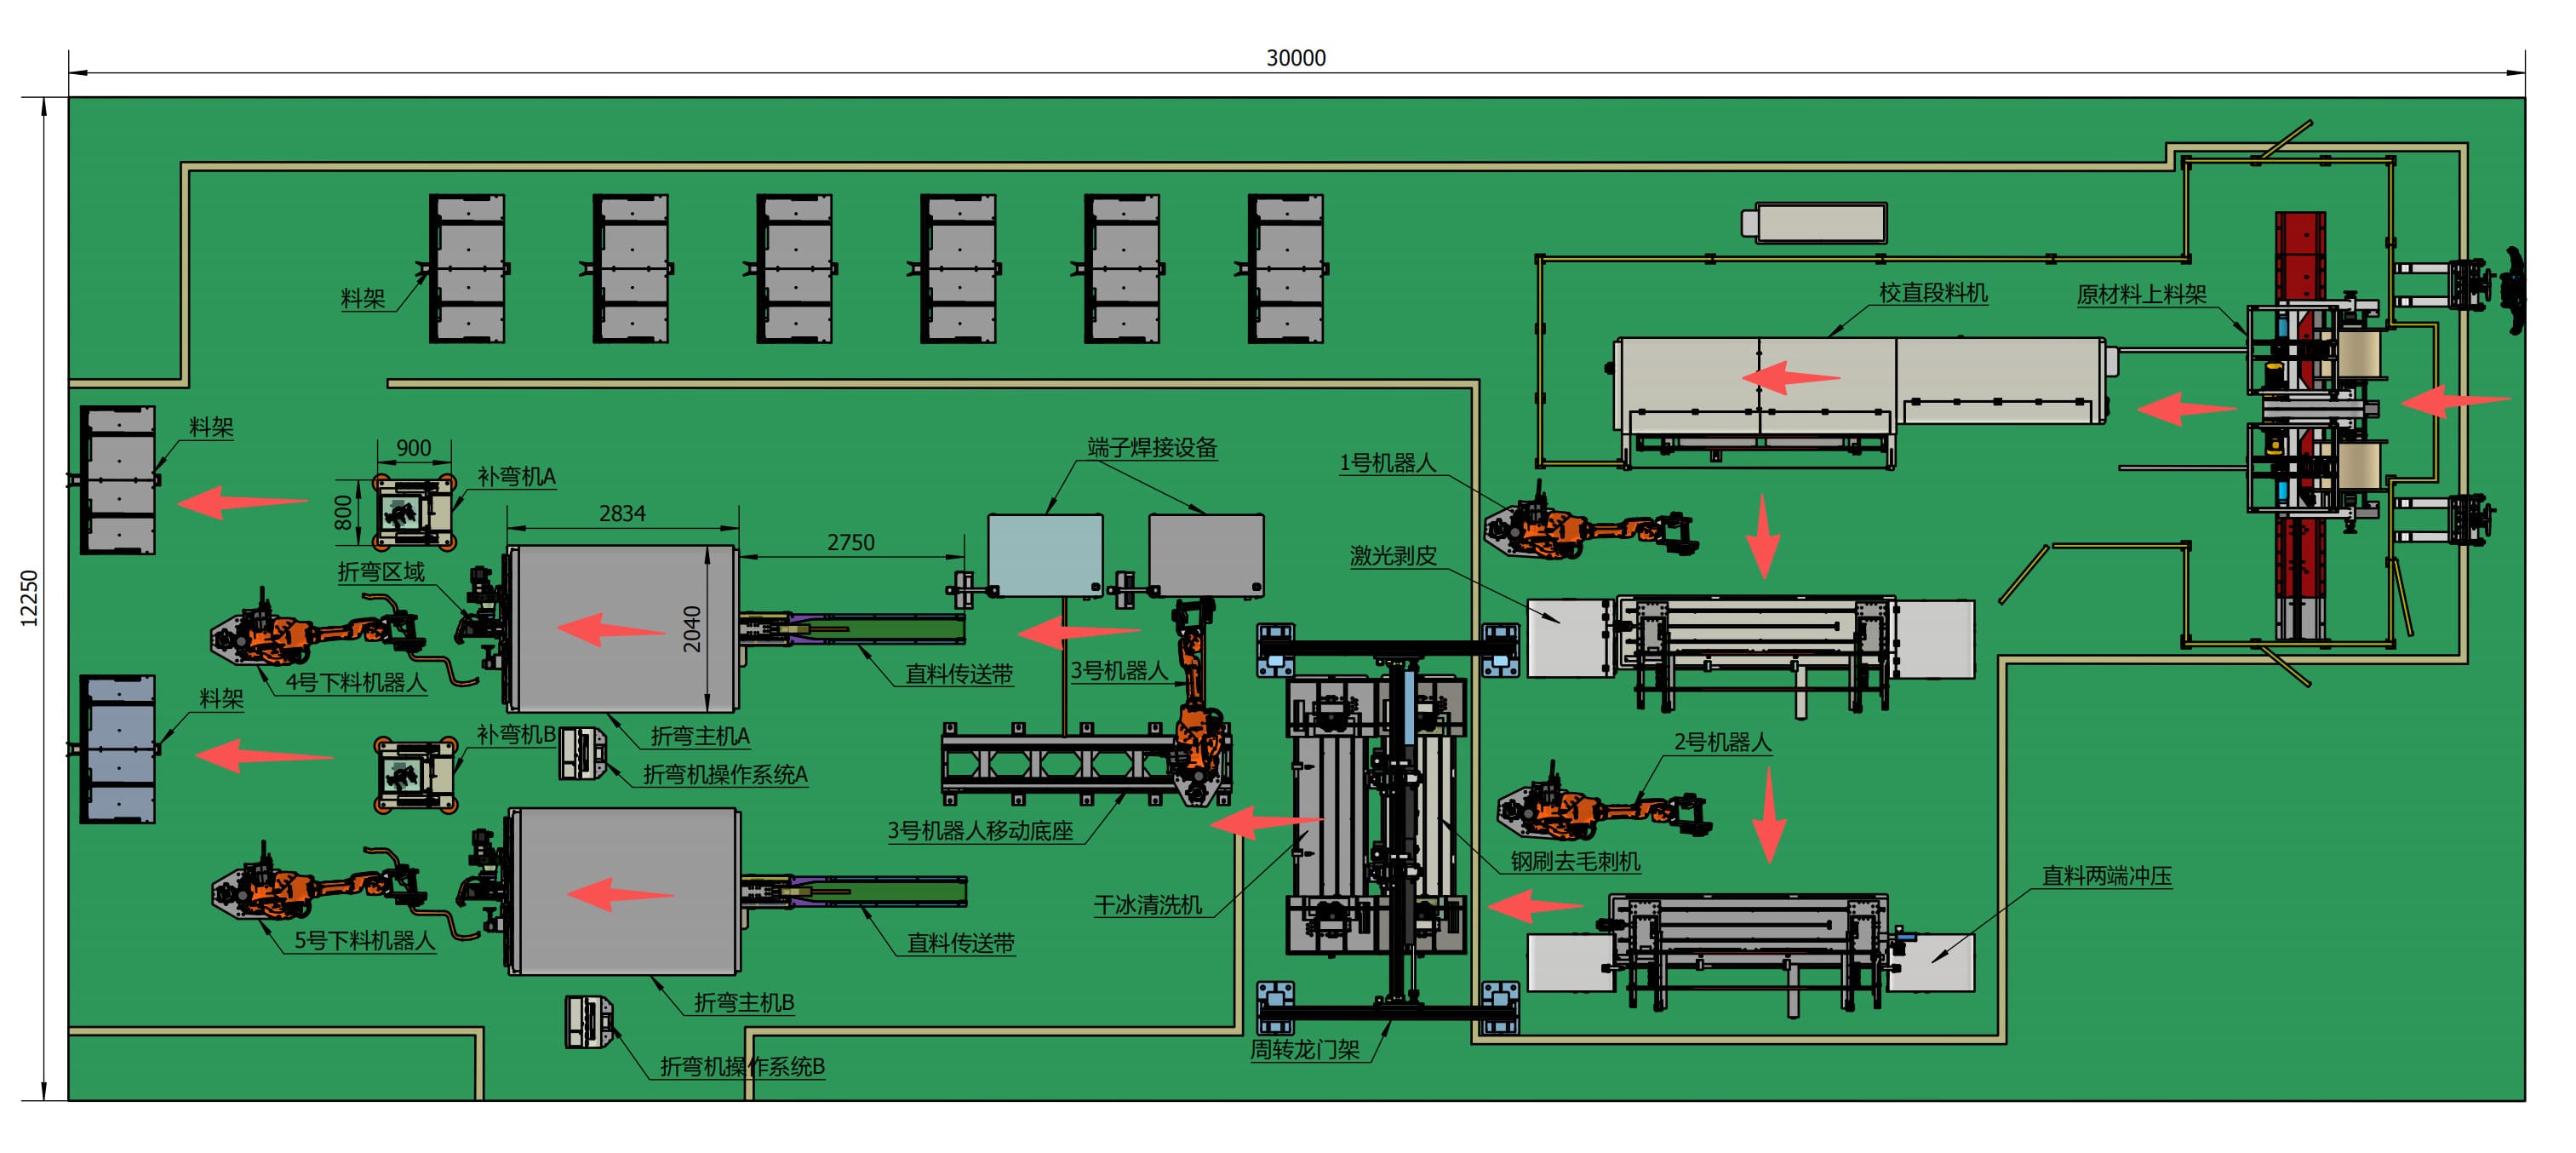
01
Ruční nabíjení cívkou
Surová měděná nebo hliníková cívka se ručně nakládá na výrobní linku pro nepřetržité podání.
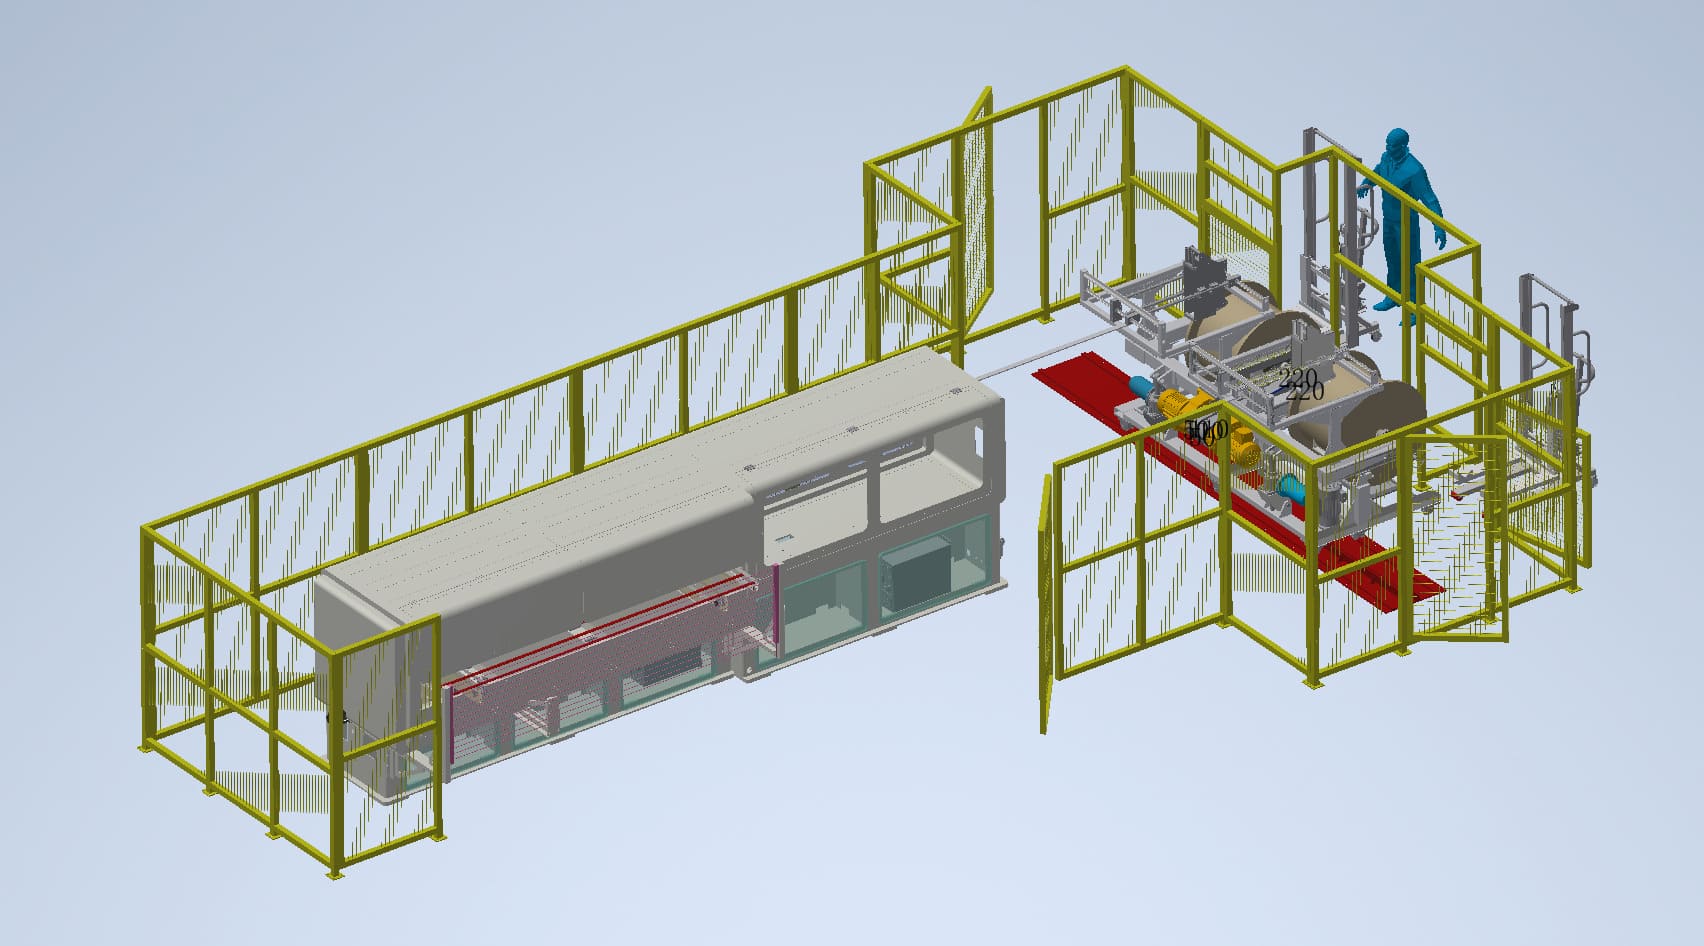
02
Narovnání, řezání a značení
Cívka vstupuje do narovnávacího a řezného stroje pro přesné narovnání, řezání délky a značení.
03
Robotický přenos na odstraňovací stanici
Robot zvedne řeznou část a přesně ji umístí do přípravku na odstraňovací stroj.
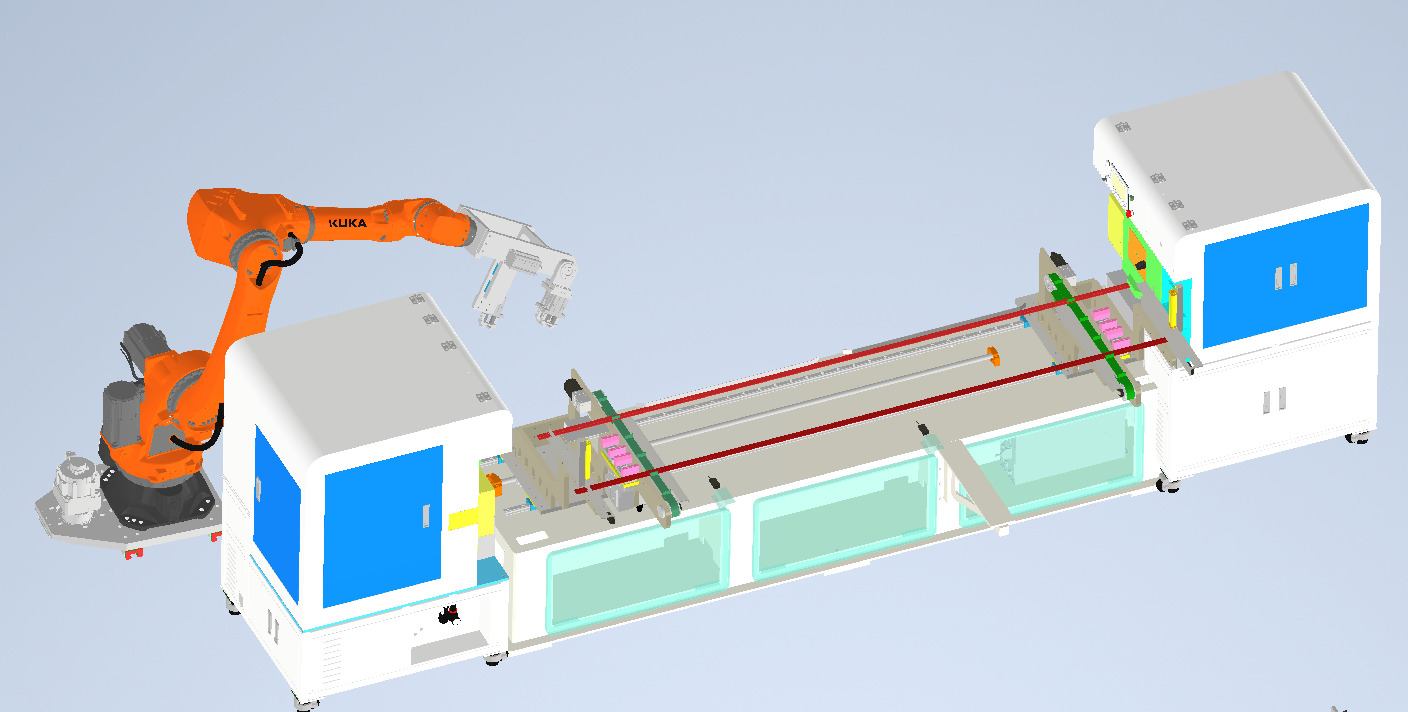
04
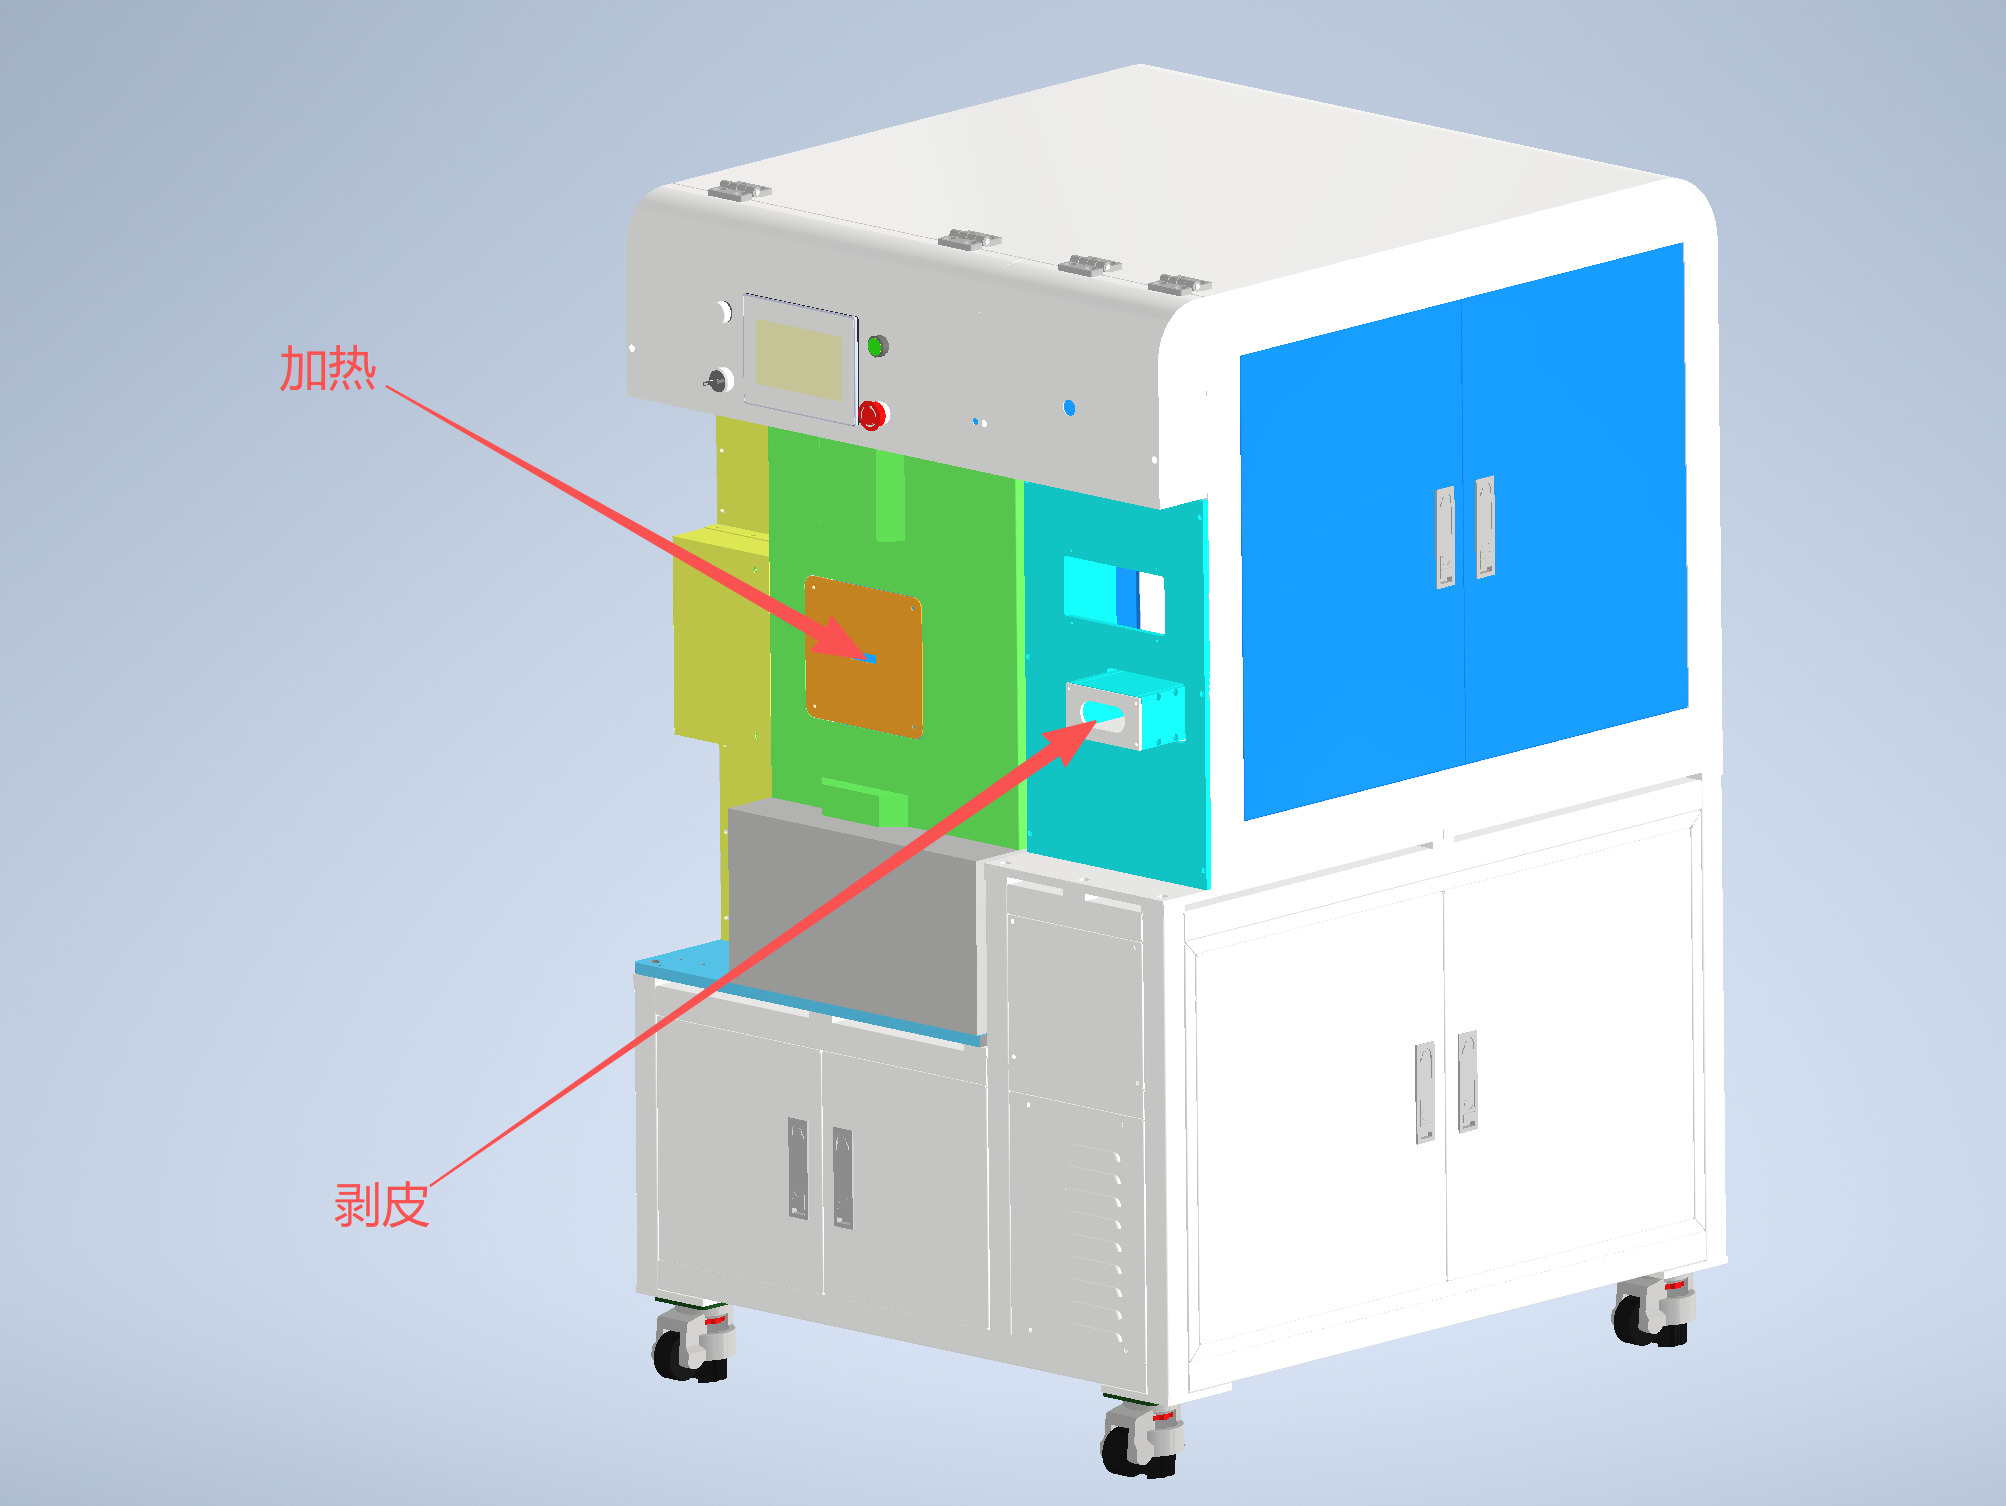
Současné oboustranné stripování
Oba konce jsou zahřívány a mechanicky odstraňovány, aby se odhalil požadovaný vodivý povrch.
05
Robotický přenos na děrovací stanici
Robot přenáší odstraněnou část sběrnice do dvoustranného děrovacího držáku.
06
ZÁKLADNÍ PROCES
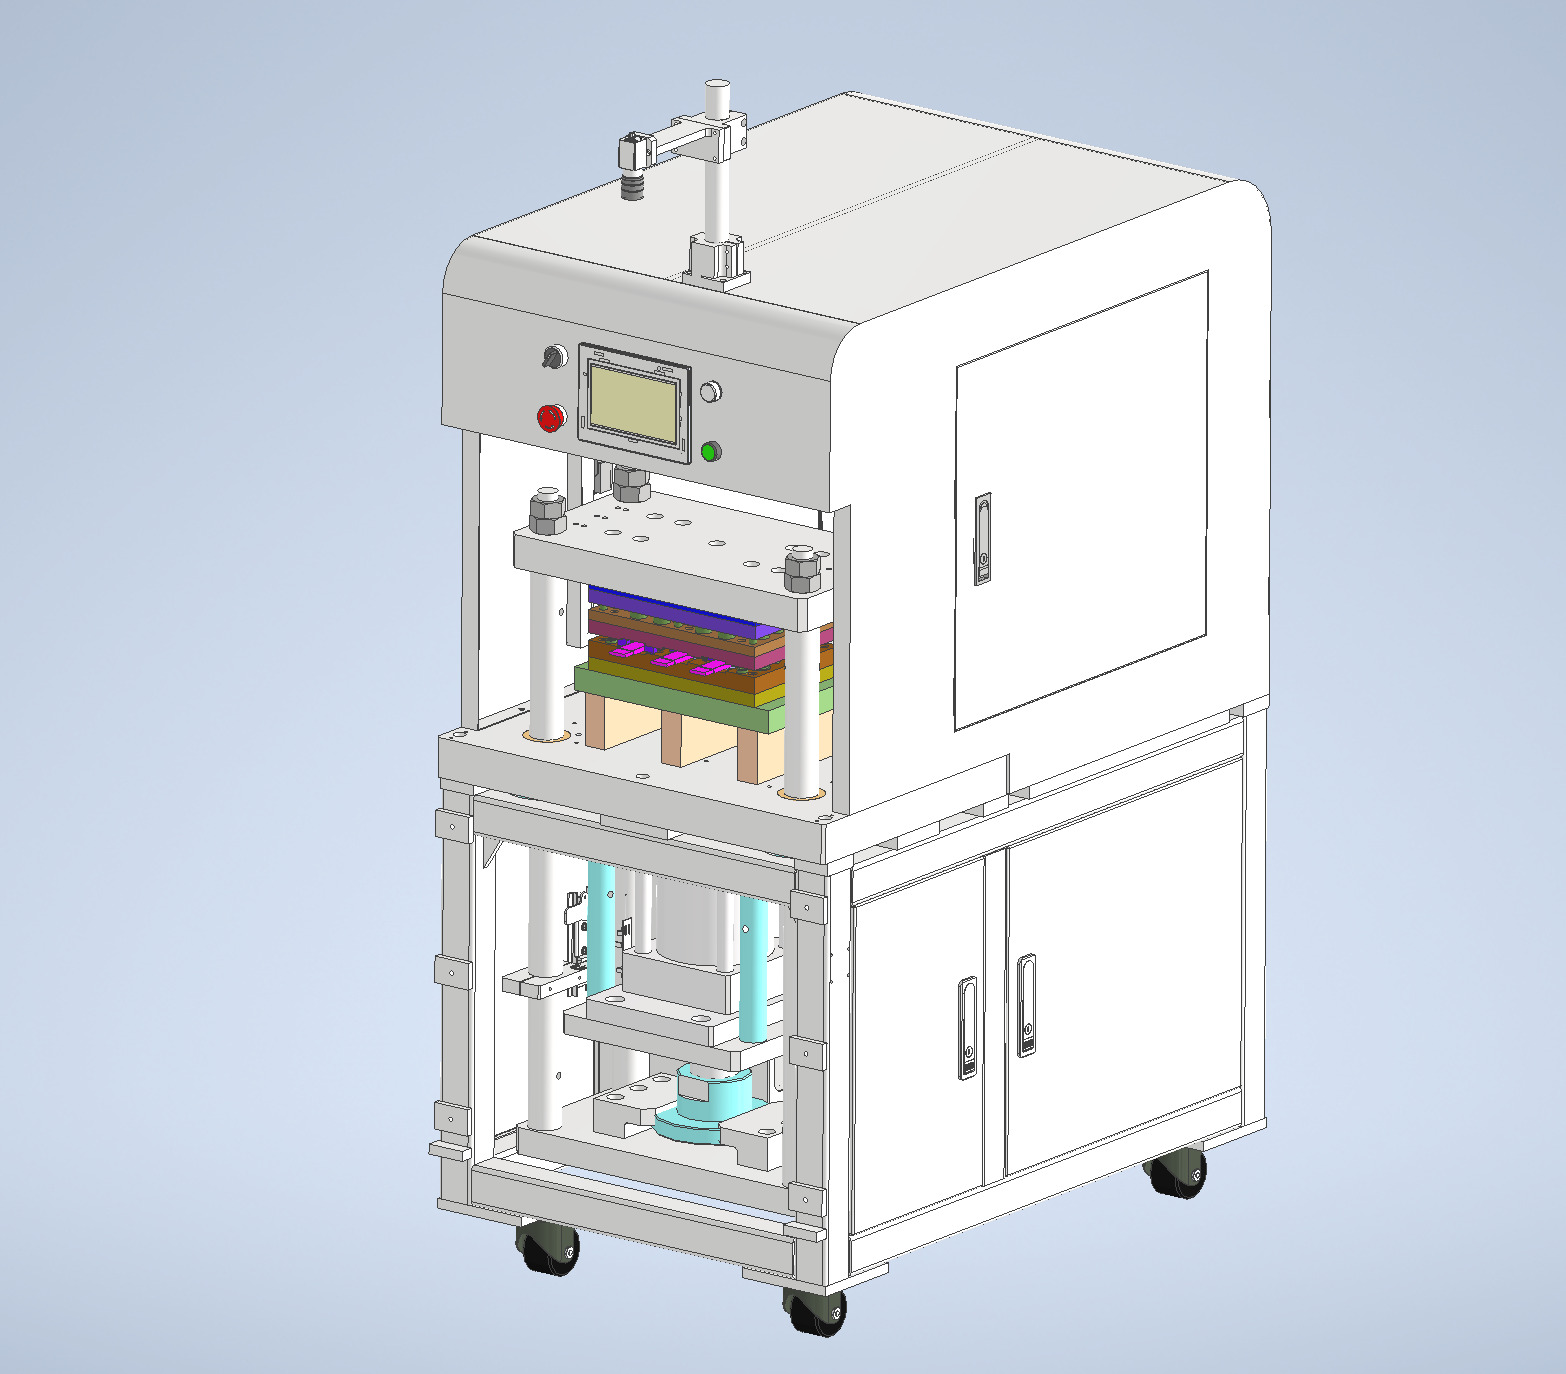
Současné oboustranné děrování a ořezávání hran
Oba konce jsou vyděrovány a upraveny podle požadované geometrie sběrnice.
07
Robotický přesun na odbřišovací stanici
Robot přesune vyděranou část do stanice pro odstraňování ocelových kartáčů pro úpravu hran.
08
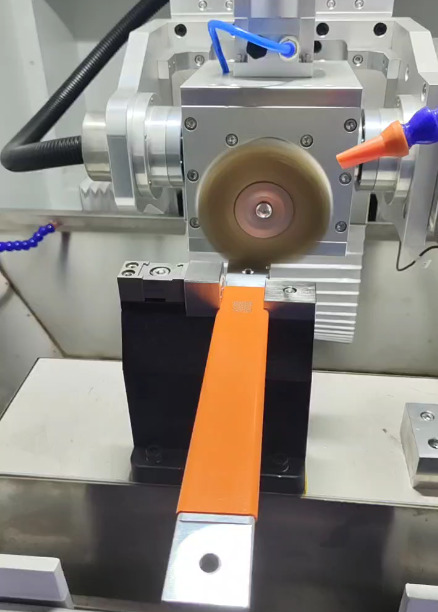
Čtyřstranné odbřepování
Oba konce se zpracovávají ze čtyř stran, aby se odstranily otřepy a zlepšila kvalita připravených povrchů.
09
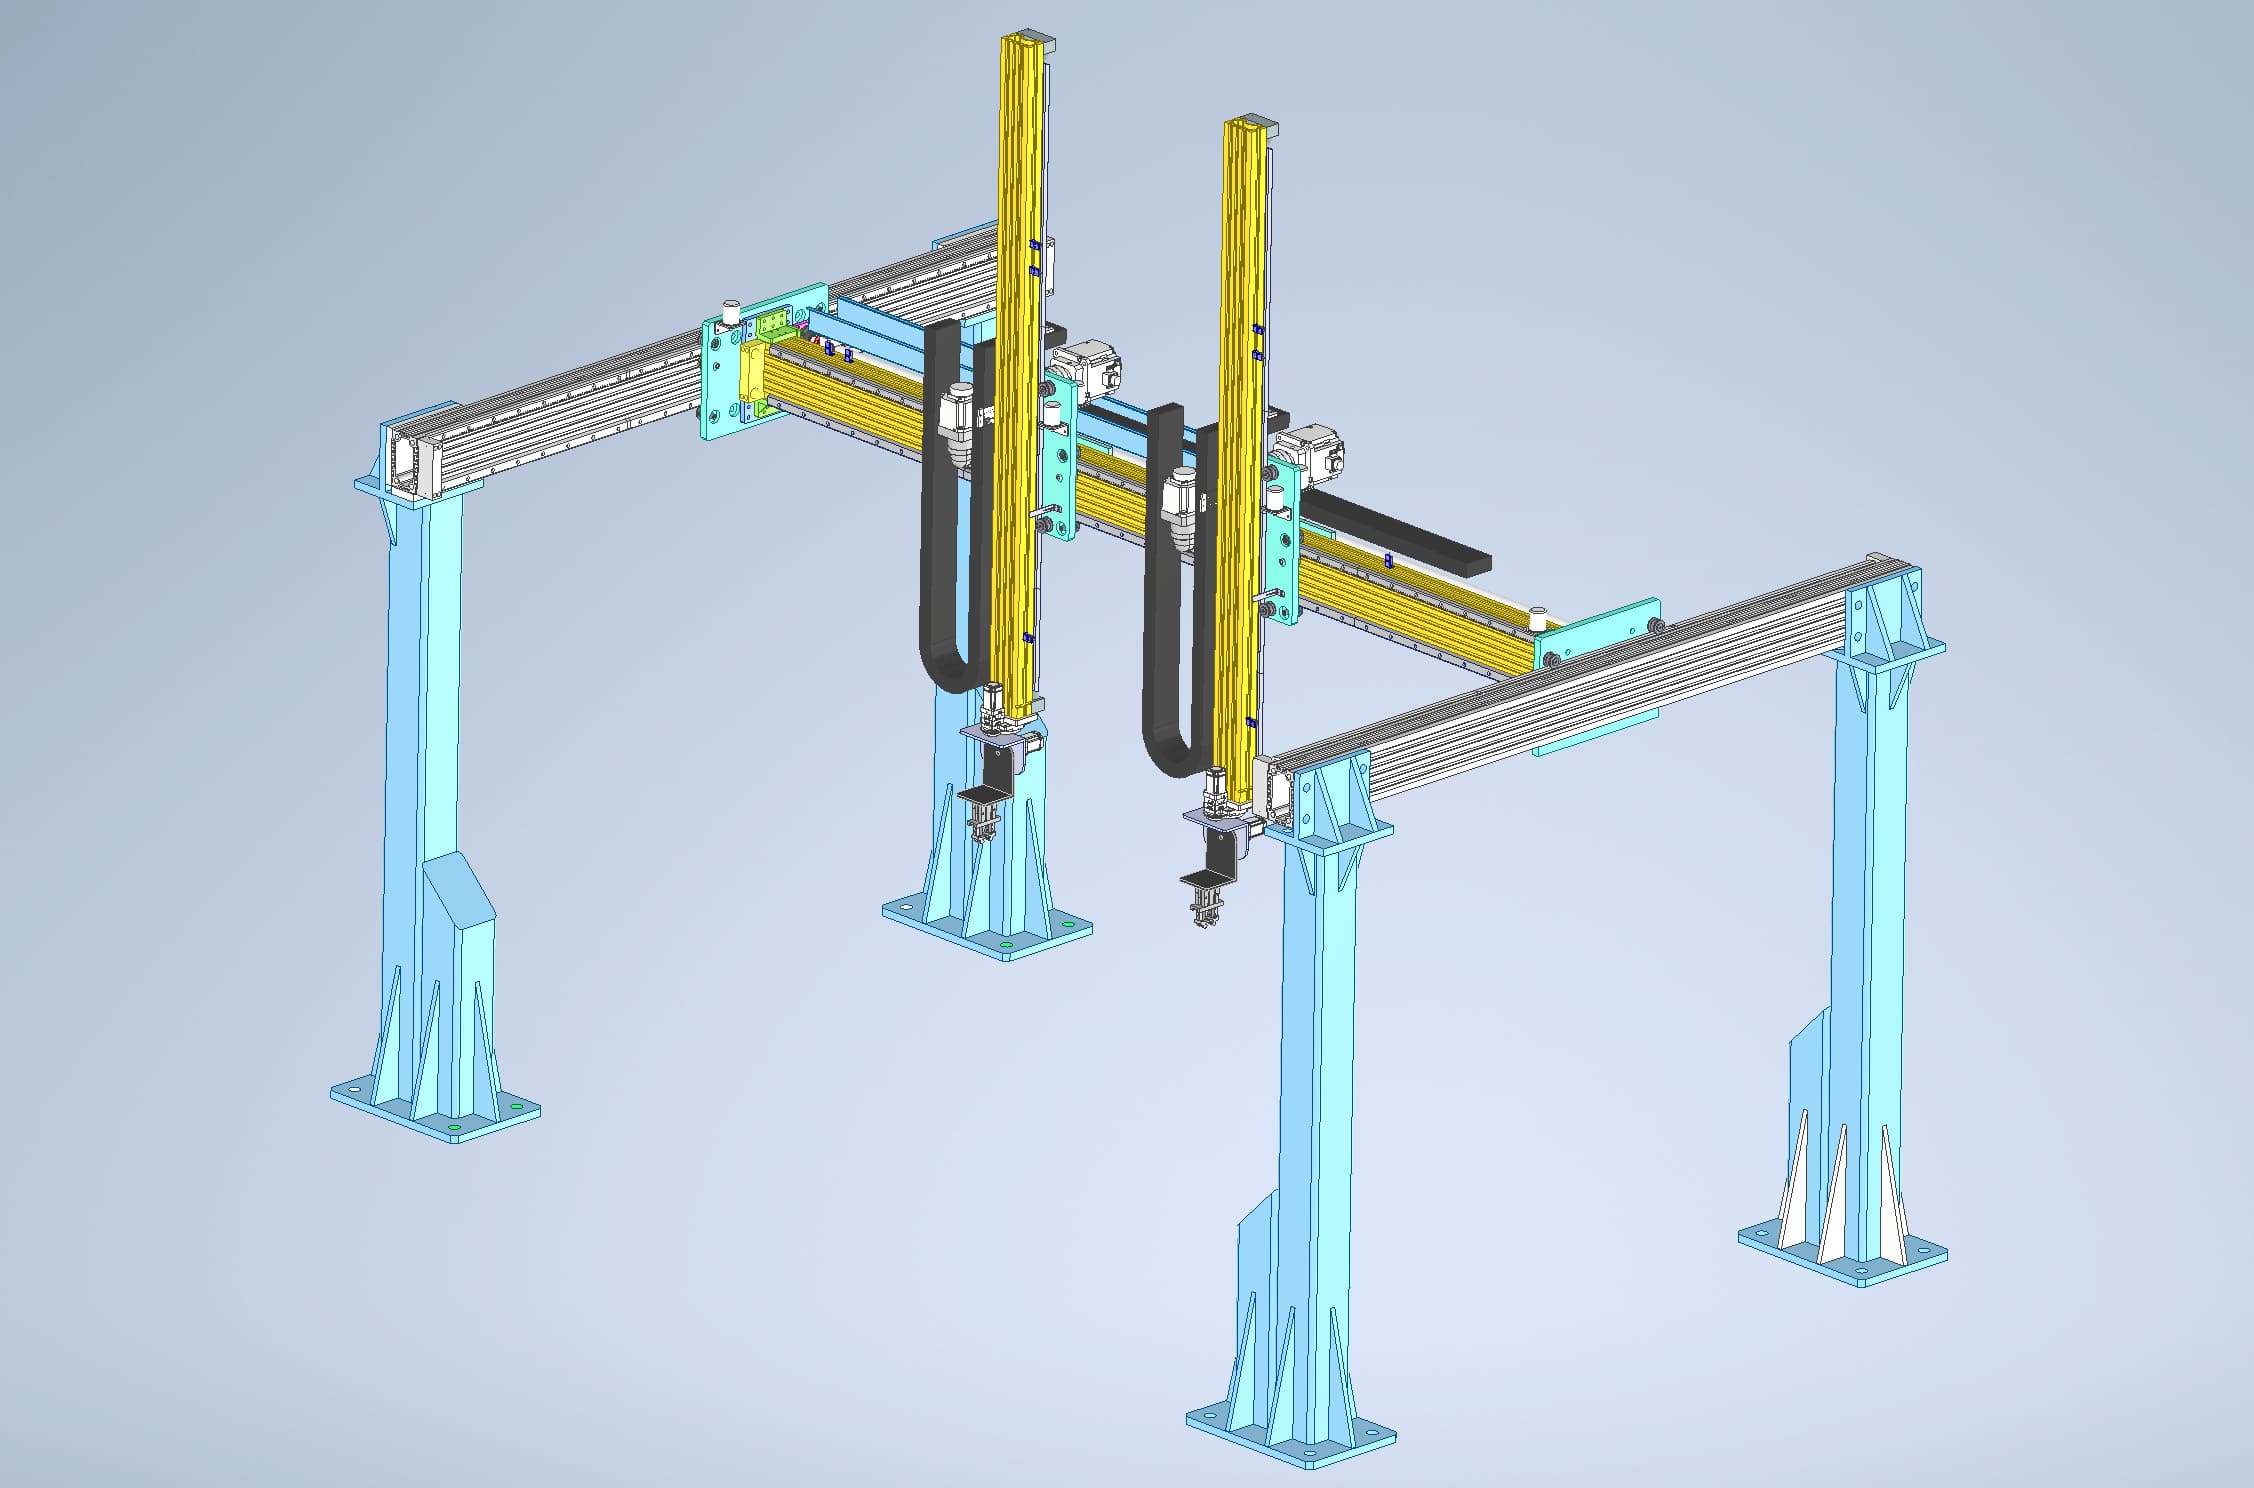
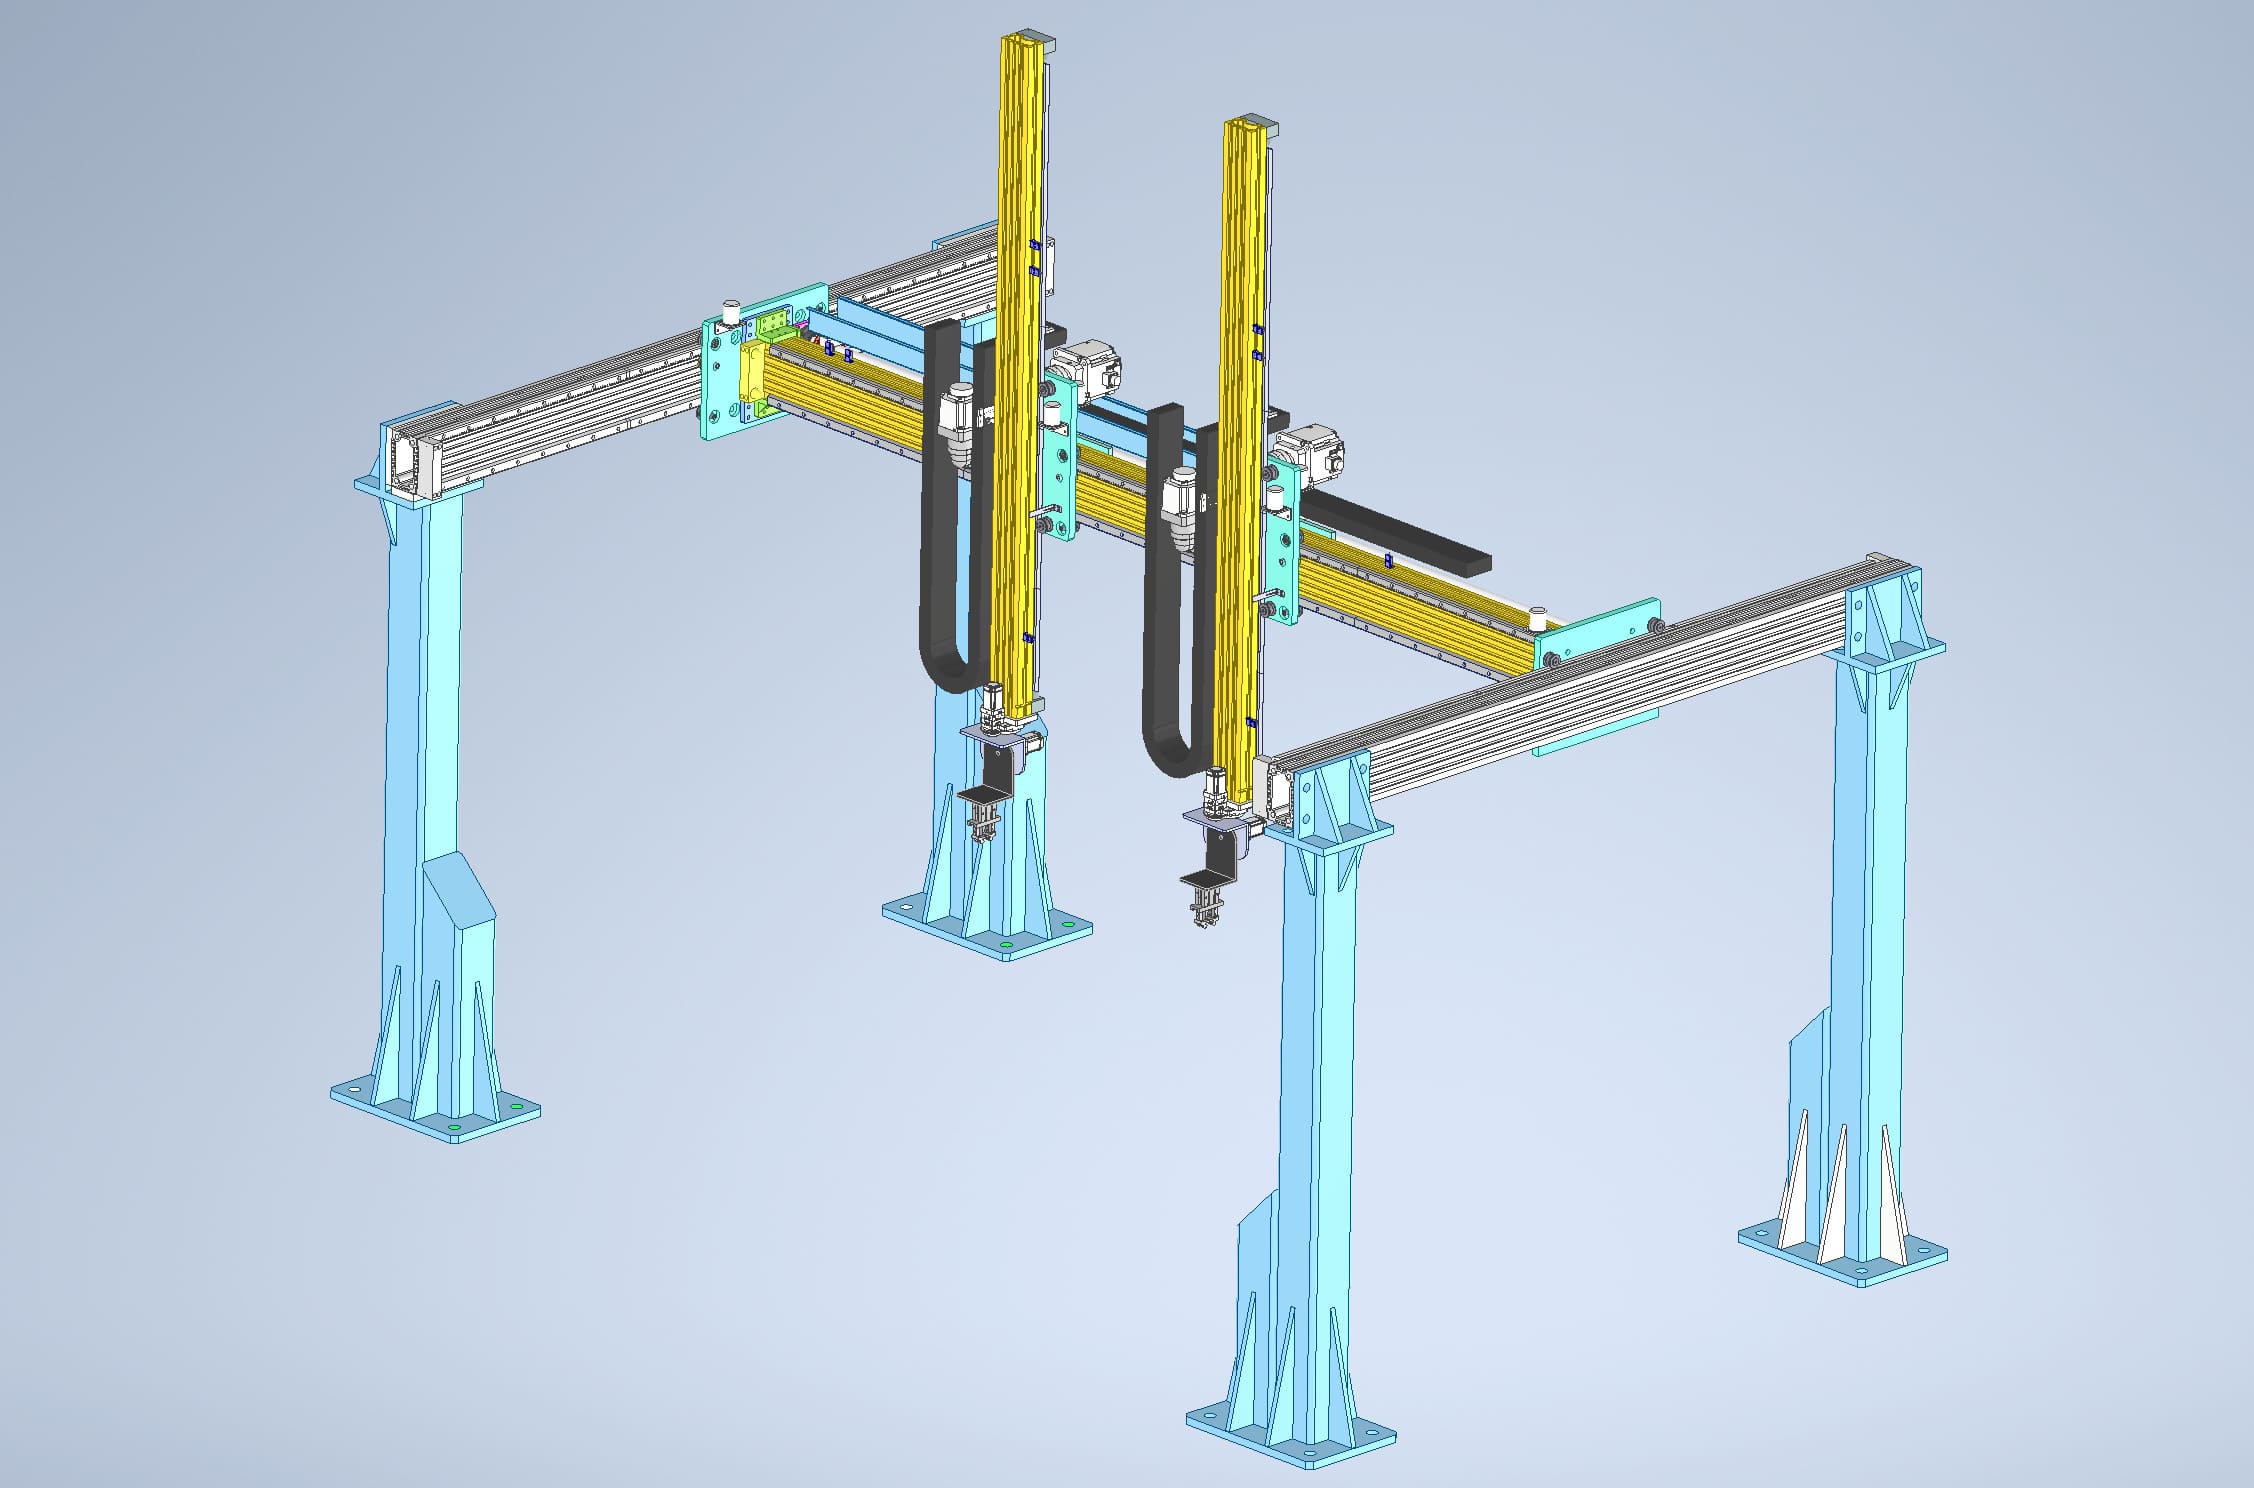
Přesun z portálu na čisticí stanici
Po odbřezání portál přenese sběrnici na čisticí zařízení.
10
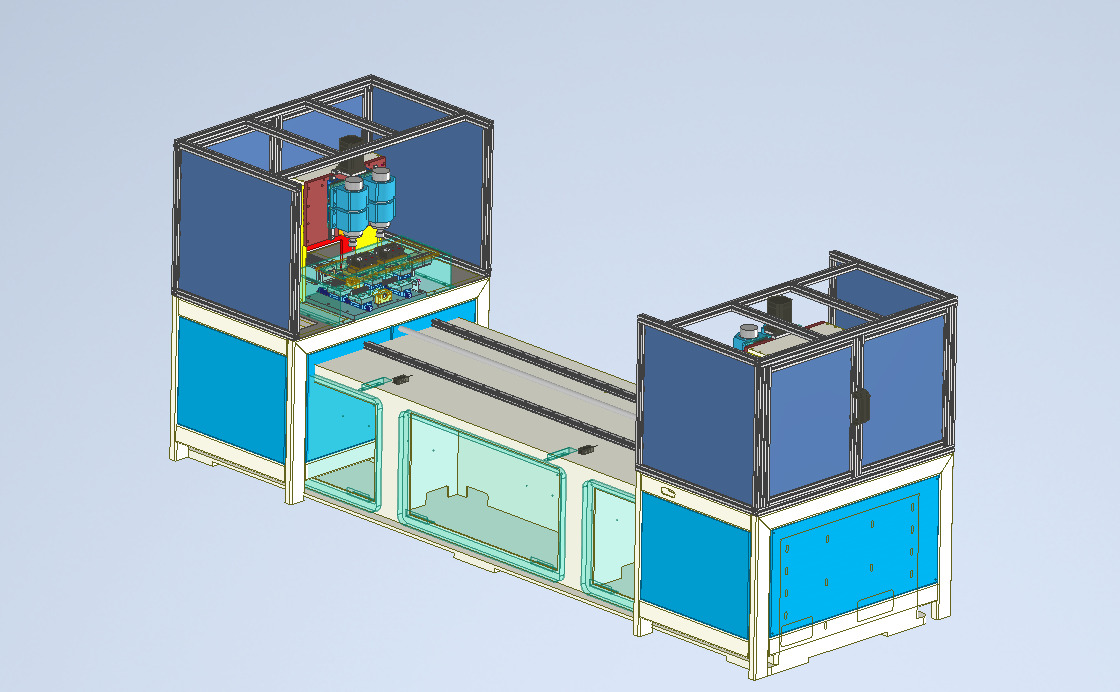
Čtyřstranné čištění povrchu
Odkryté konce se čistí ze čtyř stran, aby se připravil čistý povrch pro koncové svařování.
11
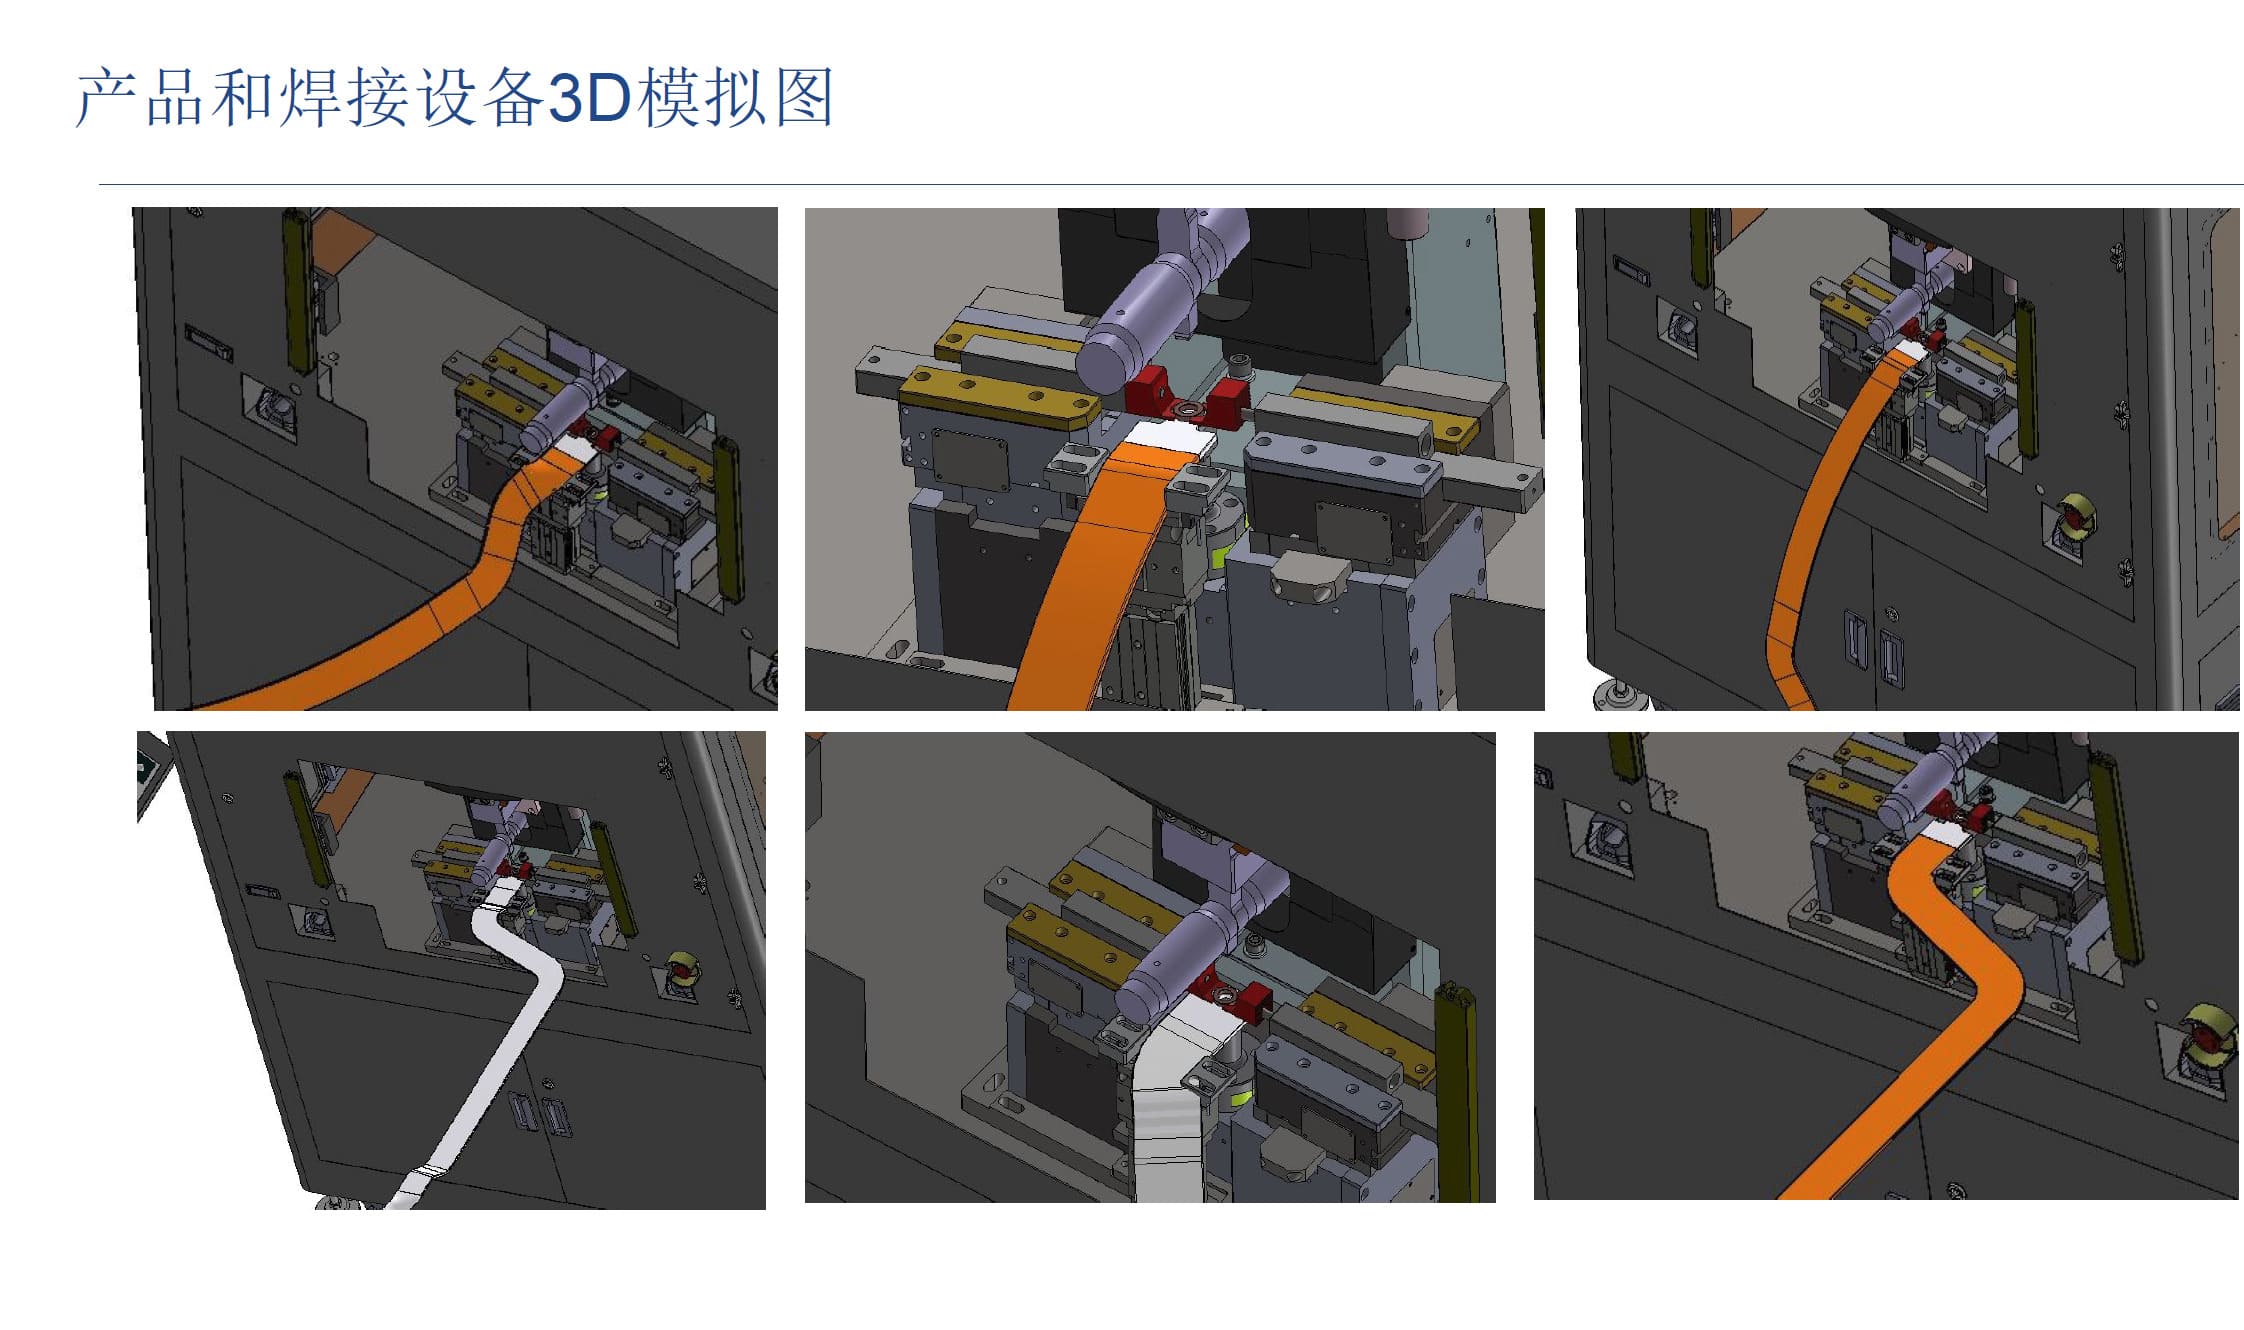
Robotický přenos na koncové svařování
Vyčištěná část je přemístěna do terminálové svařovací stanice pro spojení koncových konců.
12
ZÁKLADNÍ PROCES
Terminálové svařování a polohování robotů
Terminál je svařen na konce sběrnice a sedmá osa robota se pohybuje, aby dokončila operaci svařování na opačném konci.
13
Převod na ohýbací stroj
Po svařování robot přenese část na ohybovou stanici pro trojrozměrné tvarování.
14
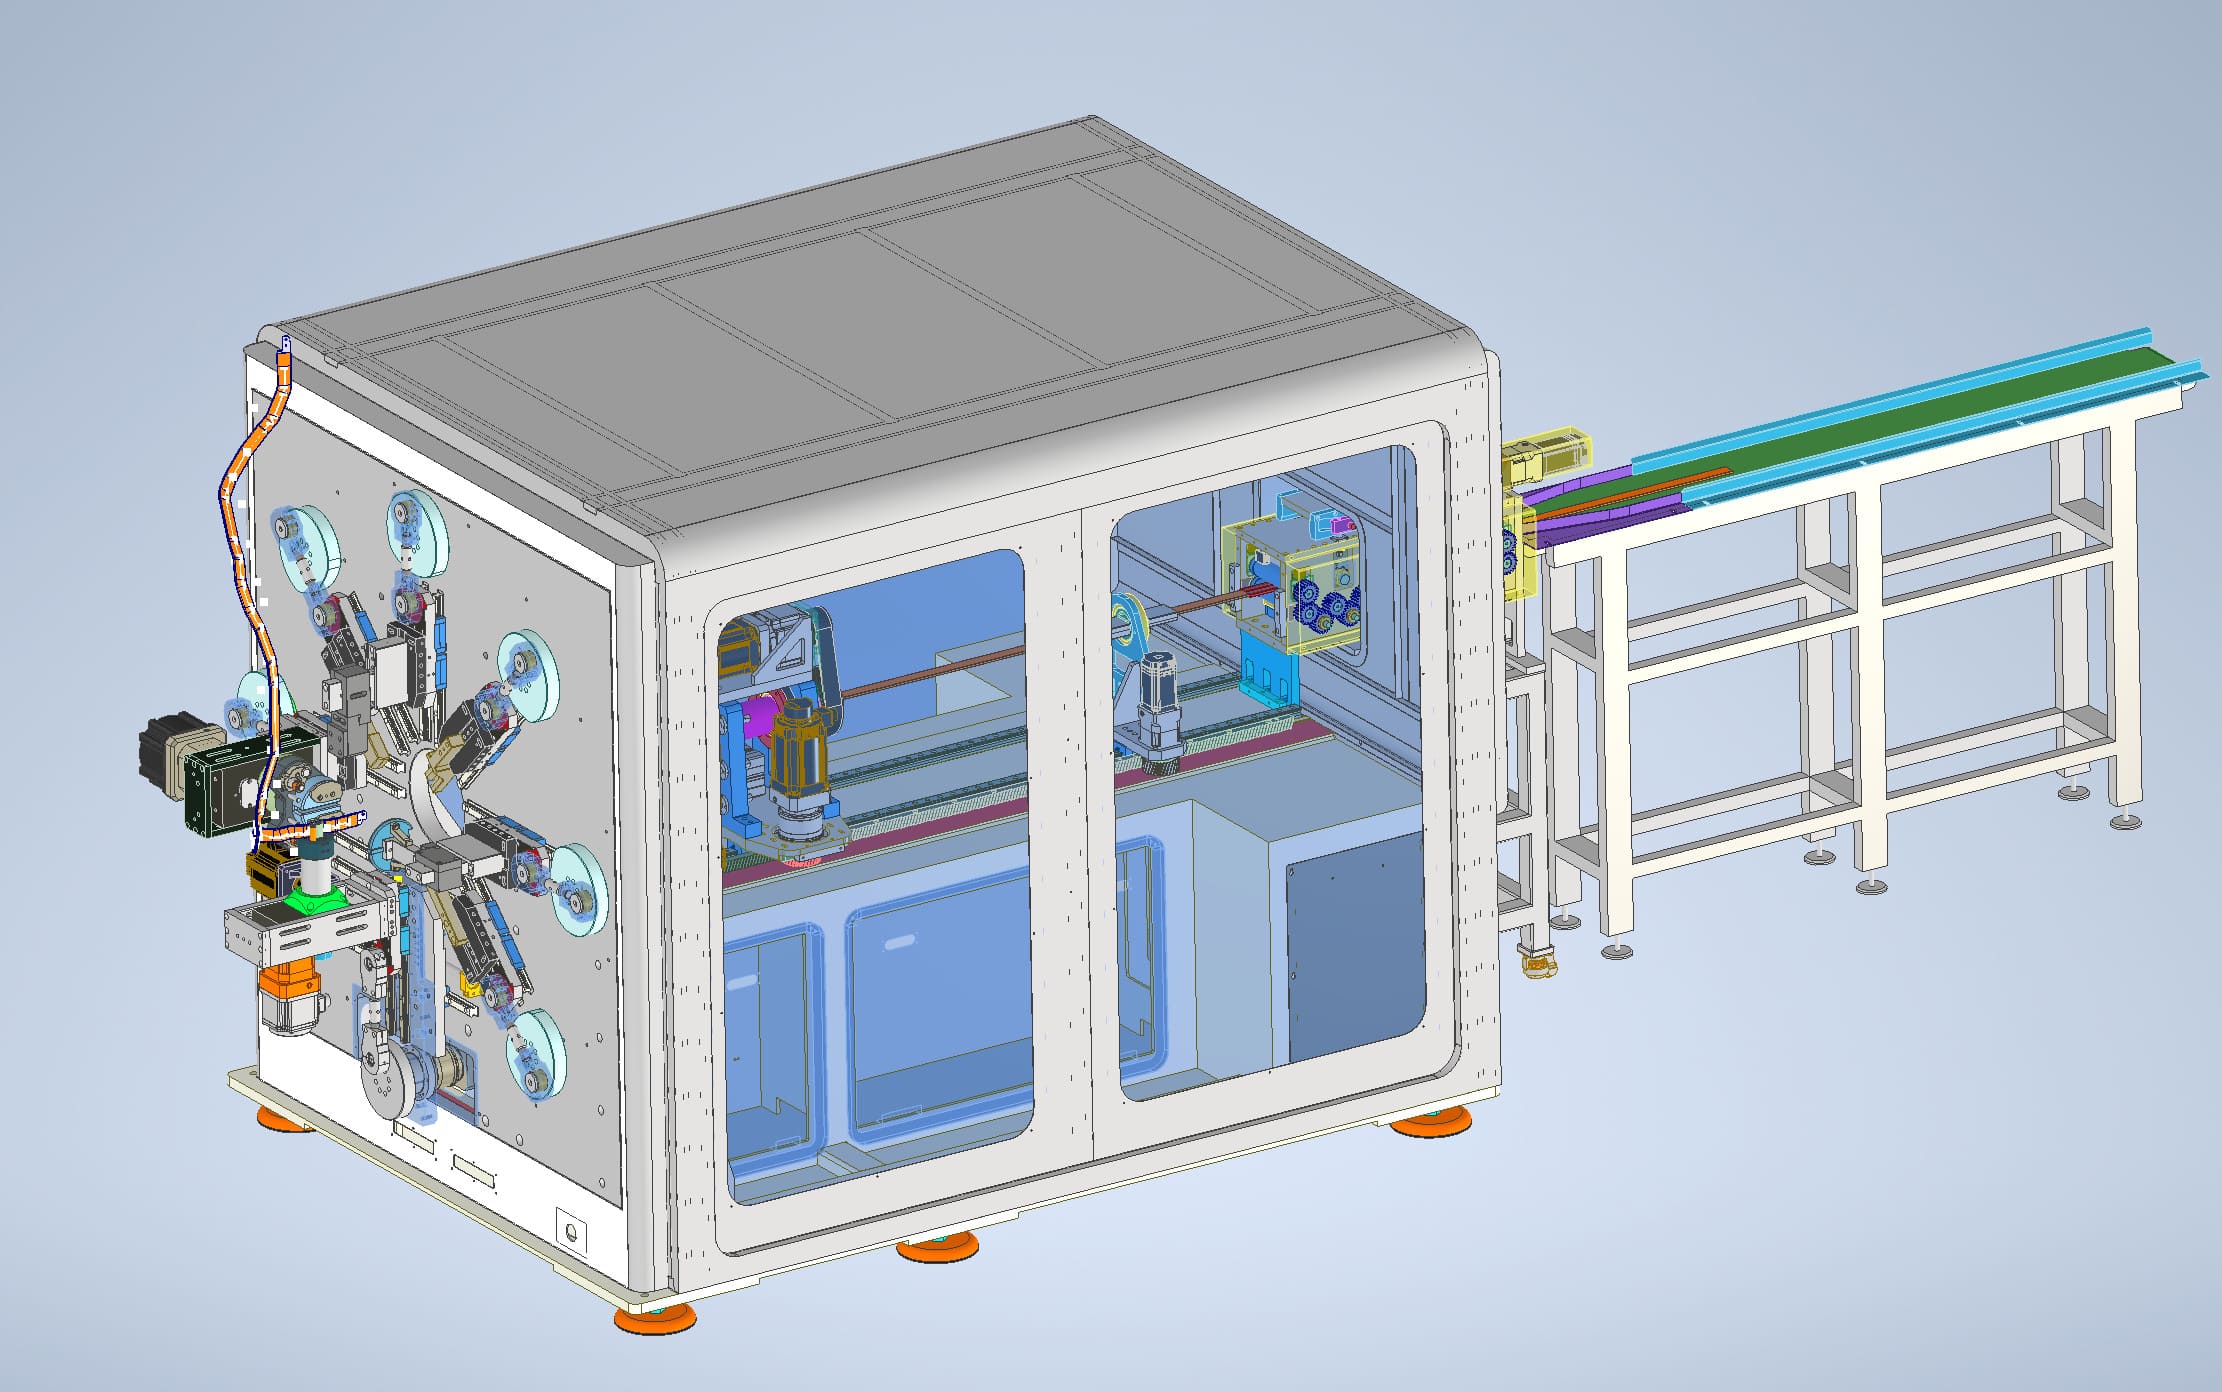
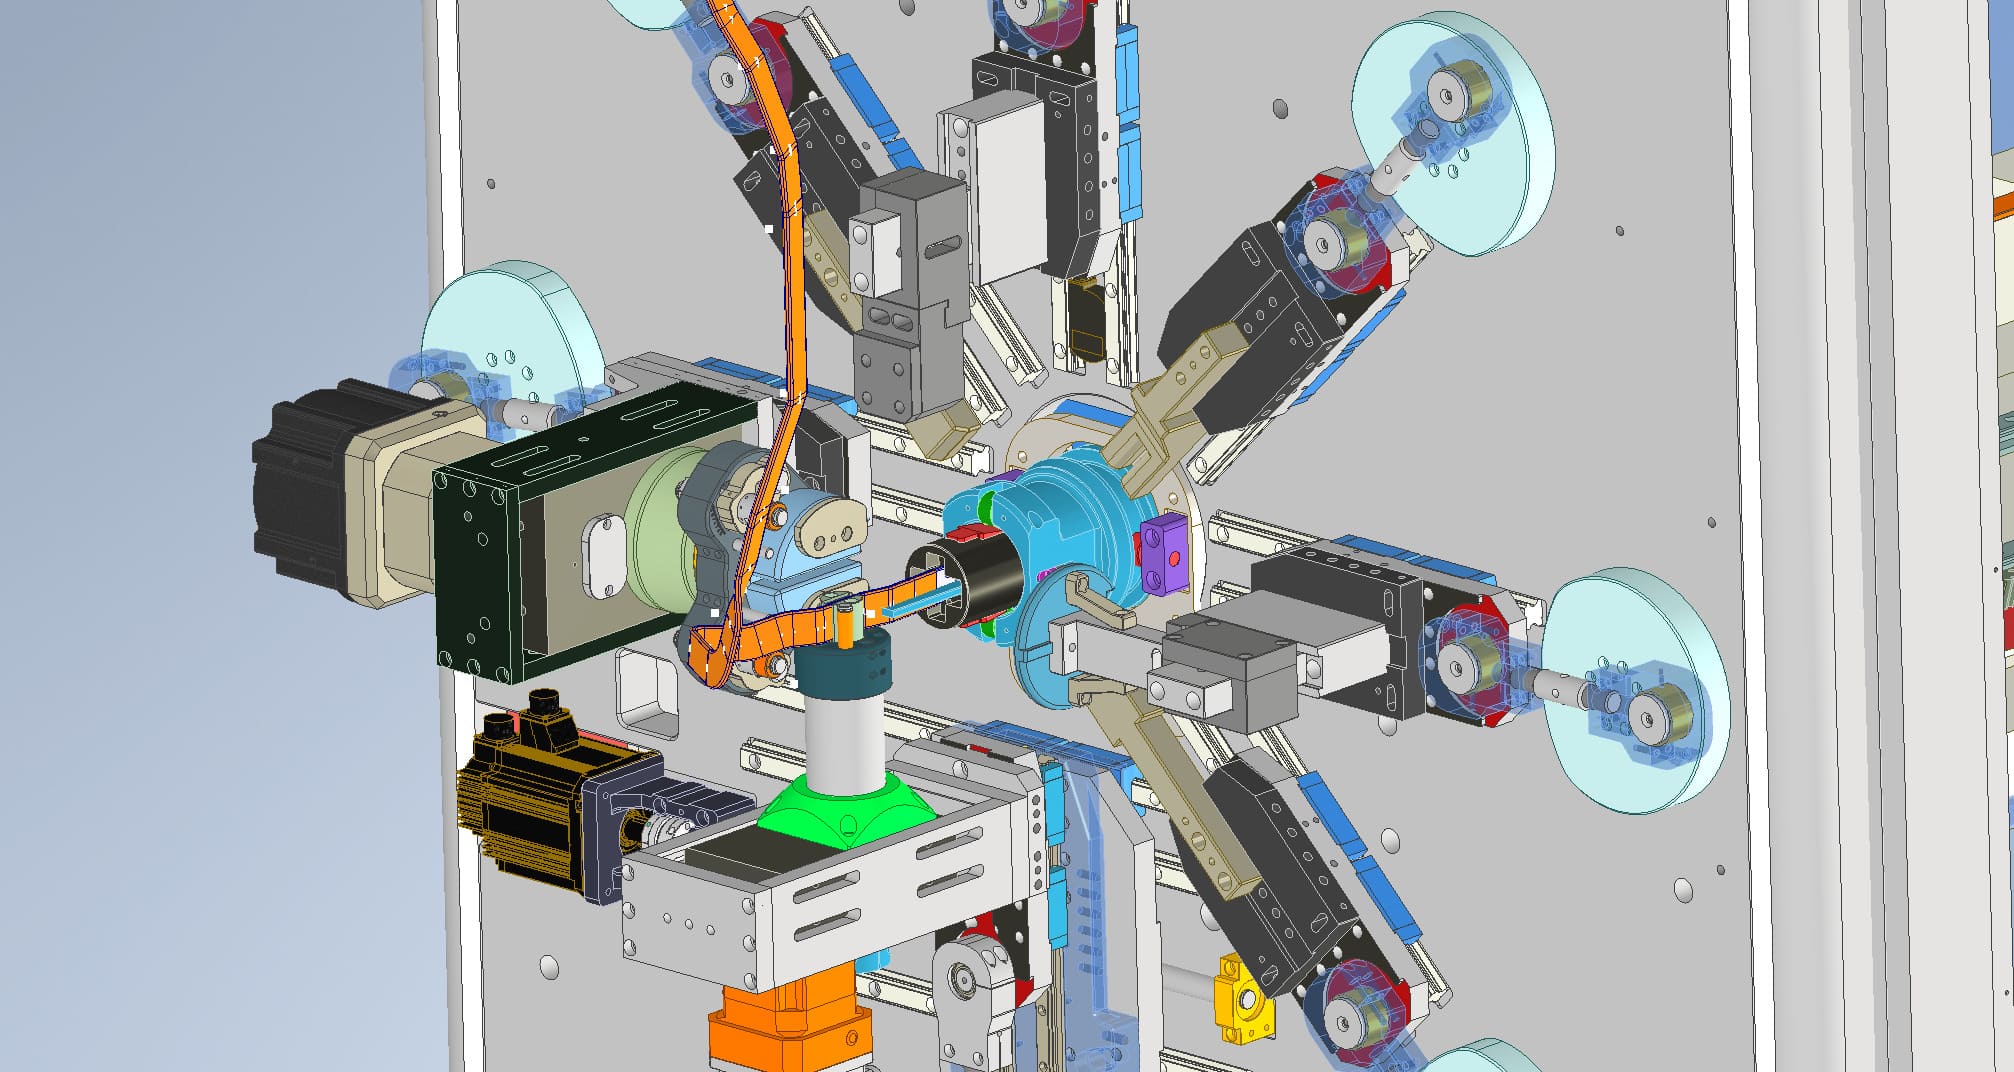
Ohýbání úseků sběrnice
Svařovaná část je ohnuta podle specifikované geometrie a prostorového profilu.
15
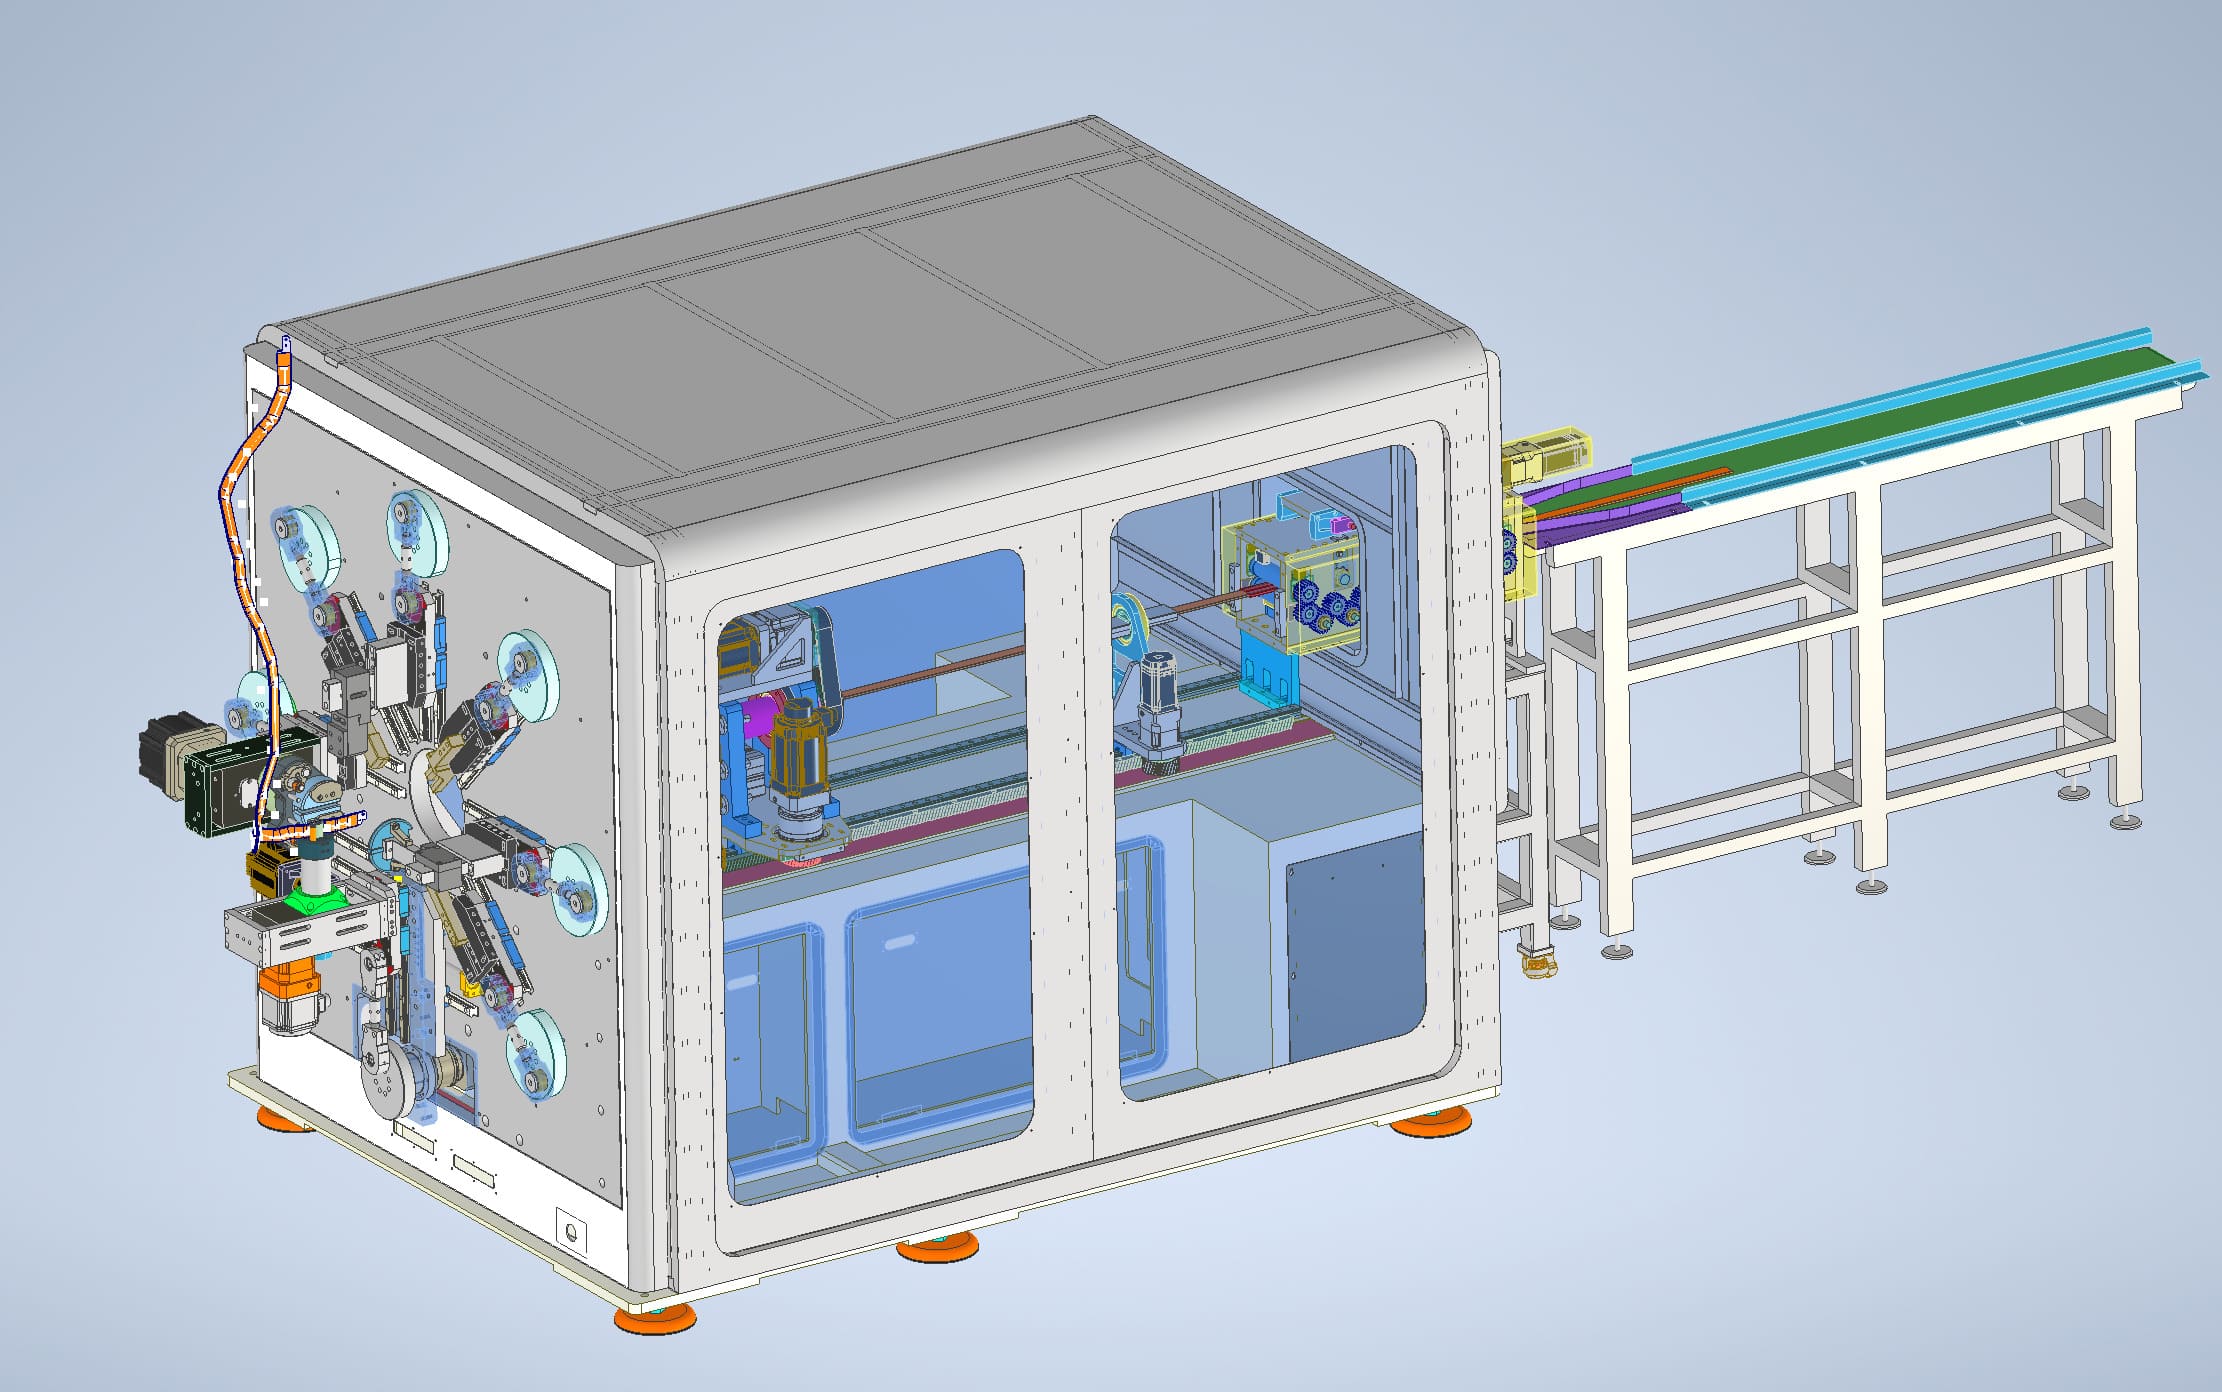
Závěrečná oprava
Tvarovaný řez se vloží do korekčního stroje pro finální úpravu rozměrů a tvar před vyložením.
16
Vykládka a skladování hotového produktu
Robot zvedne hotovou sběrnici a umístí ji do regálu s hotovými výrobky, kde je možné sbírat a dále manipulovat.
Základní vybavení
2. Konfigurace jádrového vybavení
Žehlicí a řezací stroj
Narovnává, podává, řeže a označuje sběrnice s cívkovým napájením.
Tloušťka 2–6 mm | Šířka 15–40 mm | Délka 800–3000 mm
Dvoustranný stripovací stroj
Zahřívá a mechanicky odstraňuje oba konce měděné/hliníkové sběrnice.
Tloušťka 2–6 mm | Šířka 15–40 mm | Délka odstraňování 10–100 mm
Oboustranný děrovací stroj
Prorazí oba konce a ořeže hrany měděné/hliníkové sběrnice.
Tloušťka děrování 2–6 mm | Šířka 15–40 mm | Kapacita tlaku 60 T
Přenosový systém na gantry
Používá se pro mezipřenos mezi odstraňovačem a strojem na čištění suchým ledem.
Rozsah pohybu: X 2500 mm | Y 3200 mm
Stroj na odstraňování kartáčů
Čtyřstranné odbrušování na obou koncích měděné/hliníkové sběrnice.
Rozsah odbřepování: šířka 20 mm | Tloušťka 60 mm
Čisticí zařízení
Čtyřstranné čištění na obou koncích měděné/hliníkové sběrnice.
Rozsah čištění: Šířka 20 mm | Tloušťka 60 mm
Koncové svařovací zařízení
Přivaří svorky na oba konce měděné/hliníkové sběrnice.
Zakázkové přípravky lze konfigurovat podle požadavků na svařování.
Ohýbací stroj
Ohýbá měděné/hliníkové sběrnice.
Průřezová plocha 50–240 mm² | Tloušťka 2–6 mm | Šířka 15–40 mm
Konfigurace trati
3. Integrovaná konfigurace linkového zařízení
| Ne. | Vybavení | Kvantice. | Sekery | Značka | |
|---|---|---|---|---|---|
| 1 | Žehlicí a řezací stroj | 1 | 6 osy | Beilang | |
| 2 | Dvoustranný stripovací stroj | 1 | 4 osy | Beilang | |
| 3 | Oboustranný děrovací stroj | 1 | 4 osy | Beilang | |
| 4 | Stroj na odstraňování kartáčů | 1 | 6 osy | Shenzhen Xike | |
| 5 | Stroj na čištění suchým ledem | 1 | 2 osy | Hongqi Inteligence | |
| 6 | Přenosový systém na gantry | 1 | 3 osy | Litai Machinery | |
| 7 | Koncové svařovací zařízení | 2 | / | / | |
| 8 | Ohýbací stroj | 2 | 13 os. | Beilang | |
| 9 | Korekční stroj | 2 | 1 osa | Beilang | |
| 10 | Roboti | 5 | 6 osy | Inovace | |
| 11 | Materiálové stojany | 2 | / | Beilang |
Zdroj: PPT strana 19, "Množství vybavení" a seznam integrovaného linkového vybavení.
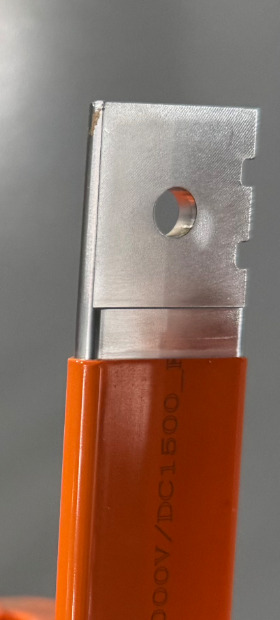
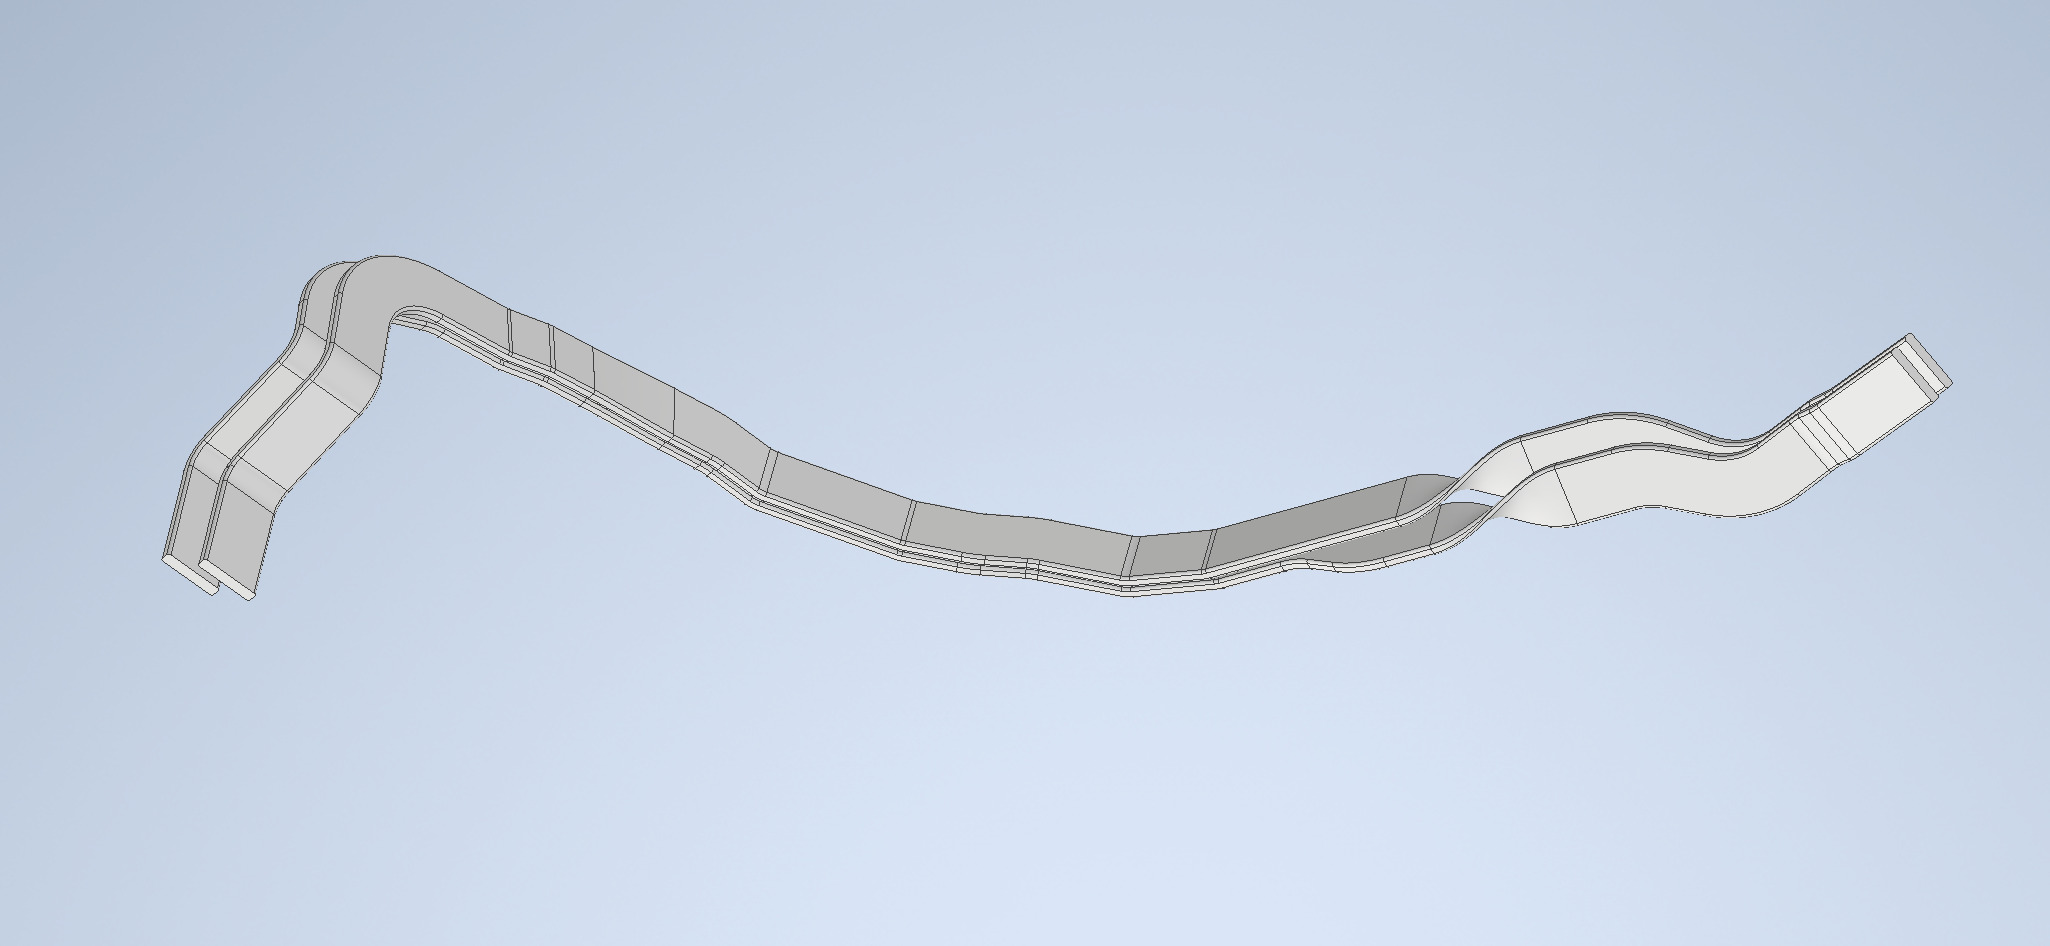
Formovaný produkt
4. Příklady formovaných produktů
Efektivita výroby
5. Efektivita výroby
Žehlicí stroj
30SEC
Robot č. 1 vykládá
6SEC
Oboustranné děrování
40SEC
Přenos robota č. 2
6SEC
Obojstranné svařování
50SEC
Robot č. 2 vykládá
8SEC
Buffer a čištění
30SEC
Ohýbání
75SEC
Oprava a vykládka
10SEC
CELKOVÁ DOBA VÝROBY
Celkový výrobní čas na díl (odhadovaná maximální doba cyklu)
75~85 SEC/PART
Poznámka: Výše uvedené údaje představují odhadovanou maximální dobu cyklu pro tento návrh. Skutečné načasování závisí na výsledcích uvedení do služby. Zdroj: PPT strany 22–23.
Všechny obrázky na této stránce jsou převzaty přímo z dodaného "New Energy Copper & Aluminum Bus Section Forming Solution 0825.pptx". Každý obrázek je označen odpovídající stránkou PPT a účelem pro kontrolu obsahu a ověřování assetu.
Produktový katalog
Prozkoumejte všechny produkty

