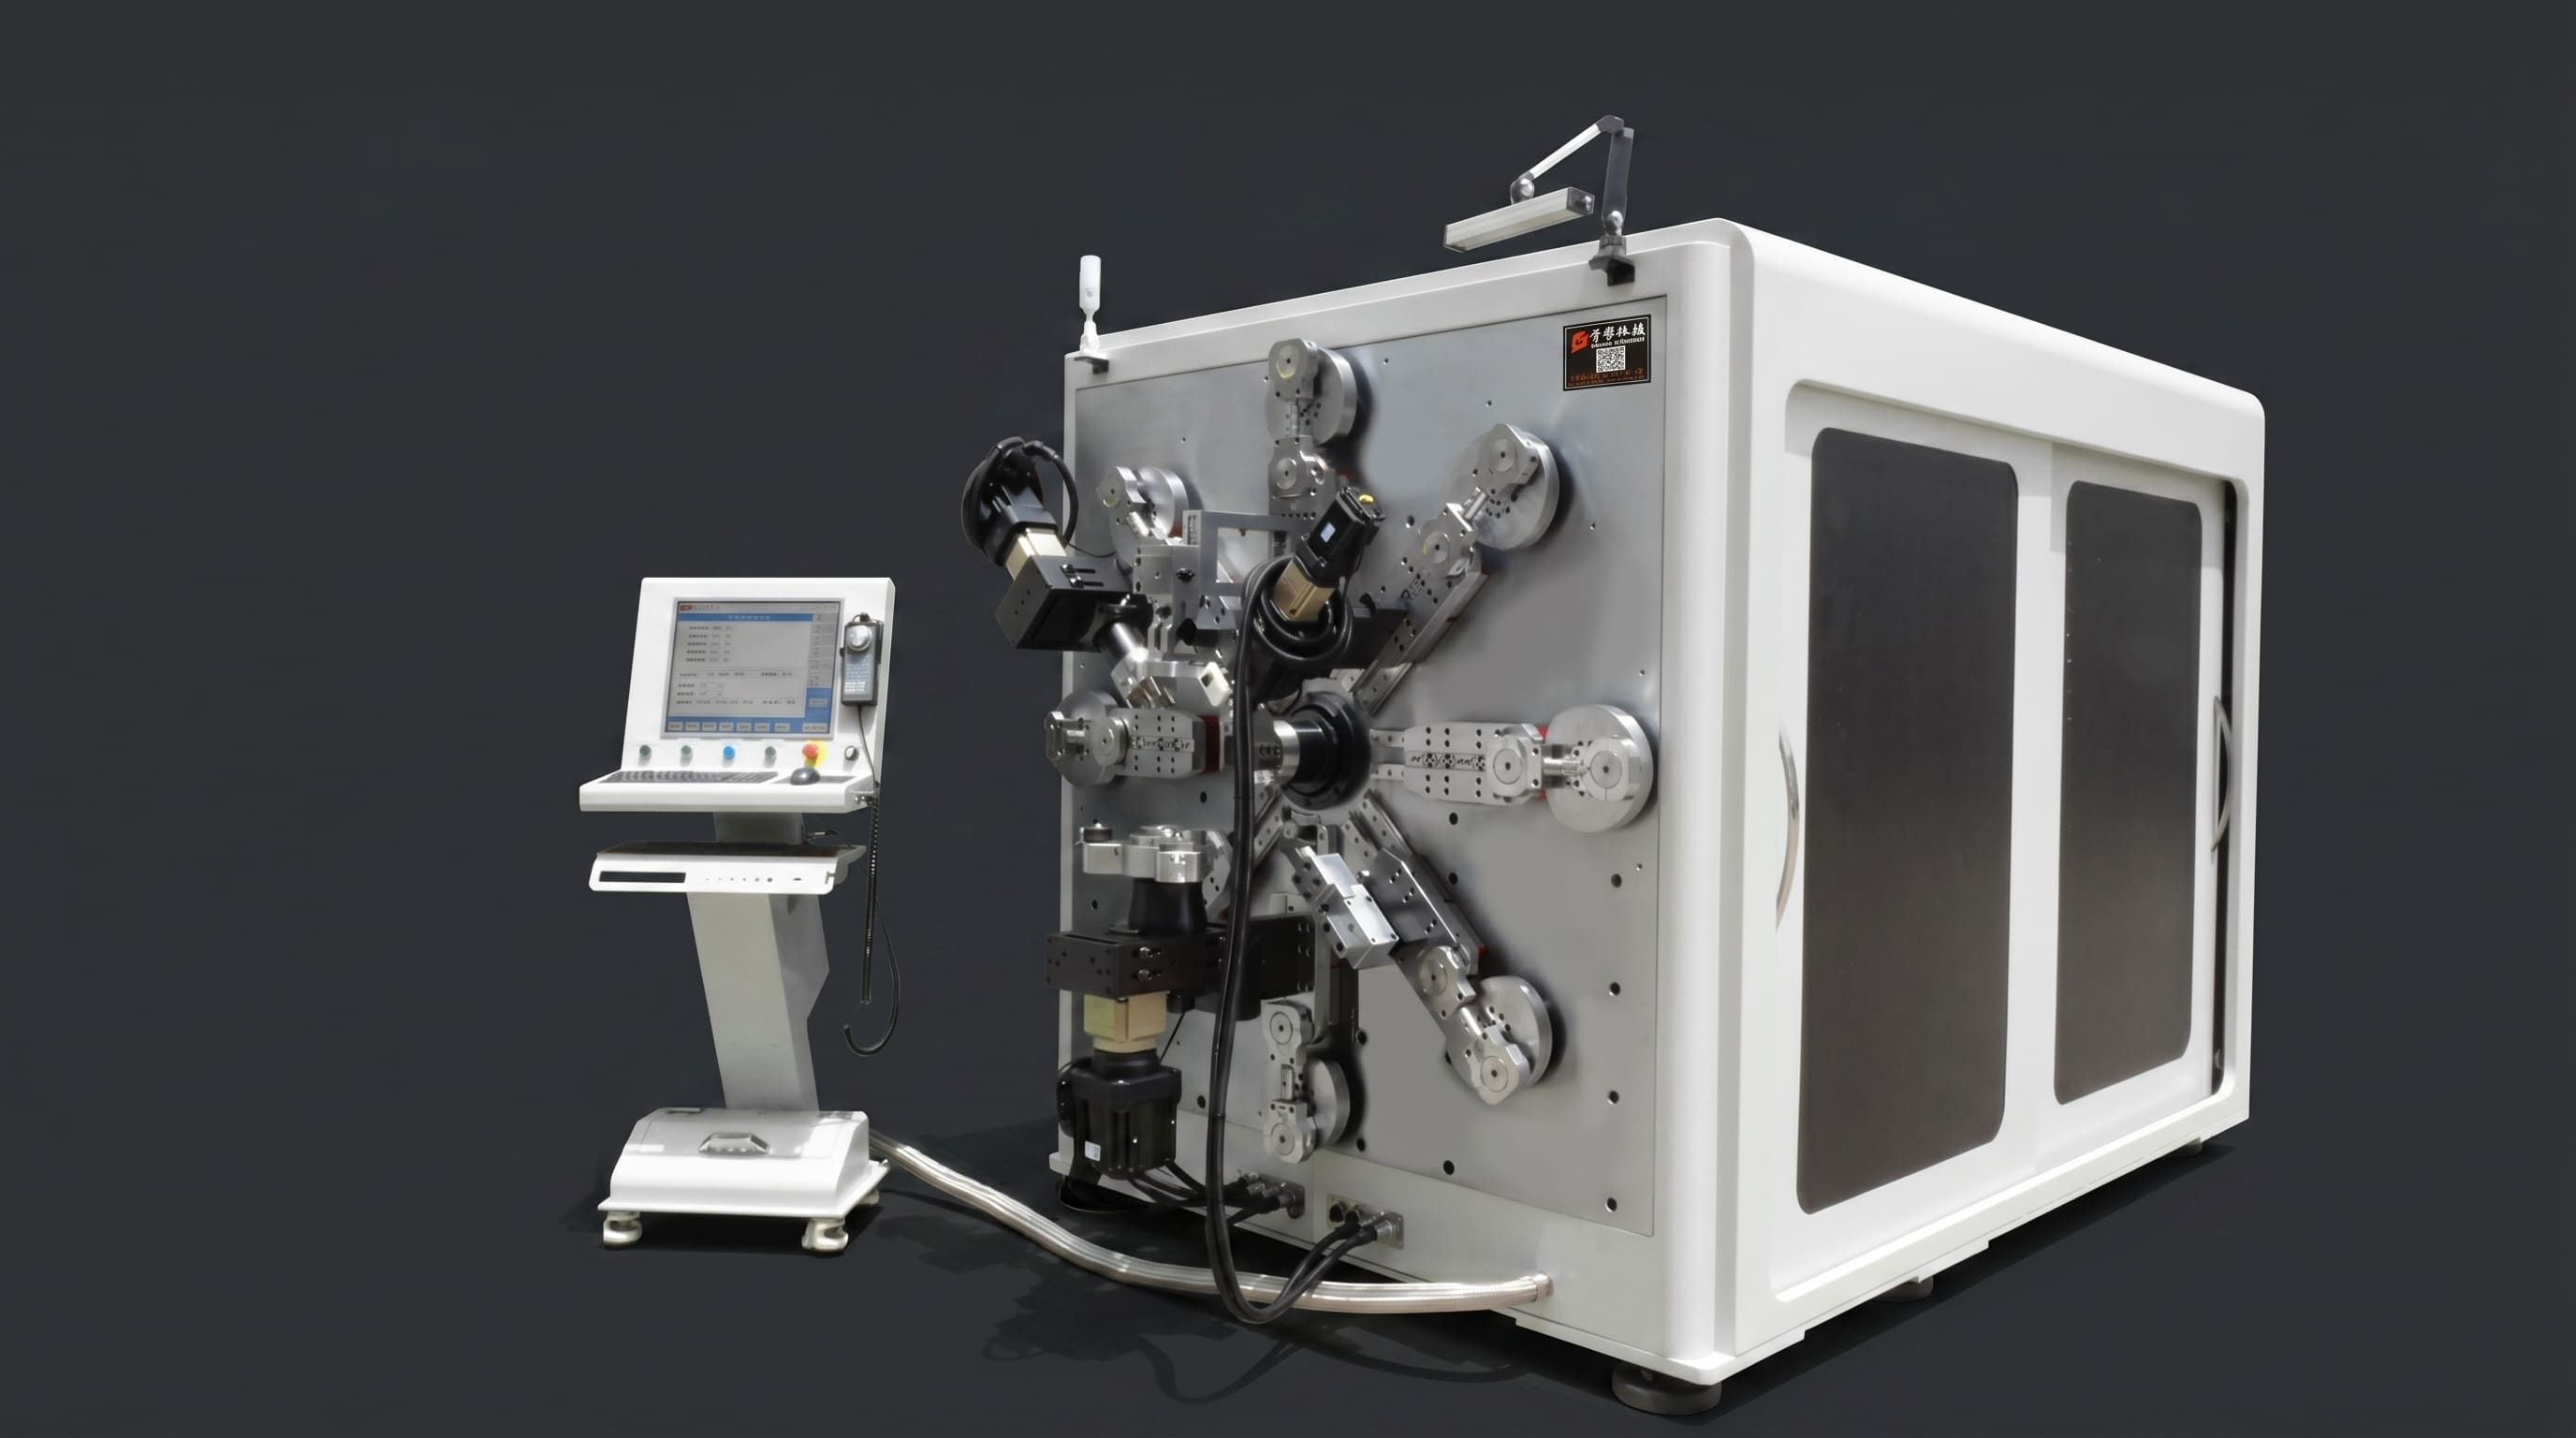
Indický klient automobilových sběrnicových lišt absolvuje tovární provozní školení: BL-TP-45-6EStroj na ohýbání sběrnicových tyčíAplikační případ
Přehled projektu
Technický tým známého indického výrobce automobilových vodivých sběrnic navštívil továrnu BELAN Automationation. S cílem zaměřit se na požadavky místní výroby si technici osvojili kompletní dovednosti včetněStroj na ohýbání sběrnicových tyčíprovoz, CNC programování, uvádění obrobku do provozu a rutinní údržbu zařízení.
Podle specifických vlastností obrobku, rozměrů sběrnice a parametrů zdvihu tvarování náš inženýrský tým konfiguroval BL-TP-45-6EStroj na ohýbání sběrnicových tyčía zahájil na míru přizpůsobený 12denní systematický vzdělávací plán.
Místo jednoduché ukázky strojů se postupné školení zaměřuje na bezpečnostní předpisy, instalaci surovin, montáž frézy, narovnání tyčí, CNC editaci, ladění obrobku, nezávislou hromadnou výrobu a údržbu zařízení, což pomáhá indickým operátorům vybudovat kompletní provozní kompetence proStroj na ohýbání sběrnicových tyčí.
Proč automobilový systém sběrnicových tyčí potřebuje odborníkaStroj na ohýbání sběrnicových tyčí
Automobilové vodivé sběrnice jsou dostupné v různorodých strukturách a složitých standardech tvarování. Ve srovnání s manuálním zpracováním je CNC řízenýStroj na ohýbání sběrnicových tyčíZajišťuje standardizované výrobní postupy a flexibilní úpravu programu pro různé obrobky.
Výrobci by měli při výběru zařízení zohlednit tyto klíčové faktory:
- Rozsah tloušťky a šířky zpracovaných měděných tyčí
- Ohybová konstrukce a tvarovací pohyb hotových dílů
- Režim ovládání akce pro ohýbací pohyb
- Přístup k úpravám a úpravám CNC programů
- Výkon víceosého synchronního zpracování
- Rychlá efektivita přepínání mezi různými produkty
- Provozní stabilita pro dlouhodobou hromadnou výrobu
- Práh dovedností pro operátory na místě
Indický kupující proto chtěl získat kompletní výrobní řešení, nikoli pouze koupit samostatné zařízeníStroj na ohýbání sběrnicových tyčí. Individuální školení na místě umožňuje místním technikům zvládnout obsluhu strojů a ladění parametrů.
Hlavní technické parametry BL-TP-45-6EStroj na ohýbání sběrnicových tyčí
TheBL-TP-45-6EStroj na ohýbání sběrnicových tyčíje navržen pro automatizované tvarování měděných a hliníkových vodivých tyčí. Jeho obráběcí rozsah pokrývá tloušťku obrobku od 1–6 mm a šířku od 10–45 mm, podpořený 13osým synchronním řídicím systémem, který je dokonale přizpůsoben výrobě automobilových sběrnic.
| Položka parametru | Specifikace BL-TP-45-6E |
| Rozsah tloušťky zpracování | 1~6 mm |
| Rozsah šířky zpracování | 10~45 mm |
| Množství řízené osy | 13-osá |
| Celkový výkon serva | 37,7 kW |
| Servomotor s krmením | 4,5 kW |
| Servomotor s rotující hlavou | 2,7 kW |
| Servomotor navijení | 2,0 kW × 1,4,5 kW × 1 |
| Servomotor manipulátorového ramene | 2,0 kW × 6,5,5 kW × 2 |
| Řezací servomotor | 1,0 kW |
| Pracovní napětí | Třífázový 380 V (±20 V) |
| Čistá hmotnost hlavního rámu | 6000 kg |
| Nosnost materiálového regálu | 1000 kg |
| Dimenze stroje (L×W×H) | 2800 × 2200 × 2100 mm |
| Požadavky na podlahovou plochu | 6800 × 3500 mm |
Více servo poháněných osy provádí koordinované tvarovací pohyby. Operátoři mohou vytvářet exkluzivní CNC programy podle výkresů automobilových sběrnic a výrobních postupů. Pro zahraniční kupce určuje praktické školení dlouhodobou výrobní výkonnost Stroj na ohýbání sběrnicových tyčí.
12denníStroj na ohýbání sběrnicových tyčíVýcvik: Základní provoz až po samostatnou hromadnou výrobu
Celé školení je rozděleno do čtyř postupných fází: základní znalosti, uvádění obrobku do provozu, samostatný provoz a řešení poruch. Účastníci během kurzu procvičují skutečné automobilové vodivé sběrnicové obrobky.
Den 1: Kódy pro připojení k lokalitě a bezpečnostní provoz
První den lekcí pokrývají požadavky na instalační prostředí, bezpečnostní specifikace a úvod do konstrukce stroje. Inženýři BELAN vysvětlují základní sestavy, provozní logiku, pracovní postup při startu a vypnutí, nastavení nouzového zastavení, bezpečnostní zóny a kontrolní seznamy kontrol před směnou pro BL-TP-45-6EStroj na ohýbání sběrnicových tyčí. Standardizované návyky bezpečného provozu tvoří základ pro následné zpracování pracovních postupů.
Den 2: Suroviny, instalace frézy a narovnání tyčí
Účastníci začínají s praktickým procvičováním polohování obrobku, narovnáváním měděných tyčí, montáží frézy a předvýrobní kontrolou. Inženýři zdůrazňují, že přesnost montáže přímo určuje kvalitu hotového produktu. Indičtí technici ovládají kompletní pracovní postup přípravy předzpracování proStroj na ohýbání sběrnicových tyčí.
Den 3–6: Uvádění do provozu automobilových sběrnic a CNC programování
Tato základní fáze školení využívá skutečné vzorky automobilových sběrnic dodaných klienty místo standardních testovacích kusů. Operátoři se učí tvorbu programů, konfiguraci parametrů, úpravu kroků zpracování, ladění ohybů, inspekci rozměrů, analýzu výsledků a optimalizaci programů na CNC ovládacím panelu. Účastníci vytvářejí logická propojení mezi inženýrskými výkresy, CNC kódy, pohybem strojů a hotovými obrobky.
Den 7–10: Samostatný výcvik dovedností
Inženýři snižují přímé vedení a nechávají indické techniky dokončit celý cyklus práce samostatně: přípravu materiálu, instalaci, nastavení frézy, narovnání, načítání programu, dolaďování parametrů, výrobu a kontrolu hotových výrobků. Obsluha je povzbuzována, aby diagnostikovala dimenzionální odchylky a upravovala parametry před obdržením podpory instruktora. Školení pomáhá technikům získat schopnost přepínat a ladit nové automobilové díly sběrnic.
Den 11-12;" >Řešení problémů a pravidelná údržba zařízení
Závěrečná fáze studijního plánu zahrnuje denní inspekci, kontrolu opotřebení řezačů, údržbu krmného systému a pozorování stavu provozu. Inženýři sdílejí reálné případy řešení problémů. Například chyby v rozměrech mohou být způsobeny deformací suroviny, nesprávně zarovnánými frézami, nesprávnými parametry nebo abnormalitami servosystému. Správná údržba výrazně snižuje nečekané propadyStroj na ohýbání sběrnicových tyčí.
Výsledky školení: Získaná kompetence nezávislé produkce
Po 12denním systematickém výcviku technici na indické straně ovládají tyto základní schopnosti:
- Pochopte mechanickou strukturu a princip fungováníStroj na ohýbání sběrnicových tyčí
- Dodržujte standardizované specifikace bezpečného provozu
- Upravovat, upravovat a optimalizovat CNC řídicí programy
- Kompletní upínání surovin, instalace frézy a narovnání tyčí
- Provádějte přizpůsobené ladění pro automobilové sběrnice
- Provozujte samostatnou výrobu a vyrábějte kvalifikované vodivé tyče
- Provádějte denní údržbu a řešit běžné poruchy zařízení
BELAN poskytuje kompletní výrobní kapacitu místo dodávky jednoho zařízení
Zahraniční B2B klienti získávají hodnotu strojů až po hladkém uvedení do provozu přímo na místě. BELAN Automation poskytuje komplexní technickou podporu zahrnující testování vzorků, ladění procesů, CNC vedení, praktické školení a dlouhodobý poprodejní servis pro každéhoStroj na ohýbání sběrnicových tyčíŘád. Dvanáctidenní kurz na místě umožňuje indickým technikům nasadit zařízení BL-TP-45-6E do formální výroby automobilových vodivých tyčí.
Nechte si vyrobit na míruStroj na ohýbání sběrnicových tyčíŘešení
Pokud vaše továrna vyrábí automobilové vodivé sběrnice, elektrické konektory pro nová vozidla nebo komponenty pro rozvod energie a hledáte kvalifikovanéhoStroj na ohýbání sběrnicových tyčí, kontaktujte náš technický tým. Sdílejte materiál obrobku, rozměrový rozsah, výkresy, požadavky na ohyb, specifikace pohybu, výstupní objem a stávající pracovní postup.
Inženýři BELAN dokončují výběr zařízení, technické hodnocení a dodávají kompletní řešení včetně konfigurace strojů, testování vzorků, ladění procesů, CNC programování, školení operátorů a poprodejního poradenství.
BELAN Machinery dodává profesionální automobilová řešení pro drátové formování. Kontaktujte nás a potvrdíte, zda BL-TP-45-6EStroj na ohýbání sběrnicových tyčíVyhovuje vašemu projektu výroby automobilových sběrnic.
.jpg)