


Cenová nabídka na stroj na ohýbání drátu často trvá déle, než kupující očekávají: vedoucí stanoviště, děrovací jednotka, dvojitý podavač, robotický vykládka, sběrná stůl — každá linka má svou cenu. Po letech stavby těchto strojů je naše pravidlo jednoduché: možnosti naCNC stroj na ohýbání drátuNejde o vyšší úroveň konfigurace. Jde o to, zda struktura odpovídá vaší roli. Délka části, symetrie vlevo-vpravo a zda je potřeba zavedení konce — jakmile jsou tyto tři odpovědi na stole, struktura stroje je v podstatě rozhodnuta.
Neexistuje žádný "vysokokonfigurační" žebříček
Kupující rádi řadí stroje na malé, střední, velké a předpokládají, že ten dražší je lepší. Drátohýbači se takhle nedělí. Stejná konstrukce ohybu s rotačními rameny, s širším rozsahem drátů a jednou přidanou vedoucí stanicí, slouží zcela jiné rodině dílů. Použijte to opačným směrem a funguje to také: větší stroj tvořící krátké, malé díly nepřekoná menší stroj v flexibilitě. Takže když čteteMožnosti CNC ohýbacích strojů drátemU nabídky nepočítejte řádky — zeptejte se, pro které části jsou tyto možnosti určeny.
DT51400 a 6800: Jedna stavba, dvě práce
Stejná konstrukce, jiný rozsah drátů a směr
Oba stroje mají stejnou ohybovou konstrukci s rotačními rameny. Liší se pouze dvě věci: rozsah průměru drátu a vedoucí stanice přidaná na DT51400. BL-3D-DT51400 pokrývá drát Φ6,0–14,0 mm (pevnost v tahu ≤500 N), 8 os, 72,1 kW, 15 500 kg. BL-3D-6800 pokrývá měkký drát Φ3,0–8,0 mm a tvrdý drát Φ3,0–6,0 mm, 6 os, 12,2 kW, 3 000 kg. To je rozdělení silného drátu versus tenkého drátu, ne standardního versus prémiového rozdělení.
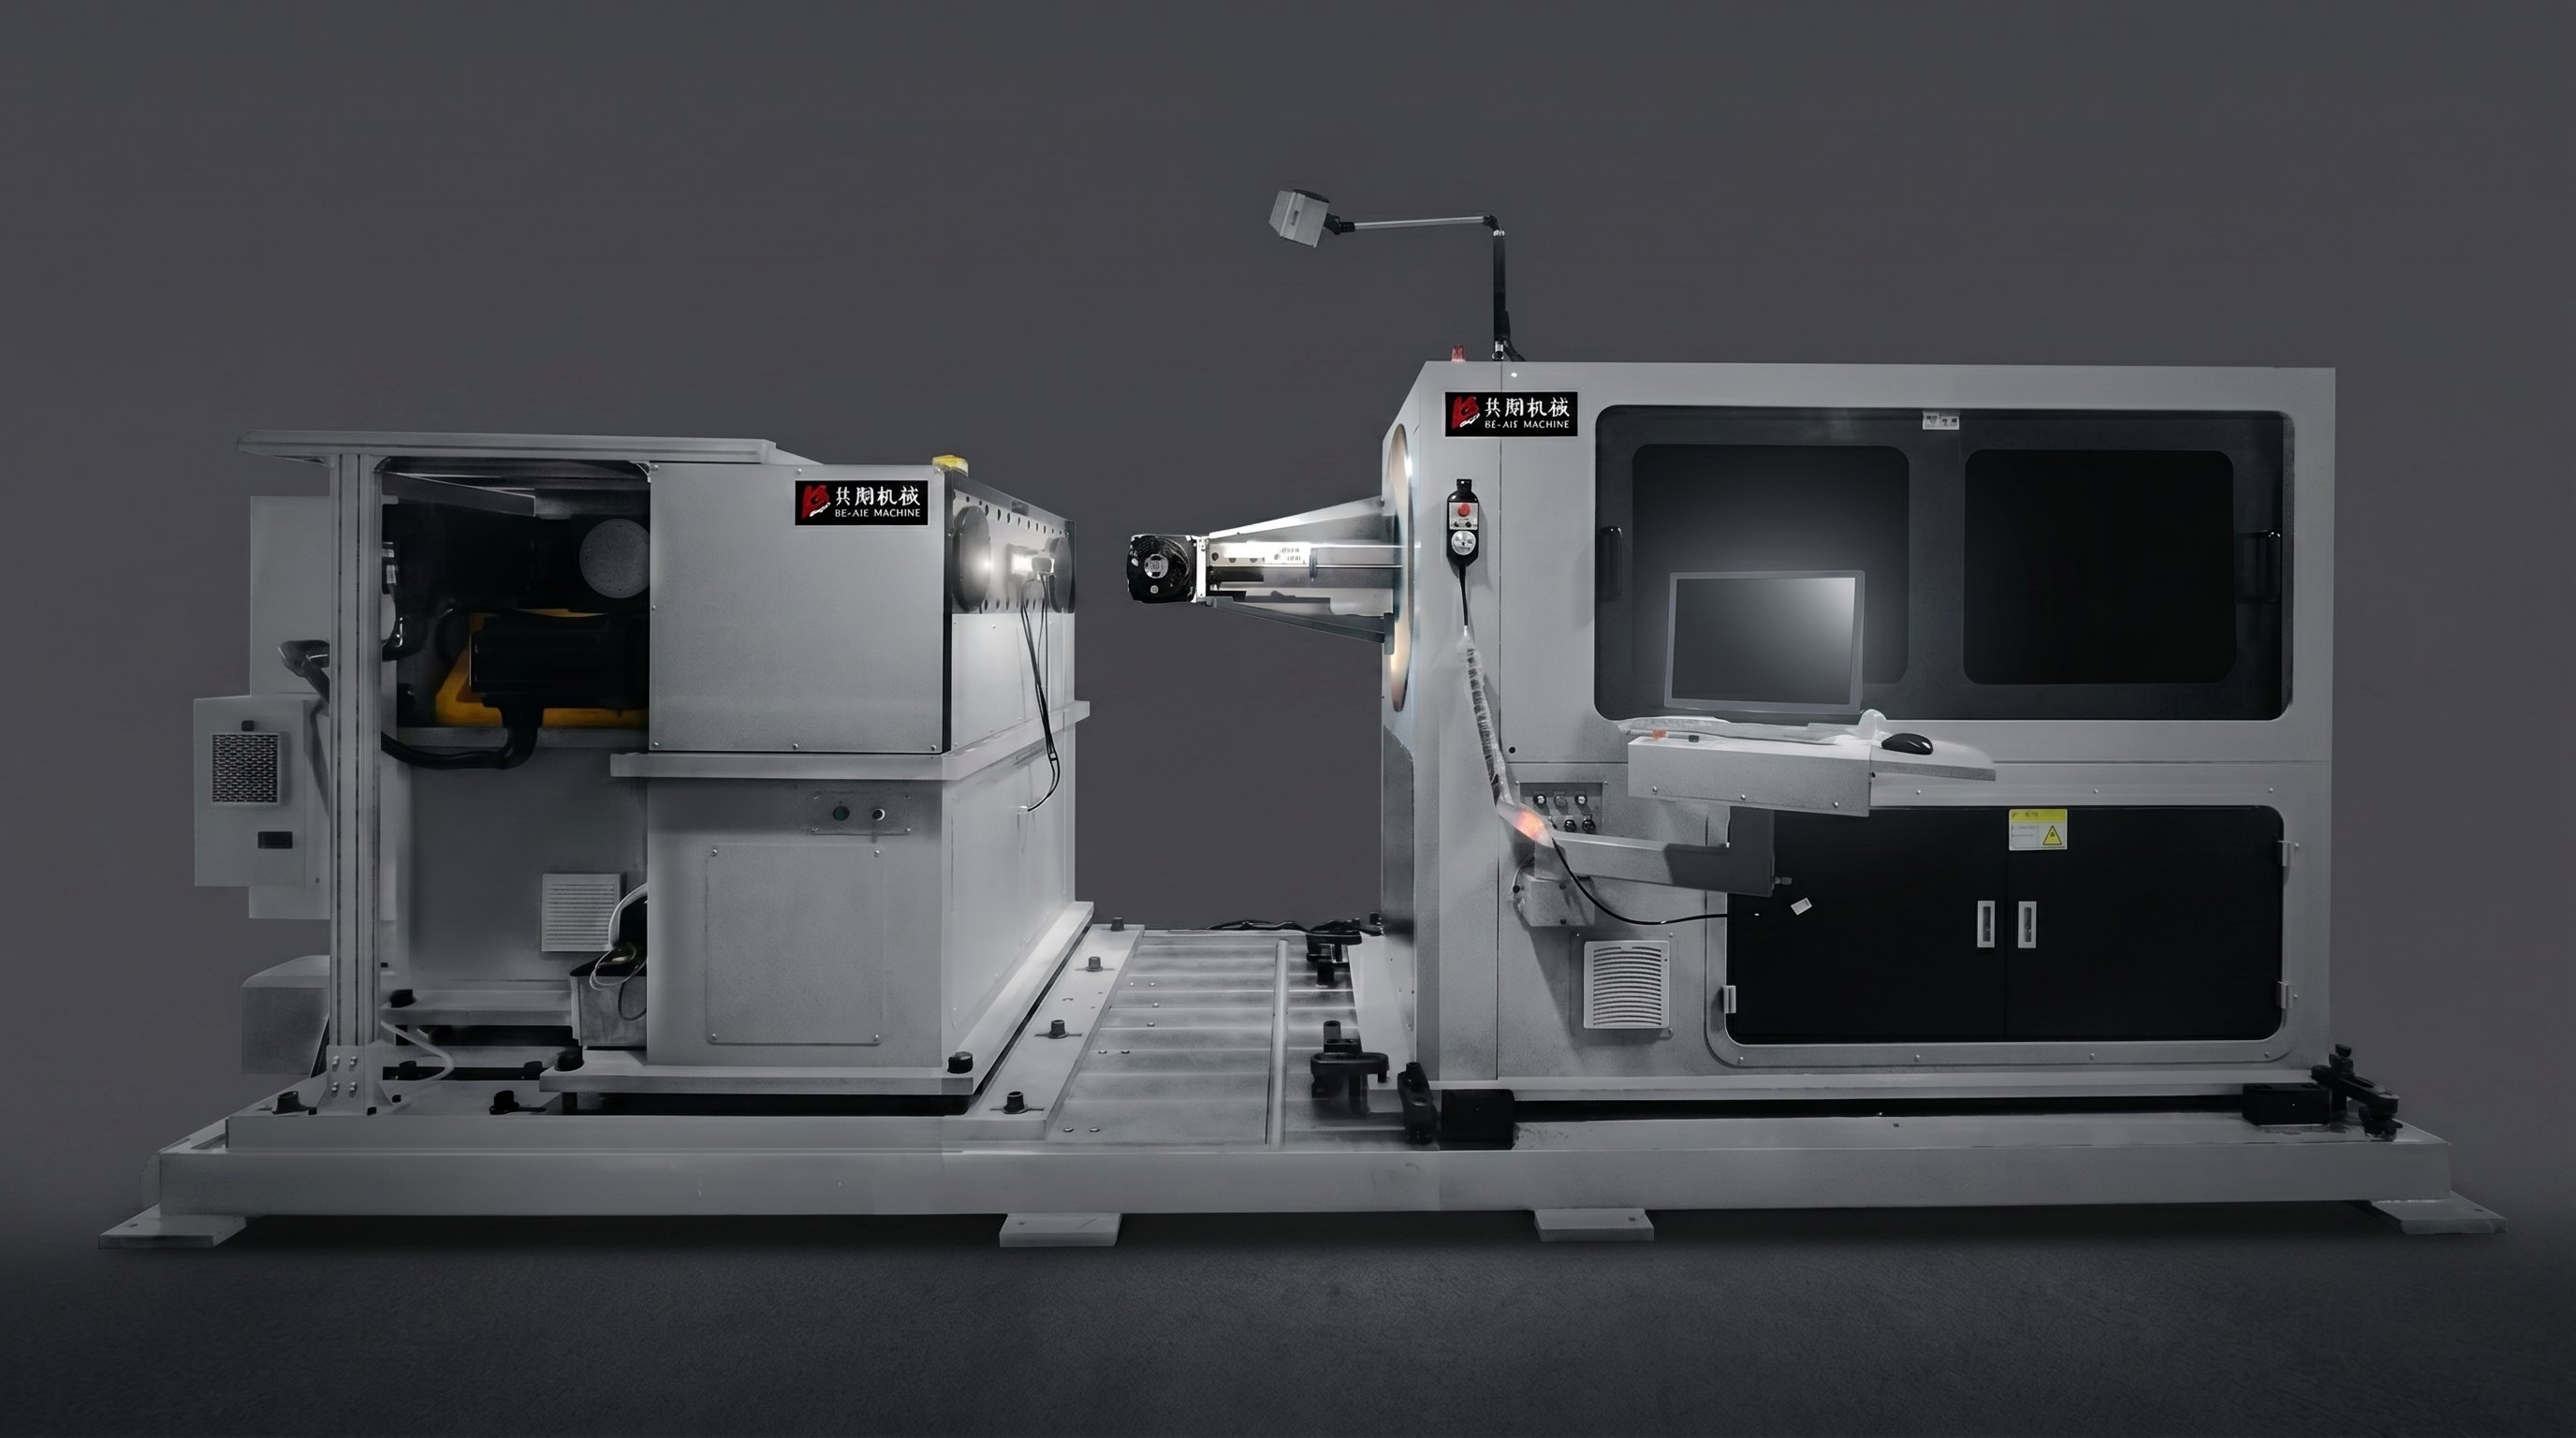
Nástupiště DT51400: závěsy výfukových trubek
Tento integrovaný stroj na vedení a ohybení existuje pro díly jako jsou automobilové závěsy výfuku: jeden konec je studeně zašroubován do háčku nebo kuličky, poté se tyč ohne do tvaru. Tradiční trasa probíhá lisováním a ohýbáním na dvou strojích, mezi nimiž jsou dvě sestavy a ruční přenos. DT51400 integruje se do samotného ohýbače — jeden cívka drátu se vkládá, hlavička a ohyb se vytahují jedním průchodem. Proti lisovací trase je cyklus kratší, nikdo nepřenáší díly mezi stanicemi, nic se znovu upevňuje a jeden operátor může najednou pokrýt více strojů.

Přednášková stanice může být také vypnuta a stroj běží jako obyčejný ohýbač — jeden stroj pokrývá dva procesy. To je to, co má integrovaný návrh skutečnou hodnotu: o jeden proces méně, ne o jeden řádek navíc ve specifikačním listu.
Kde 6800 vítězí: krátké části
Pevnost 6800 je krátká část: 6 os, ohybový zdvih 520 mm, přesnost podání 300 mm ±0,1 mm, úhlová přesnost 90° ±0,2°. Krátké díly znamenají krátký nepodepřený rozpětí, dobrou tuhost a přesnost a stabilitu, které se snadno drží; Rychlá výměna vyhovuje práci s vysokým mixem a nízkým objemem. Náš projekt FORVIA funguje přesně na tomto kurzu. Ptám seCNC stroj na ohýbání drátuNapříklad u 6800 je možné vytvořit tyče delší než jeden metr — ale plýtvá tím flexibilitou a přesností, kvůli které byla koupena.
15600: Postaveno pro tyče rámu zadních sedadel
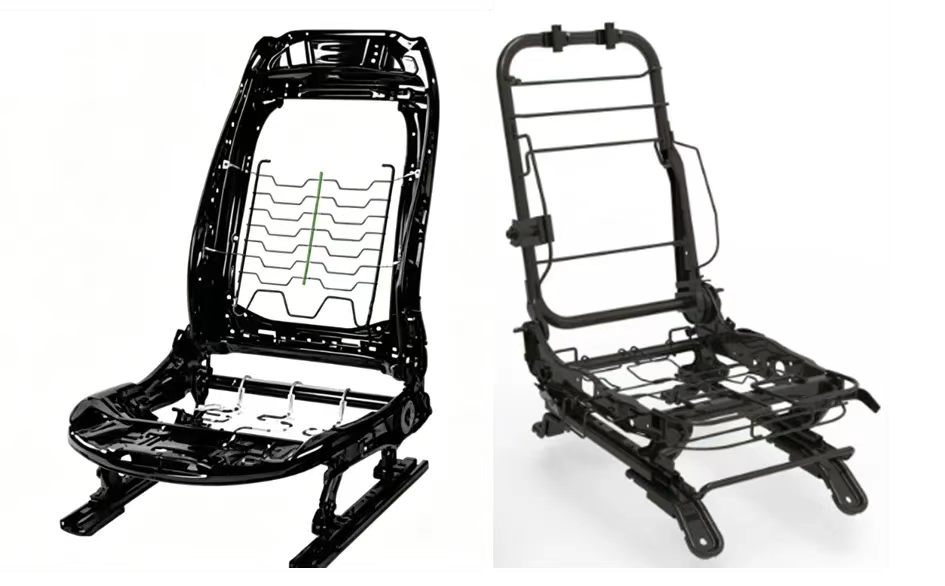
Rámy zadních sedadel jsou jiná funkce než přední sedadla. Tyčinky jsou delší — obvykle od něco přes metr až po více než dva — a většina z nich je v symetrických párech vlevo-vpravo. Tyto dvě skutečnosti určují formu stroje.
TheCNC stroj na ohýbání drátuBL-2T-15600 je dvouhlavá konstrukce: 15 řízených os, tvrdý drát Φ3,0–4,5 mm, měkký drát Φ3,0–6,0 mm, 26,9 kW, maximální délka zpracování 2000 mm, minimální vzdálenost středu dvou hlav 120 mm, 5 000 kg. Oba konce se tvoří současně, takže symetrický prut dokončí v jednom cyklu — téměř poloviční úder, a žádné rychlejší posouvání na jednohlavém stroji to nevrátí.

Přesnost je důležitější než rytmus. U stroje s jednou hlavou visí tyč dlouhá jeden až dva metry bez podpory po většinu své délky při ohýbání: vlastní zátěž plus ohybová reakce, odchylka, vibrace a kroucení do dílu, a úhly a plochost — čím delší tyč, tím horší je. Dvojitá hlava se upíná a tvoří oba konce najednou, čímž se nepodepřené pole minimalizuje. To není argument o efektivitě; rozhoduje, jestli dlouhé části vůbec vyjdou konzistentně.
Platí i obráceně. Malé části s hustým tvarováním uprostřed a téměř žádnou akcí na koncích nevyhovují dvojitým hlavám — obě hlavy si navzájem překážejí a programování se stává složitějším. Tyto díly patří na stroj s jednou hlavou.
Tři části rodin, tři stavby
| Model | Struktura | Rozsah drátů | Typické části | Proč vyhrává | Ne pro |
| BL-3D-DT51400 | Ohyb rotačních ramen + integrovaný kurz (8 os, 72,1 kW, 15 500 kg) | Φ6,0–14,0 mm (≤500 N) | Závěsy výfukových trubek (hlava + ohyb) | Směrování a ohýbání v jednom průchodu; nahrazuje lisování + ohýbání, méně práce, kratší cyklus; také funguje jako obyčejný bender | Jemné zapojení malých dílů, které nikdy nepoužívají rozsah 14 mm |
| BL-3D-6800 | Ohýbání rotačních ramen (6 os, 12,2 kW, 3 000 kg) | Měkké Φ3,0–8,0 / tvrdé Φ3,0–6,0 mm | Krátké části, vysoký mix a nízký objem | Krátký rozpětí bez podpory, vysoká přesnost a stabilita, flexibilní přepínání | Tyče nad 1 m — bez opory, pomalé |
| BL-2T-15600 | Synchronizované formování s dvojhlavou (15 os, 26,9 kW, 5 000 kg) | Tvrdé Φ3,0–4,5 / měkké Φ3,0–6,0 mm | Symetrické tyče zadního rámu sedadel (1–2 m+) | Oba konce se tvoří současně, téměř půlcykl, dlouhé tyče nikdy nevisí bez podpory | Malé části s hustou střední částí těla |
Pošli kresbu, shodujeme se se strojem
Pokud držíte výkres a nevíte, zda potřebuje integrované hlavy, dvojité hlavy nebo standardní jednohlavé tvarování, pošlete výkres a svůj roční objem — stroj přiřadíme k dílu místo toho, abychom doplňovali seznam možností. Logika za každýmCNC stroj na ohýbání drátuMožnost je jedna věta: nejprve spárovat díl. BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.


