


Tři věci se změnily v práci na sběrnici vozidel s novou energií a všechny tři se připojují ke stejnému zařízení. Nátěry se staly standardem místo volitelných. Pruhy byly tenčí, zatímco aktuální hodnocení rostlo. Objednávejte si knihy rozdělené na menší části podle více materiálů. Žádný z těchto případů není příběhem velikosti trhu. Každý je změnou v tom, coStroj na ohýbání sběrnicmusí stačit, a stroje, které byly v roce 2022 dostačující, jsou nyní omezením.

Změna 1: Nátěry se staly standardem, takže se musela změnit podávání
Holá měděná tyč snese téměř jakýkoli způsob krmení. PVC, PA12 nebo mica-páska ne. Povlak má nízkou přilnavost na některých vrstvách a žádnou stlačitelnost na všech, což znamená, že systém podávacího zařízení nyní rozhoduje o kvalitě jakéhokoliv ohýbacího stroje na sběrnici ještě před dosažením ohybu.
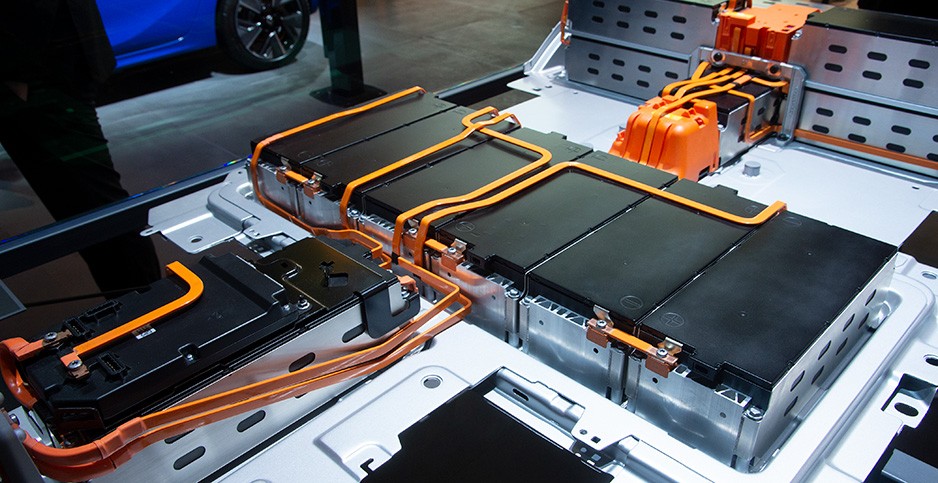
Soutěží tři krmné typy a pouze jeden pokrývá celý materiální mix:
| Design | PA12 měď | PVC-mika | Změna velikosti |
|---|---|---|---|
| 8-kolový válec | Ano | Ne | Nová sada kol, ~4 000 RMB, ~20 min |
| Svorkový podávač | Pomalu | Ano | Nastavení podložky |
| Pásový pás | Ano | Ano | Nastavení tlaku, minuty |
Praktický důsledek: závody, které koupily stroje s válečkovým podáváním pro holé tyče, nyní provozují druhý proces pro potažené díly, nebo odmítají poškození izolace, které nelze vysvětlit. Oprava je mechanická — drážka, která omotá tyč místo toho, aby ji svírala — a je to největší kvalitní páka v potažené práci.
Změna 2: Tenčí lišty, užší poloměry, stejný povlak
Vyšší hustota výkonu tlačila balíčky směrem k tenčím řídítkám s užšími poloměry ohybu. Tenká tyč plus těsný poloměr je přesně ta kombinace, která způsobuje vnitřní vyboulení a vnější praskliny: menší objem mědi na pohlcení posunu, větší roztažení vnějšího povlaku.
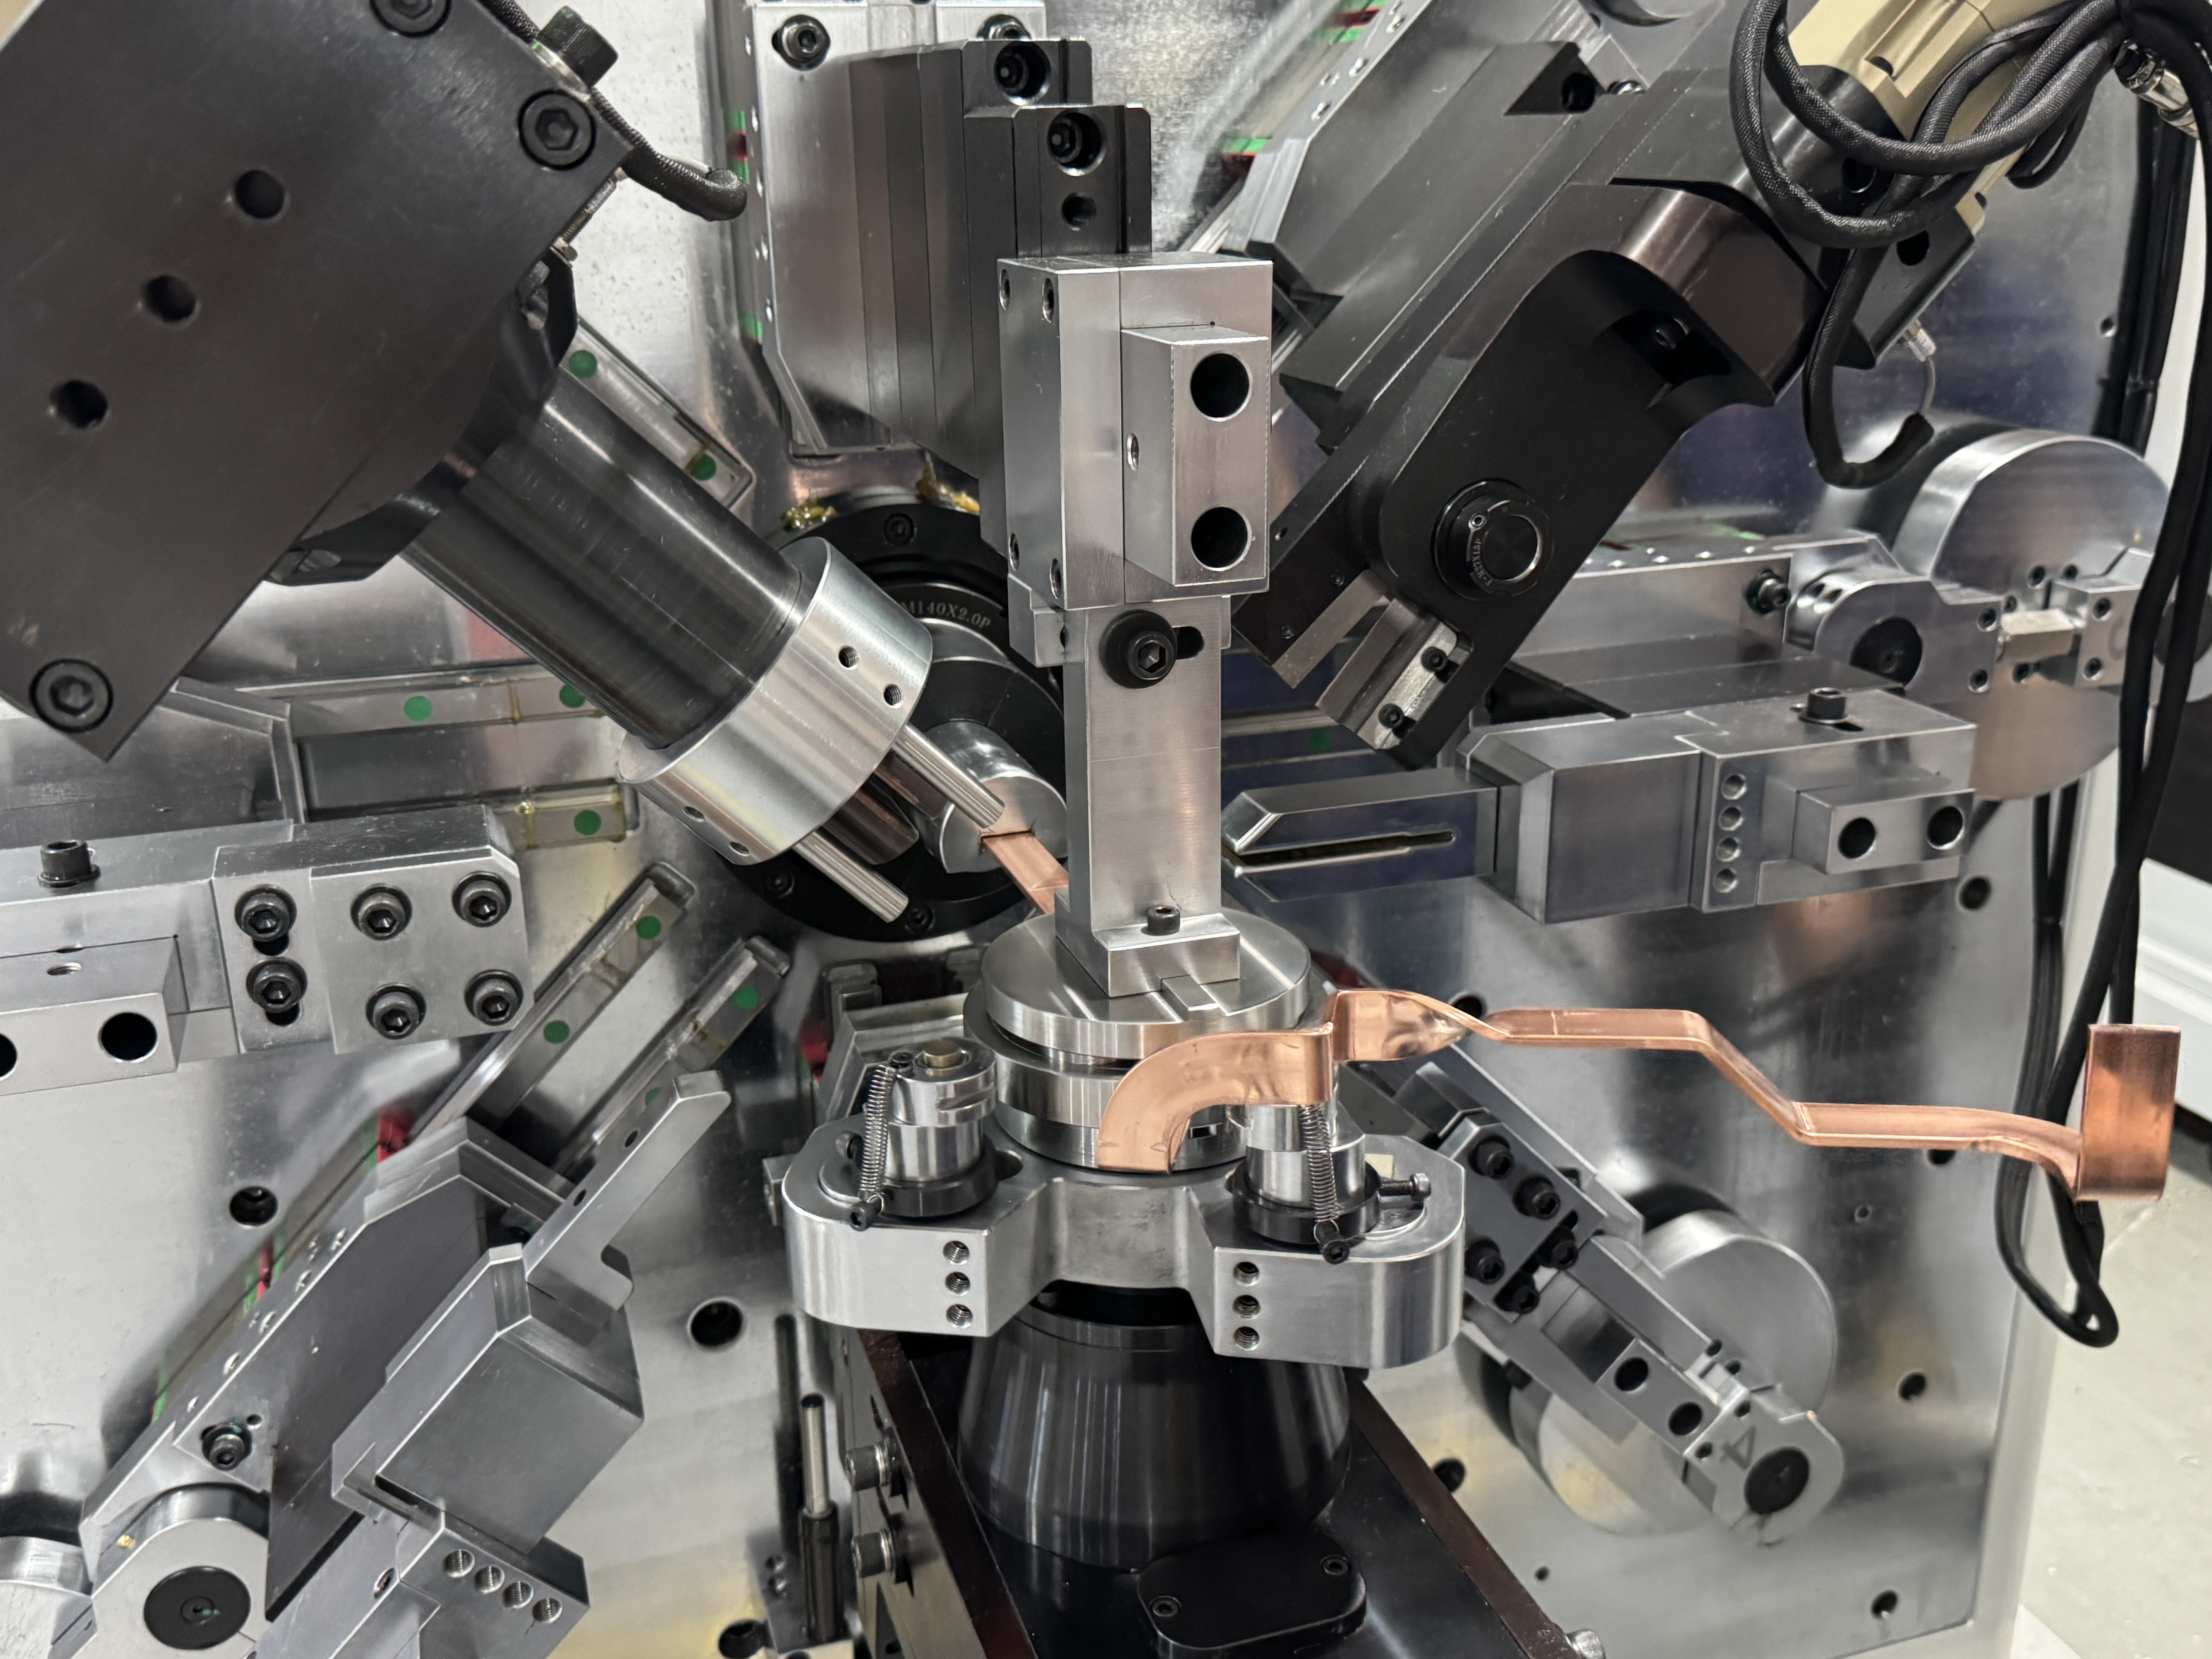
Na našich strojích jsou nyní standardem dvě procesní reakce. Nejprve geometrická disciplína — vnitřní poloměr je jeden krát šířka tyče pro ploché ohyby a jedna násobek tloušťky tyče pro vertikální ohyby, což udržuje vyklenutí na 1,6 mm a 1,5 mm na jedné straně proti průmyslové toleranci 4 mm na obou stranách. Za druhé, vysokofrekvenční předehřívání na výstupu, aby povlak dosáhl ohybové elasticity, nikoli studené a křehké.
Ani jedna z nich není softwarová funkce. Obě jsou rozhodnutí o hardwaru učiněná při objednávkách, což je důvod, proč tato změna mění nákup místo plánování výroby.
Změna 3: Smíšené materiály, menší pozemky
Stejný závod nyní ohýbá měď pro jeden program a hliník pro další, v tak malých dávkách, že doba výměny snižuje marži. Proto je tlakově nastavitelné pásové podávání důležitější než jen kvalita: na 13osém systémuStroj na ohýbání sběrnicS rozmezím šířky 15–50 mm a tloušťkou 2–7 mm je spouštěcí materiál nastavený tlakem a programovou zátěží, nikoli výměnou kol.
Dílny, které stále zpracovávají jeden materiál na stroj, pohlcují náklady na rozvrhy, které zřídka měří. Dva stroje, které stojí nečinně polovinu týdne, stojí víc než jeden, který se přepne během minut.
Co to znamená pro rozhodnutí o vybavení
Z výše uvedeného vyplývají tři praktické závěry:
- Kupte si podávací systém, ne počet os.Počty osy jsou srovnatelné mezi dodavateli; Krmné konstrukce nejsou a krmení určuje výnos potažených tyčinek.
- Považujte možnost radiusu za kritérium nákupu.Zeptejte se jakéhokoli dodavatele strojů na ohýbání sběrnice na nejmenší poloměr, který stroj udrží na vašem materiálu bez praskání — s testovacím dílem, ne katalogovou figurkou.
- Ověřte opakovatelnost pomocí záznamů.Přesnost podání ±0,1 mm při zdvihu 300 mm a opakovatelnost ohybu ±0,2° jsou auditovatelné tvrzení pouze tehdy, pokud dodavatel dokáže prokázat test výdrže za nimi.
Tři otázky, které si kupující neustále kladou
Zvládne jeden stroj jak potaženou, tak holou tyč?
Ano, s monitorovaným podáním a nastavitelným tlakem. Válečkové krmítka obecně vůbec nemohou používat PVC-mica tyčinky.
Zpomaluje předehřívání cyklus?
Ne. Běží v řadě u výstupu a nepřidává žádný samostatný krok pro manipulaci.
Je hliník těžší ohýbat než měď?
Je měkčí a snáze se zahýtává, takže kontaktní tlak je důležitější než síla. Hodnoty kompenzace v programu se liší, proto stojí za to uchovávat samostatné recepty.
Směr je jasný
Trend není směrem k větším osám nebo větším strojům. Zaměřuje se na zařízení, která vydrží křehké materiály, drží pevnou geometrii a rychle přepíná. AStroj na ohýbání sběrniczakoupené pouze na základě počtu os, budou nahrazeny před koncem odpisového kalendáře; Jeden zakoupený na základě designu krmení a důkazy tolerance budou stále vydělávat v roce 2032.
Pokud jsou vaše výkresy tenčí a povlaky rozmanitější, pošlete BELAN svůj seznam lišt a největší okruh. Sekvenci spustíme na našem stroji na ohýbání sběrnic a pošleme zpět naměřené díly, takže rozhodnutí závisí spíše na dílech než na předpovědích.
BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu. Požádejte o posouzení pro rok 2026 ve srovnání s vaší současnou výkresovou sadou, s zkušebním ohybem na nejtenčí liště a zdokumentovanými parametry procesu.
Jsou vaše výkresy tenčí a povlaky rozmanitější?
Pošlete nám svůj seznam barů a nejužší okruh. Sekvenci spustíme na párovacím stroji a vrátíme naměřené díly s parametry — takže rozhodnutí závisí na dílech, nikoli na předpovědích.


