


Minulý podzim mi dodavatel spojek poslal výkresový balíček a zeptal se, zdaStroj na ohýbání sběrnicMohli by vést svou barovou rodinu. Poslal jsem zpět návrh na devatenáct strojů. Mysleli si, že jsem otevřel špatnou přílohu. Ta buňka teď vypustí jednu hotovou tyč každých 75 až 85 sekund a ten, na kterého se původně ptali, je o jedné stanici uvnitř.

Začněte s týdenním počtem tyčinek, ne se strojem
Většina dílen toto rozhodnutí zpracovává zpětně a pak zjistí, že náklady leží před a za strojem.
Sledujte jednu tyč: opustí žehličku, přenese se ji na pilu, lis a pak na ohýbačku. Každé nošení přidá na povrch potaženou stopu po manipulaci, vrstvu tolerance a pracovní hodinu, kterou nikdo neuvádí. Čím dál tyč postupuje, tím dražší se vada stává.
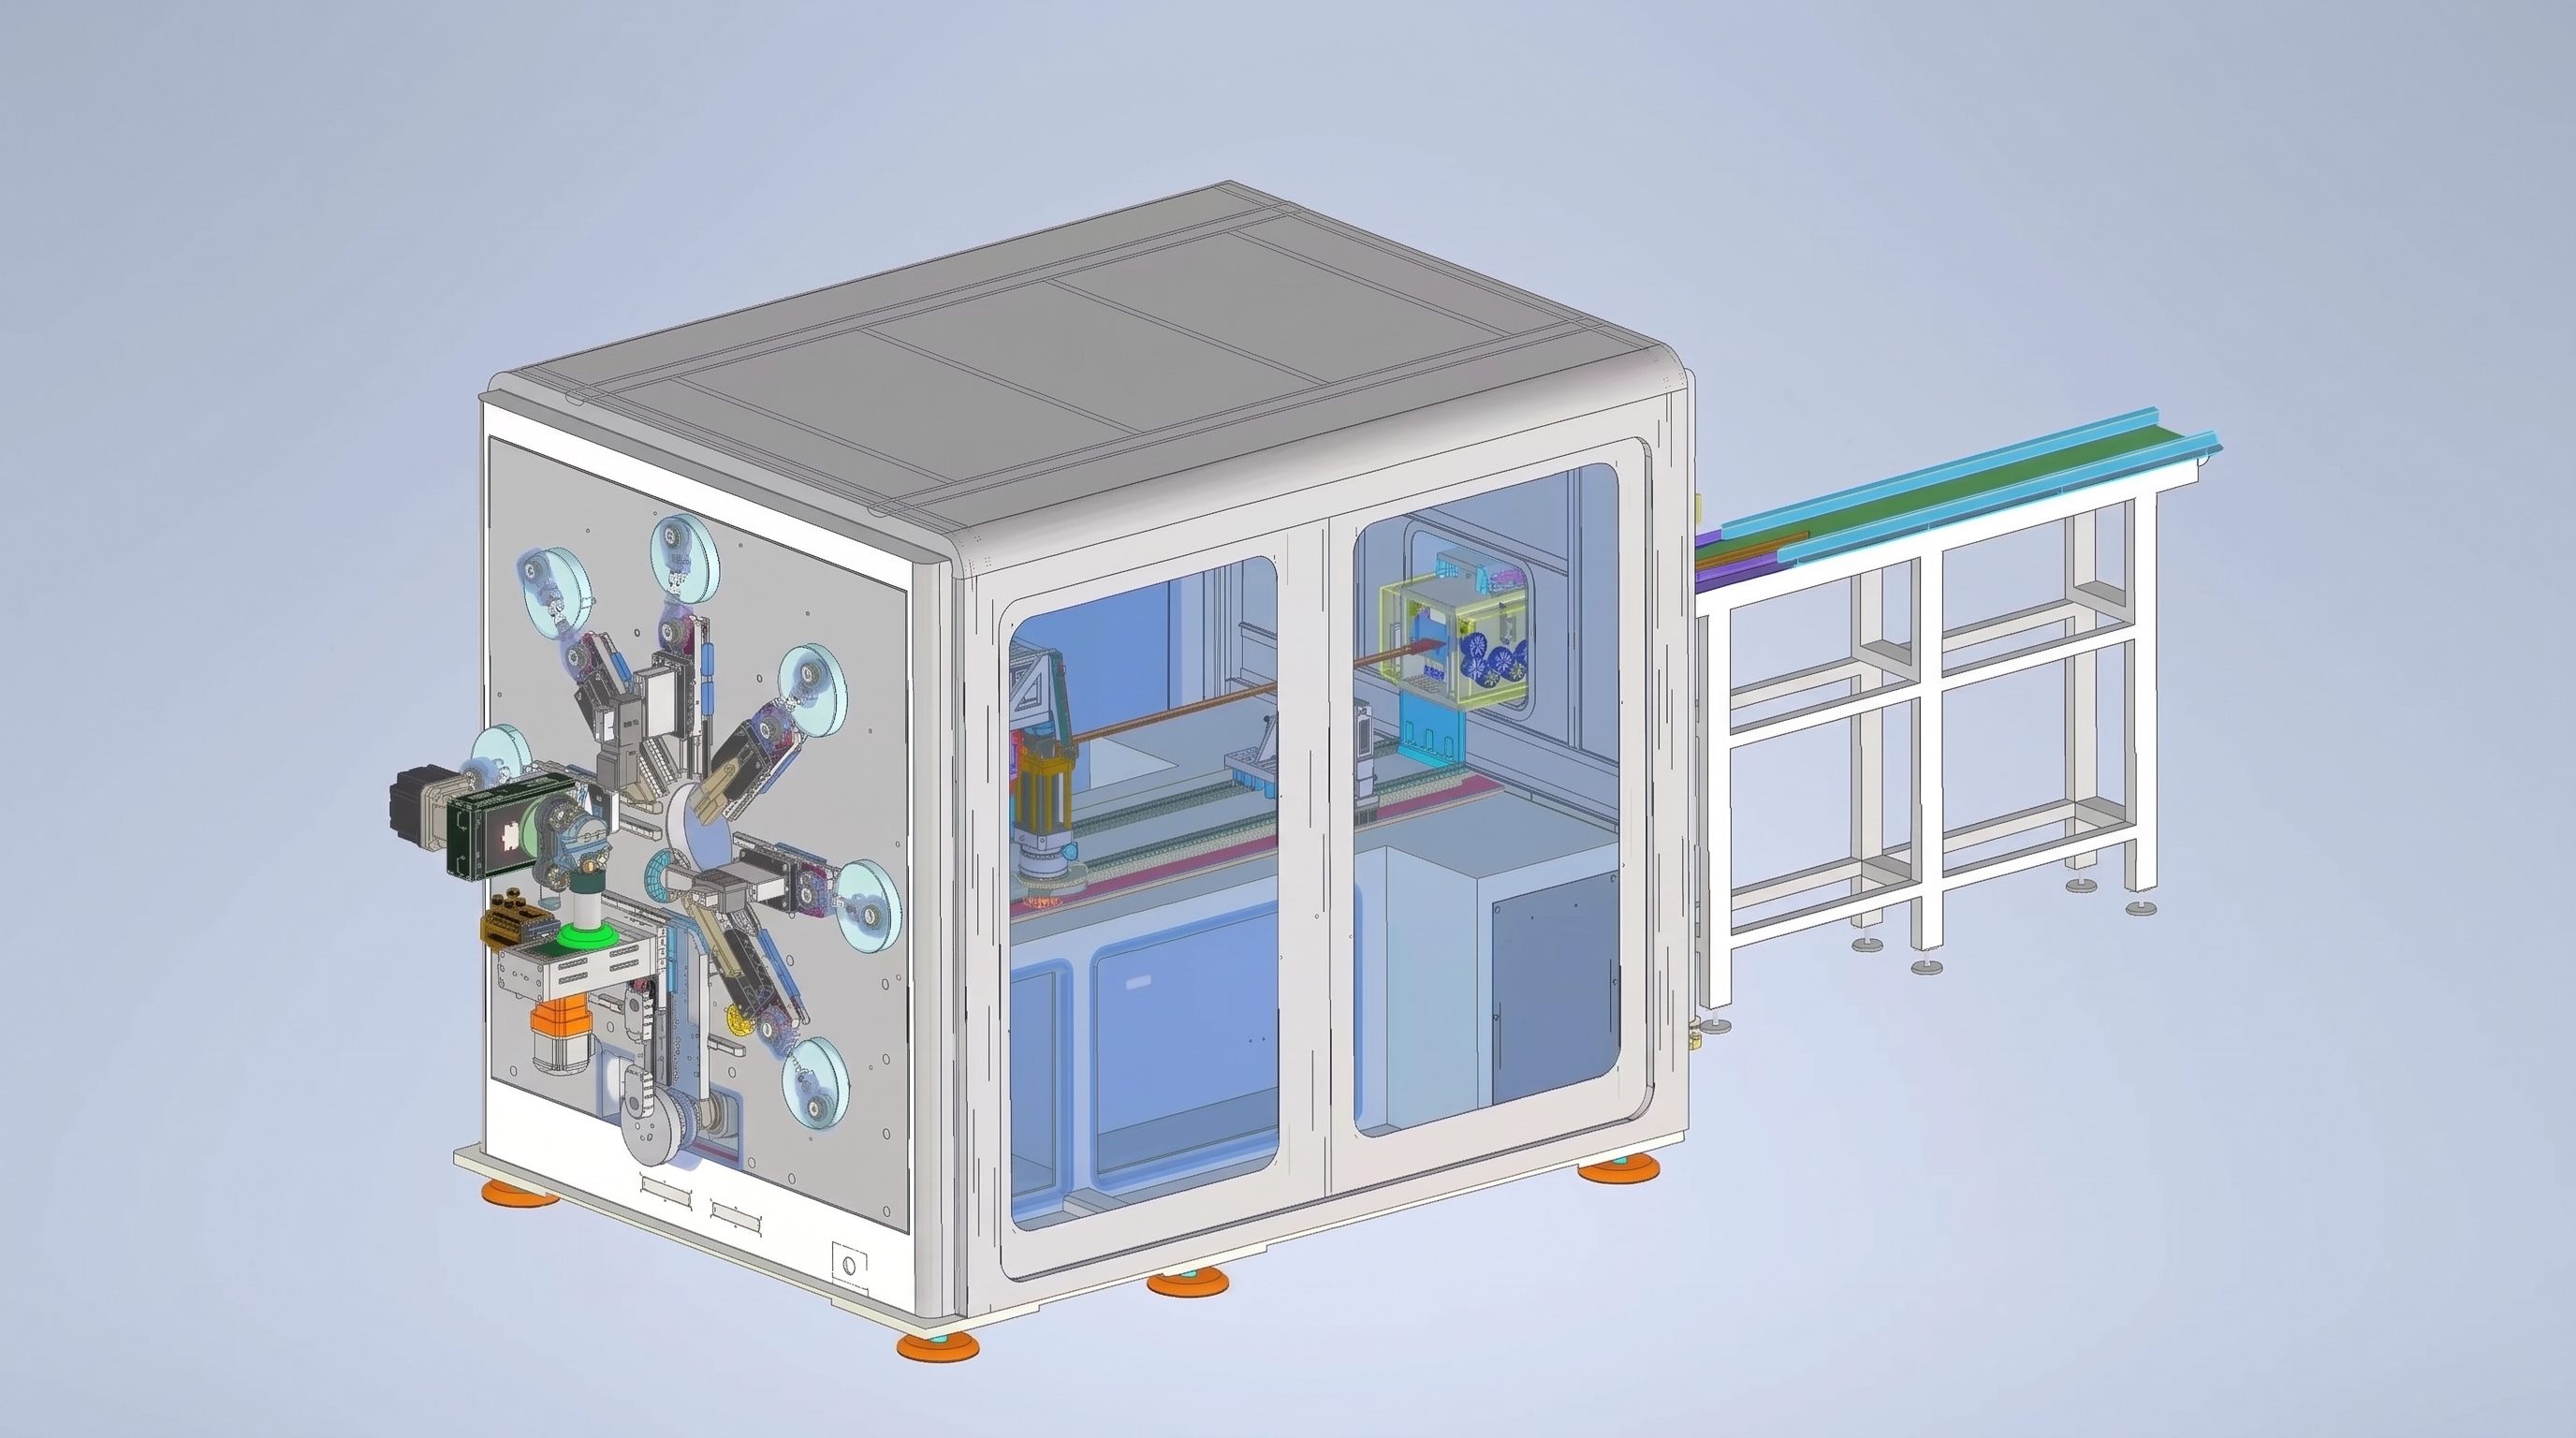
Buňka, kterou jsme postavili, má rozměry 30 m na 12,25 m — 367,5 m² — a devatenáct strojů je propojeno šestiosými roboty. Žádná lidská ruka se nedotýká části mezi stanicemi.
Co dělají devatenáct stanic
| Skupina stanic | Vybavení | Co přináší |
| 1 | Podávka cívky, narovnání, řezání, laserová značka | Délka řezu 800–3000 mm s kódem sledovatelnosti |
| 2 | Šestosý robotický přenos | Bar se nikdy nedotýká lavičky |
| 3 | Oboustranné loupání | 10–100 mm holé mědi na každém konci |
| 4 | Oboustranné děrování, 60 t | Oba konce vznikly jedním tahem |
| 5 | Odstraňování kartáčů | Čtyři stěny bez obrusu |
| 6 | Čištění plazmou / suchým ledem | Holý kov na svaru |
| 7 | Koncové svařování na obou koncích | Dva terminály, jeden průchod |
| 8 | Ohýbání, 13 os, | Ploché, hranové a kroucené ohyby |
| 9 | Korekční ohyb | Úhlové ořezání před uvolněním |
| 10 | Robotické vykládání | Dokončené tyče na stojany |
Pracovní rozsah článku: průřez 50–240 mm², šířka 15–40 mm, tloušťka 2–6 mm.
Ohyb za svarem a proč je toto pořadí pevné
To, co přichází na ohybovou hlavu, už není plochý materiál
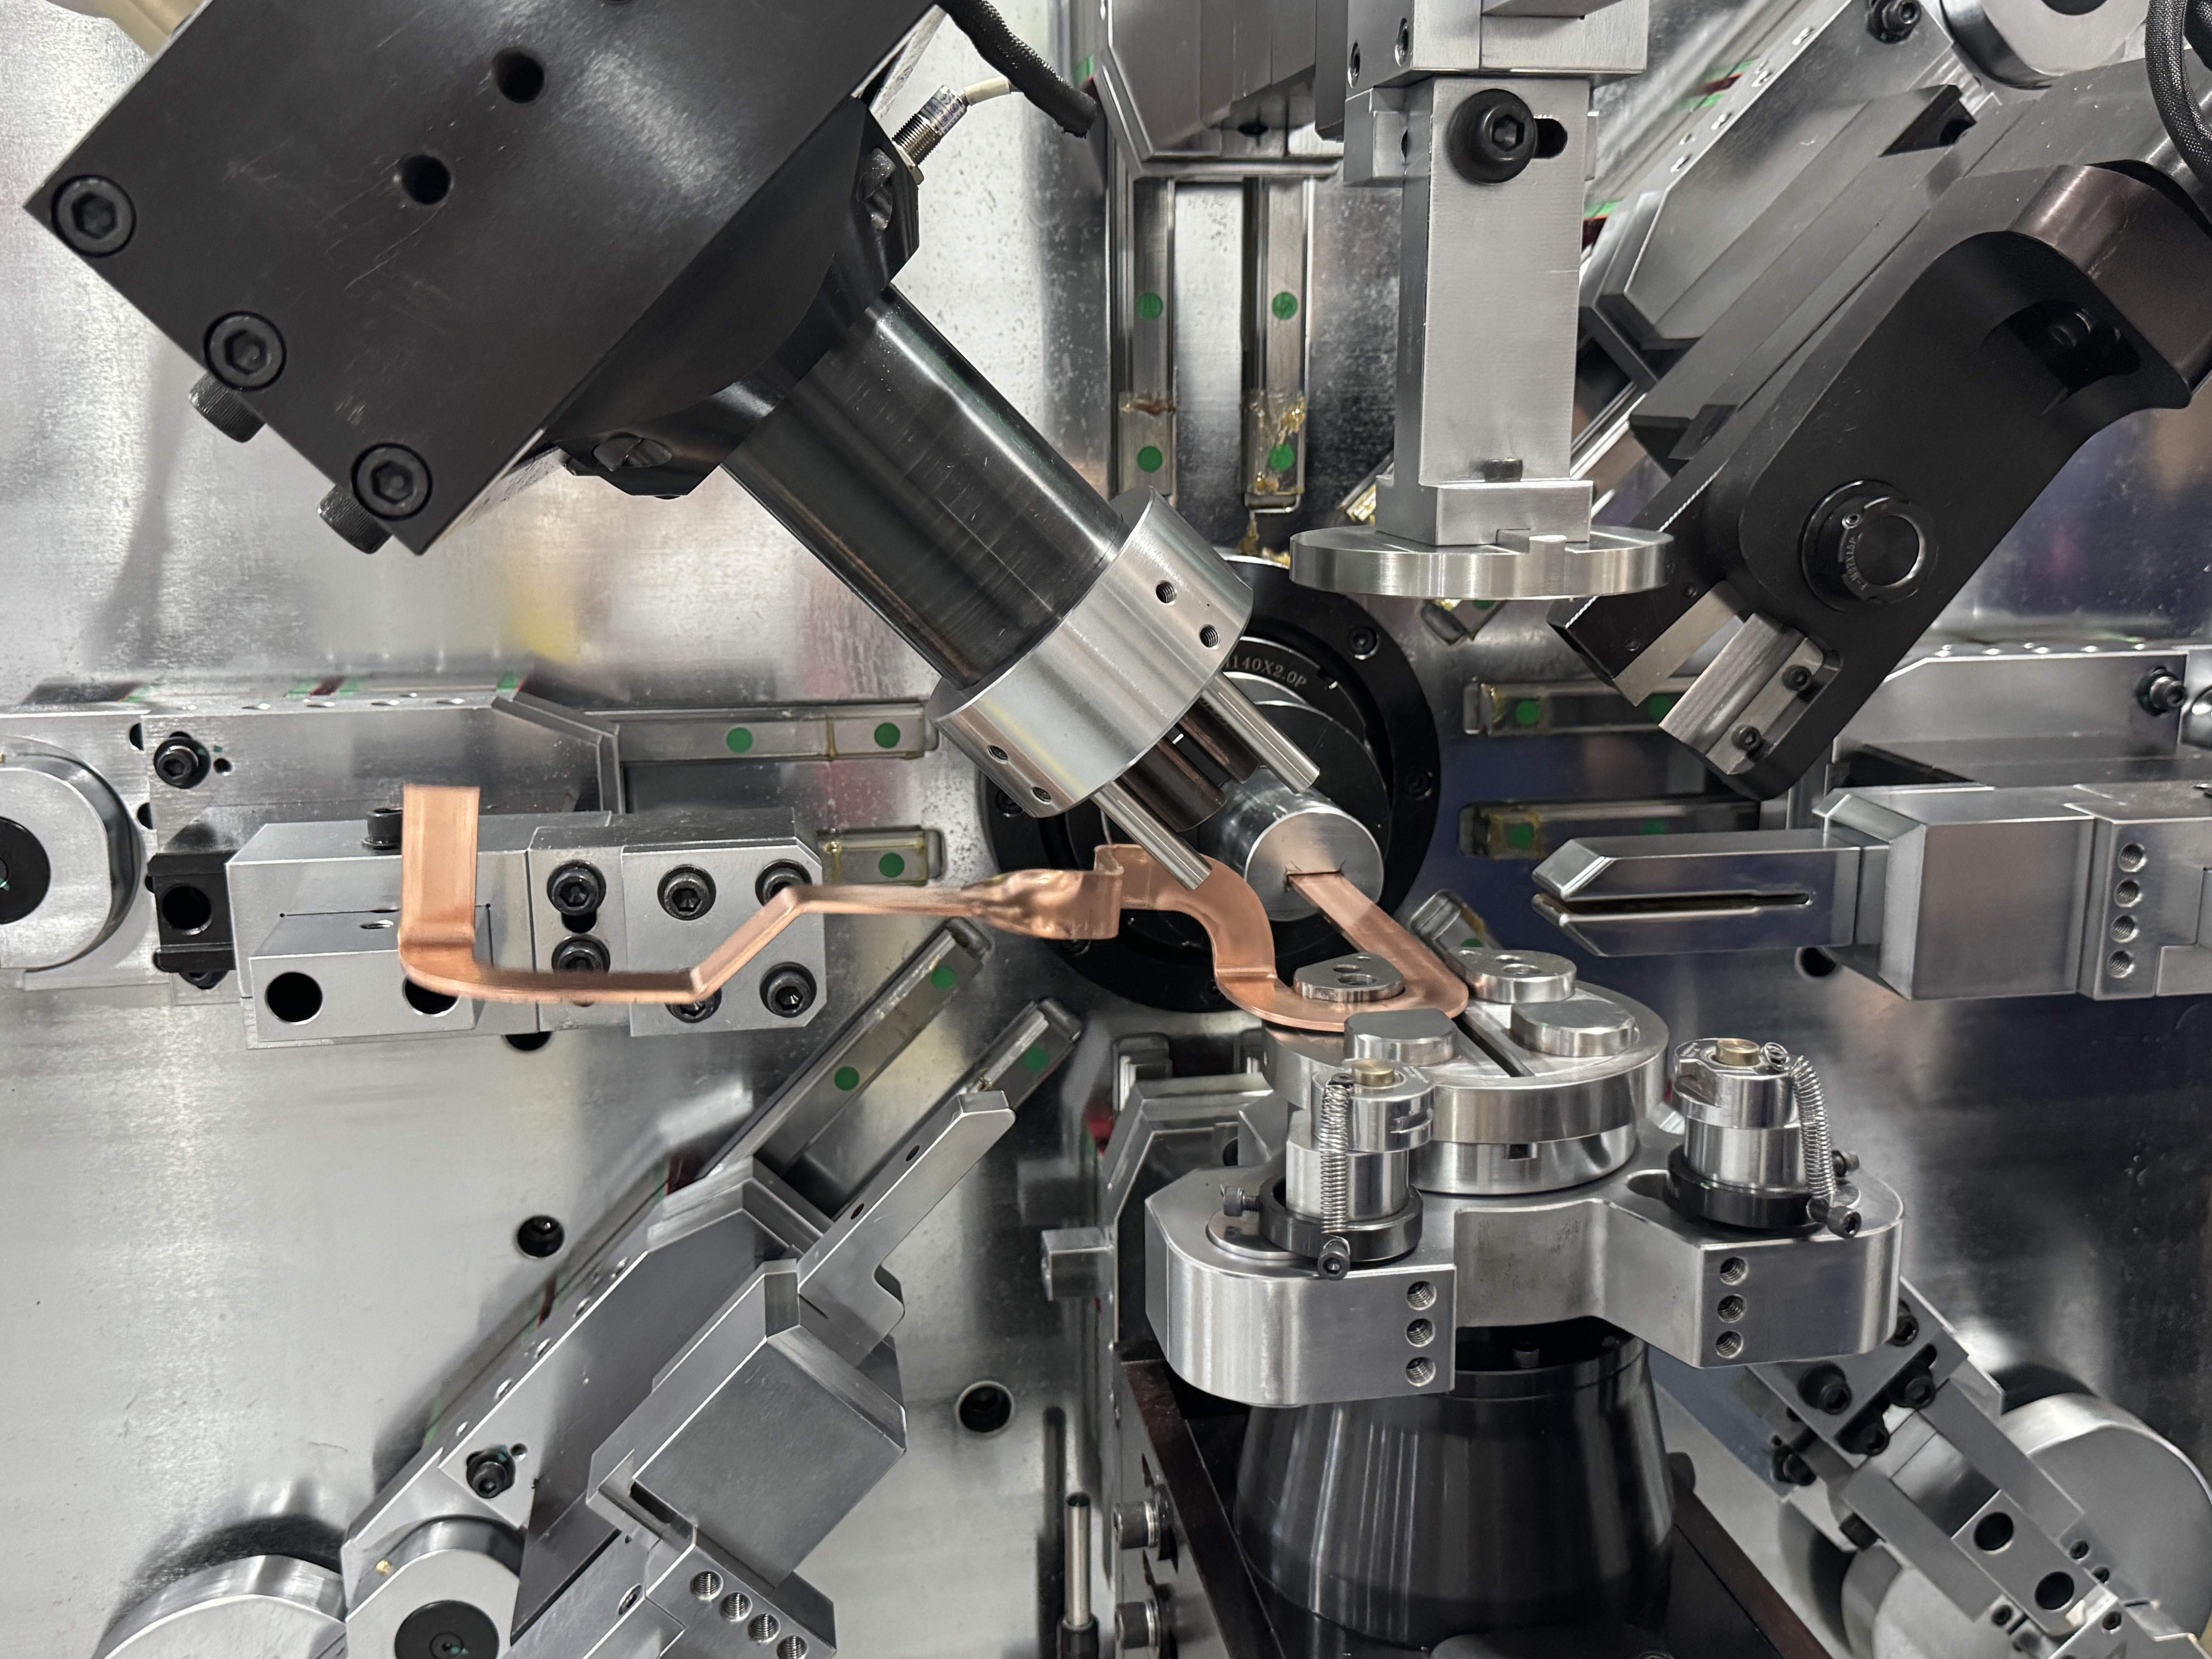
Právě zde většina návrhů linií selhává. Stanice osm na tyči již nese svorky svařené na obou koncích, plazmou vyčištěný povrch a laserový kód. Svorka už není čistá obdélníková podložka — je to svářecí korálek, terminální kořen, přechod do odlupování.
Bodový kontaktní úchop na této geometrii sklouzne a rozdrtí svar. Podávání pásem na pásu si zde zaslouží své místo i mimo ochranu povlaku: rozkládá sevřovací sílu po celé čele tyče a obchází svar a terminál. TheStroj na ohýbání sběrnicNa stanici osm nelze použít svařovanou tyč na stiskací úchop.
Korektivní ohýbání je stanice, ne přepracování stolu
Na 2,4 m tyči se na zákrutě objevuje úhlový drift nahromaděný přes sedm stanic proti proudu. Speciální trimovací stanice ho vyčistí asi za dvě sekundy: měření, postrčení, uvolnění. Bez této stanice opouští trať mimo úhel, připojí se k paletě a čeká na montéra. Nepřetržitý tok tam končí.
Odkud pochází 75 až 85 sekund
Podívejte se na jednotlivé stanice jednotlivě: narovnání 30 s, vyrazení 40 s, svařování 50 s, ohýbání 75 s. Spusťte tyto čtyři za sebou a už máte 195 sekund. Buňka dosahuje 75–85 sekund, protože se cykly překrývají — stanice devět se připravuje, zatímco stanice osm se stále formuje.
Cena překryvu: nejpomalejší stanice určuje rytmus. Na této trati je nejpomalejší stanicí zatáčka. To dělá z bendera rozhodnutí o kapacitě, ne o nákupu z pohodlí. Ohýbač pomalejší než svářeč plýtvá svářeče; Ohýbač mnohem rychlejší než ostatní plýtvá kapitálem.
Minimální úroveň přesnosti musí také vydržet: opakovatelnost ±0,2° na 90° ohybách, chyba ±0,1 mm při 300 mm a náplň s 100 000 cykly před jakýmkoli strojem. Na buňce, která denně produkuje stovky prutů, nestabilní jediný stroj ruší čištění a svařování prováděné v šesti stanicích před ním.
Když jeden stroj porazí devatenáct
Integrovaná čára není univerzální odpovědí. Funguje to, když jedna nebo dvě barové rodiny běží na vysoké objemy, týden co týden. Rozšiřte nebo zmenšite velikost šarže a přepínací náklady mezi devatenácti stanicemi sníží zvýšení propustnosti.
| Rozhodovací bod | Usazení lan | Samostatné stroje pasují |
| Týdenní objem | Tisíce barů, jedna rodina | Desítky až stovky, nestabilní |
| Sortiment produktů | Jedna nebo dvě rodiny, úzké úseky | Mnoho rodin, řízených řádem |
| Typy povlaků | Jeden nebo dva (PA12, slída) | Časté přepínání |
| Svařování | Interní terminálové svařování, velký objem | Externí nebo manuální |
| Podlahová plocha | 350 m² souvislé | Úsporná, postupná investice |
Samostatná trasa vypadá takto: jedna 16osáStroj na ohýbání sběrnicnapříklad TP-DL-45-6E, široký 12,0–45,0 mm a silný 2,0–6,0 mm, pásový podávač a vyrovnávací jednotka, kde jeden operátor obsluhoval dva stroje. Kde se často mění směs a povlaky mědi a hliníku, 13 osyStroj na ohýbání sběrnicBL-TP-50-7E pokrývá měď 15–45 mm o délce 1,0–7,0 mm a hliník 15–50 mm na 1,0–8,0 mm, s nastavením tlaku místo výměny kol.
Fázování funguje lépe: začněte s narovnáním, řezáním a ohýbáním, pak přidejte odlupování, děrování a svařování, jakmile se to ospravedlní. Levnější než plná buňka běžící na poloviční zatížení.
Co potřebuji, než nakreslím rozložení
- Výkresy tyčí: průřez, šířka, tloušťka, vyvinutá délka, počet ohybů
- Týdenní objem a směnný vzor podle rodiny tyčinek
- Povrchová úprava: holá měď, PA12, PVC-slída, hliník
- Terminální specifikace a proces svařování: ultrazvuk, laser, TIG
- Dostupná podlaha, délka podle šířky, rozestup sloupů, výška jeřábu
- Cílový cyklus a zda výstup napájí packovou sestavu nebo rozpínače
- Stávající zařízení, které musí být absorbováno do buňky
S těmito sedmi položkami mohu vrátit stůl na kole po stanici a půdorys, ne e-mail typu ano, můžeme to udělat.
Pokud vaše hlasitost nedosáhla hranice řádku, nenuťte to. Nejprve pošlete losy a týdenní sčítání — zkontrolujeme, zda jedenStroj na ohýbání sběrnicDrží zátěž. Pokud ano, kup si jeden stroj. Pokud ne, mluvíme oVýrobní linka na sběrnicia postavitVýrobní buňka sběrnic NEVMezi rodinami v baru, ne u katalogu. BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.


