


Prasklý sběrnice se obvykle svaluje na stroj, který ji ohnul. Když jsem ale rozřízl prasklý díl a podíval se na plochu zlomu, devětkrát z deseti se prasklina rozhodla ještě předtím, než tyč dosáhla ohybové hlavy — podle potvrdnutí materiálu, směru valení nebo otřepu po řezném kroku proti proudu. Správně postavenýStroj na ohýbání sběrnicOpakuje úhel 90° s přesností ±0,2°, takže když se praskliny objeví v celé sérii, ovládání úhlu je téměř nikdy příčinou. Takto odděluji problémy s materiálem od řešení problémů na výrobní hale.

Čtyři příčiny proti proudu, které zkontroluji nejdřív
Poloměr je příliš úzký na tuhou povahu
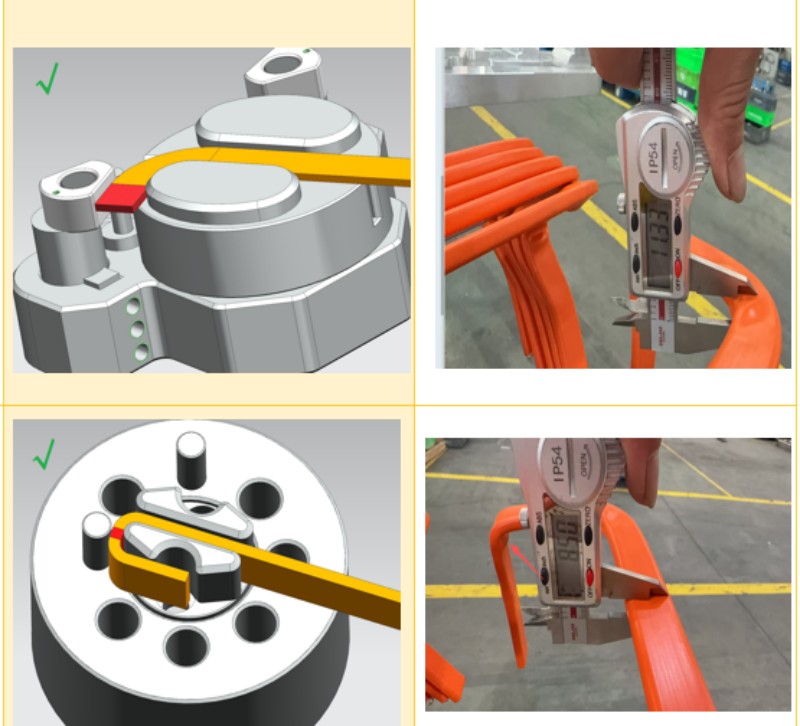
Měděná sběrnice vypadá měkká, ale většina z ní dorazí napůl tvrdá a každá temperace má minimální poloměr, který přežije. AMěděný ohyb sběrniceTo funguje u žíhané tyče, která může roztrhnout polotvrdou tyč stejné velikosti. Můj zvyk je začít s vnitřním poloměrem roven tloušťce materiálu a postupně ho zvyšovat, dokud prasklina nezmizí, místo abych nejdřív podezříval stroj. Na naší podlaze jsou přísnější pravidla pro potažené tyče: u plochých ohybů zůstává vnitřní poloměr jednonásobný (povolený výstupek 1,6 mm na stranu) a u vertikálních ohybů jednonásobek tloušťky (1,5 mm na každou stranu). Holá měď snáší menší poloměry, ale disciplína v kresbě a hranách stále platí.
Ohybová linie vede spolu s vlakem
Když ohybová linie vede rovnoběžně se směrem valení, hranice vláken dopadají přímo na napjatou stranu ohybu a prasklina vychází dlouhá a rovná. Ohnutí přes vlákna a čelo zlomeniny se změní na matné a vláknité — mnohem bezpečnější způsob selhání. Pokud praskliny přicházejí a mizí v jedné várce, obvykle je příčinou nivelační čára nebo způsob, jakým obsluha vkládá tyče do zásobníku. Lišty střižené na délku by měly být naskládány v jedné orientaci a označeny.
Řezná hrana nese prasklinu dovnitř

Vnější strana ohybu je v napětí. Otřep nebo mikrotrhlina vzniklá při stříhání nebo pilování sedí přesně na tomto povrchu a prasklina začíná na špičce otřepu. Pokud prasklina začíná konzistentně na jednom okraji ohybové linie, nejprve podezřívejte řeznou hranu. Odtřepněte před ohýbáním; Laserem řezané hrany se chovají znatelně lépe než ty smyknuté.
Smíšené temperace v jedné várce
Dodavatelé se mění, taví se a žíhací plány se posouvají. Stejný nákres může prasknout na některých taktech a přejít jiným z jednoho doručení. Žádná úprava stroje to nevyřeší — žádejte dodavatele o certifikát o odolnosti a izolujte podezřelý areál.
20minutová triážní sekvence
Spusť je v pořadí, měň jednu proměnnou po proměnné. Nejprve přečtěte plochu zlomu: jasná, hrubá zrna ukazují na úzký poloměr; matná, vláknitá textura ukazuje na směr vláken nebo temperování. Za druhé, ohněte potvrzeně žíhaný odřez. Za třetí, otočte tyč o 90° a znovu ohněte. Za čtvrté, zpomalte ohýbání. Za páté, zvětšit poloměr o jeden krok. Ať už trhlina zmizí jakkoliv, ukazuje na kořen příčiny.
Co stroj dokáže opravit a co nemůže
Uvnitř okna zvuku si stroj vydělává na své místo. Osm ohýbacích ramen na našem 16osém segmentuStroj na ohýbání sběrnic(TP-DL-45-6E, 12–45 mm široké × 2–6 mm silné) pracují postupně, uvolňují rychlost ohybu před úzkým poloměrem, drží ±0,1° na rovinných ohybech a ±0,2° na svislých ohybech a reprodukují ověřený parametr nastavený stejně desetitisíckrát. Silnější části — 15–60 mm široké × 2–8 mm silné — patří k rámu TP-DL-60-8E o hmotnosti 6000 kgStroj na ohýbání sběrnic, kde na těžké tyči nejvíce záleží na tužší podepře. Co žádný stroj nedokáže opravit: špatné pouzření, náhodný směr valení nebo otřep na okraji. Ty patří materiální straně.
Tabulka rychlé diagnostiky
Než se dotknete jakéhokoli nastavení naStroj na ohýbání sběrnic, porovnejte s tím, co vidíte na této tabulce:
| Příznak u části | Nejpravděpodobnější příčina | První krok |
| Prasklina začíná na vnější ohybové hraně, je jasná a hrubozrnná | Poloměr příliš úzký na povahu | Zvyšte poloměr |
| Prasklina vede podél ohybové linie, začínaje na jednom hraně | Otřep nebo mikro-prasklina na řezné hraně | Odčepření před ohýbáním |
| Některé tyče prasknou, jiné ne, stejná várka | Směr vláken nebo smíšené temperování | Standardizujte orientaci tyče; Žádej o certifikát o temperu |
| Povrch pomerančové kůry, poté prasknutí | Poloměr malý vzhledem k tloušťce, přepracování | Zvětšit poloměr, zpomalit ohyb |
| Stejné pozice prasklin na každé tyči | Poškození nástrojů nebo svorek | Zkontrolujte matrice a svorkové plochy |
Pravidla poloměru se zachovávají, ne ladí

Ekonomická logika na naší podlaze je jednoduchá: zafixovat pravidla poloměru, krok odbíjení a orientaci tyče do procesního listu, pak nechatStroj na ohýbání sběrnicOpakovatelnost rukojeti — Přesnost podávání ±0,1 mm na 300 mm a ±0,2° na úhel znamená, že jedno ověřené nastavení zůstává platné po celou dobu. Každá stížnost na praskání ohybu sběrnice, kterou jsem sledoval, se vracela k materiálu nebo procesnímu listu, nikdy k tomu, že by se servo posunulo mimo specifikaci. Přesnost podání, úhlová přesnost a 100 000 cyklů výdrže před odesláním jsou tu pro to, aby to tak zůstalo.
Pokud vás prasklina zasekne, pošlete nám výkres a fotografii čelní plochy s označením šířky, tloušťky, popouštění a poloměru, a my vám přímo řekneme, zda změnit nastavení nebo materiál. PraváStroj na ohýbání sběrnicPříprava se vyplácí až tehdy, když je přicházející tyč konzistentní. BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.


