


Zeptejte se dílny, která ohýbá izolované tyče, co jim ubírá rozpočet na odpad, a odpověď je málokdy praskliny. Je to hrbolek — puchýř, který se zvedá na vnitřní straně ohybu, přesně tam, kde povlak nemá kam jít. Někdo, kdo používá PVC, PA12 nebo mica-tape bar naStroj na ohýbání sběrnicviděl to. Tento potažený ohybný výstupek na sběrnici vypadá jako něco, s čím byste museli žít. Není. Výstupek lze předvídat, omezit geometrií a dokončit kontrolovaným krokem zahřívání, když je ještě patrný.

Proč vzniká výběžek
Když se tyč ohýbá, měď proudí směrem dovnitř poloměru. Měď se spokojeně zkompaktuje. Povlak ne: PVC, PA12 a slídová páska se nemohou stlačit, takže vytlačená měď tlačí izolaci ven a na vnitřní straně ohybu se tvoří puchýř.
Tři faktory určují, jak velký bude:
- Vnitřní poloměr.Čím menší poloměr, tím více mědi se vytlačí na milimetr délky prutu.
- Tuhost a přilnavost povlaku.Špatně přilepené PVC se vyboulí volněji než dobře přilepená mica páska.
- Teplota baru.Studené tyče koncentrují výtlak na jednom místě; teplé tyčinky ji rozprostřely po povlaku.

Čísla, na která pracujeme
U PVC-mica tyčinky je náš výrobní standard vyboulení1,6 mm jednostranné na plochých ohybecha1,5 mm na svislých ohybech. Průmyslová tolerance je běžně uváděna jako 4 mm na obou stranách, takže tyto hodnoty ponechávají reálnou rezervu pro montáž sestavy zákazníka.
Geometrie, která vás tam dovede, je stejné pravidlo, které uplatňujeme na každéStroj na ohýbání sběrnic: drž vnitřní poloměr v bodějedna krát šířka čáryna plochých ohybech, ajedna krát tloušťka tyčena vertikálních zatáčcích. Respektujte poloměr a vytlačená měď se rozprostírá podél tyče místo toho, aby v jednom bodě vrstvu zvedla.
Čtyřkroková oprava, když se vyboulení stále objevuje
I při správné geometrii přicházejí šarže s přilnavostí slabší než specifikace, nebo zákaznický tah vyžaduje úzký poloměr. Zde je sekvence přepracování, kterou spouštíme v pořadí:
Krok 1 — Chraňte tyč při vstupu.Sledované podávání s plným kontaktem zabraňuje předemnému poškození povlaku. Řídítka, která dosáhne ohybu s plochými koly, se při přepracování více vyboulí a roztrhne. Náš BL-TP-45-6EL, 13osýStroj na ohýbání sběrnicJe vyhrazena pro tyč z mica-pásky širokou až 50 mm a silnou 7 mm, která tuto dráhu kombinuje s pomocným přívodem a žehličkou — tyč se nese, ne táhne.
Krok 2 — Předehřát v ohybu.Na aStroj na ohýbání sběrnicNa výstupu je opatřen vysokofrekvenční jednotkou, která se těsně před formováním ohřívá. Teplo způsobuje, že povlak je elastický, takže se roztahuje kolem výtlaku místo prudkého zvedání. U špatně přilnavého PVC tento krok sám o sobě odstraňuje velkou část problému s vyboulením.
Krok 3 — Svorka vyboulení naplocho.U dílů, kde je stále hrbolka, se přes vyboulení naloží nerezová podložka a drží se uzamykacími kleštěmi. Podložka rozkládá tlak tak, aby se povlak tlačil, ne propíchl, a přitiskl se zpět k mědi.
Krok 4 — Tunelová trouba, pak chlad.Připínaná část prochází tunelovou pecí na100–130 °C po dobu jedné až dvou minut, pak ven na chlazení ventilátorem. Povlak se při zahřívání znovu přenáší na měď a při ochlazování tuhne hladce. Správná úprava sběrnice tunelové pece zanechává opravenou zónu vizuálně rovnou a díl projde izolačním testem.
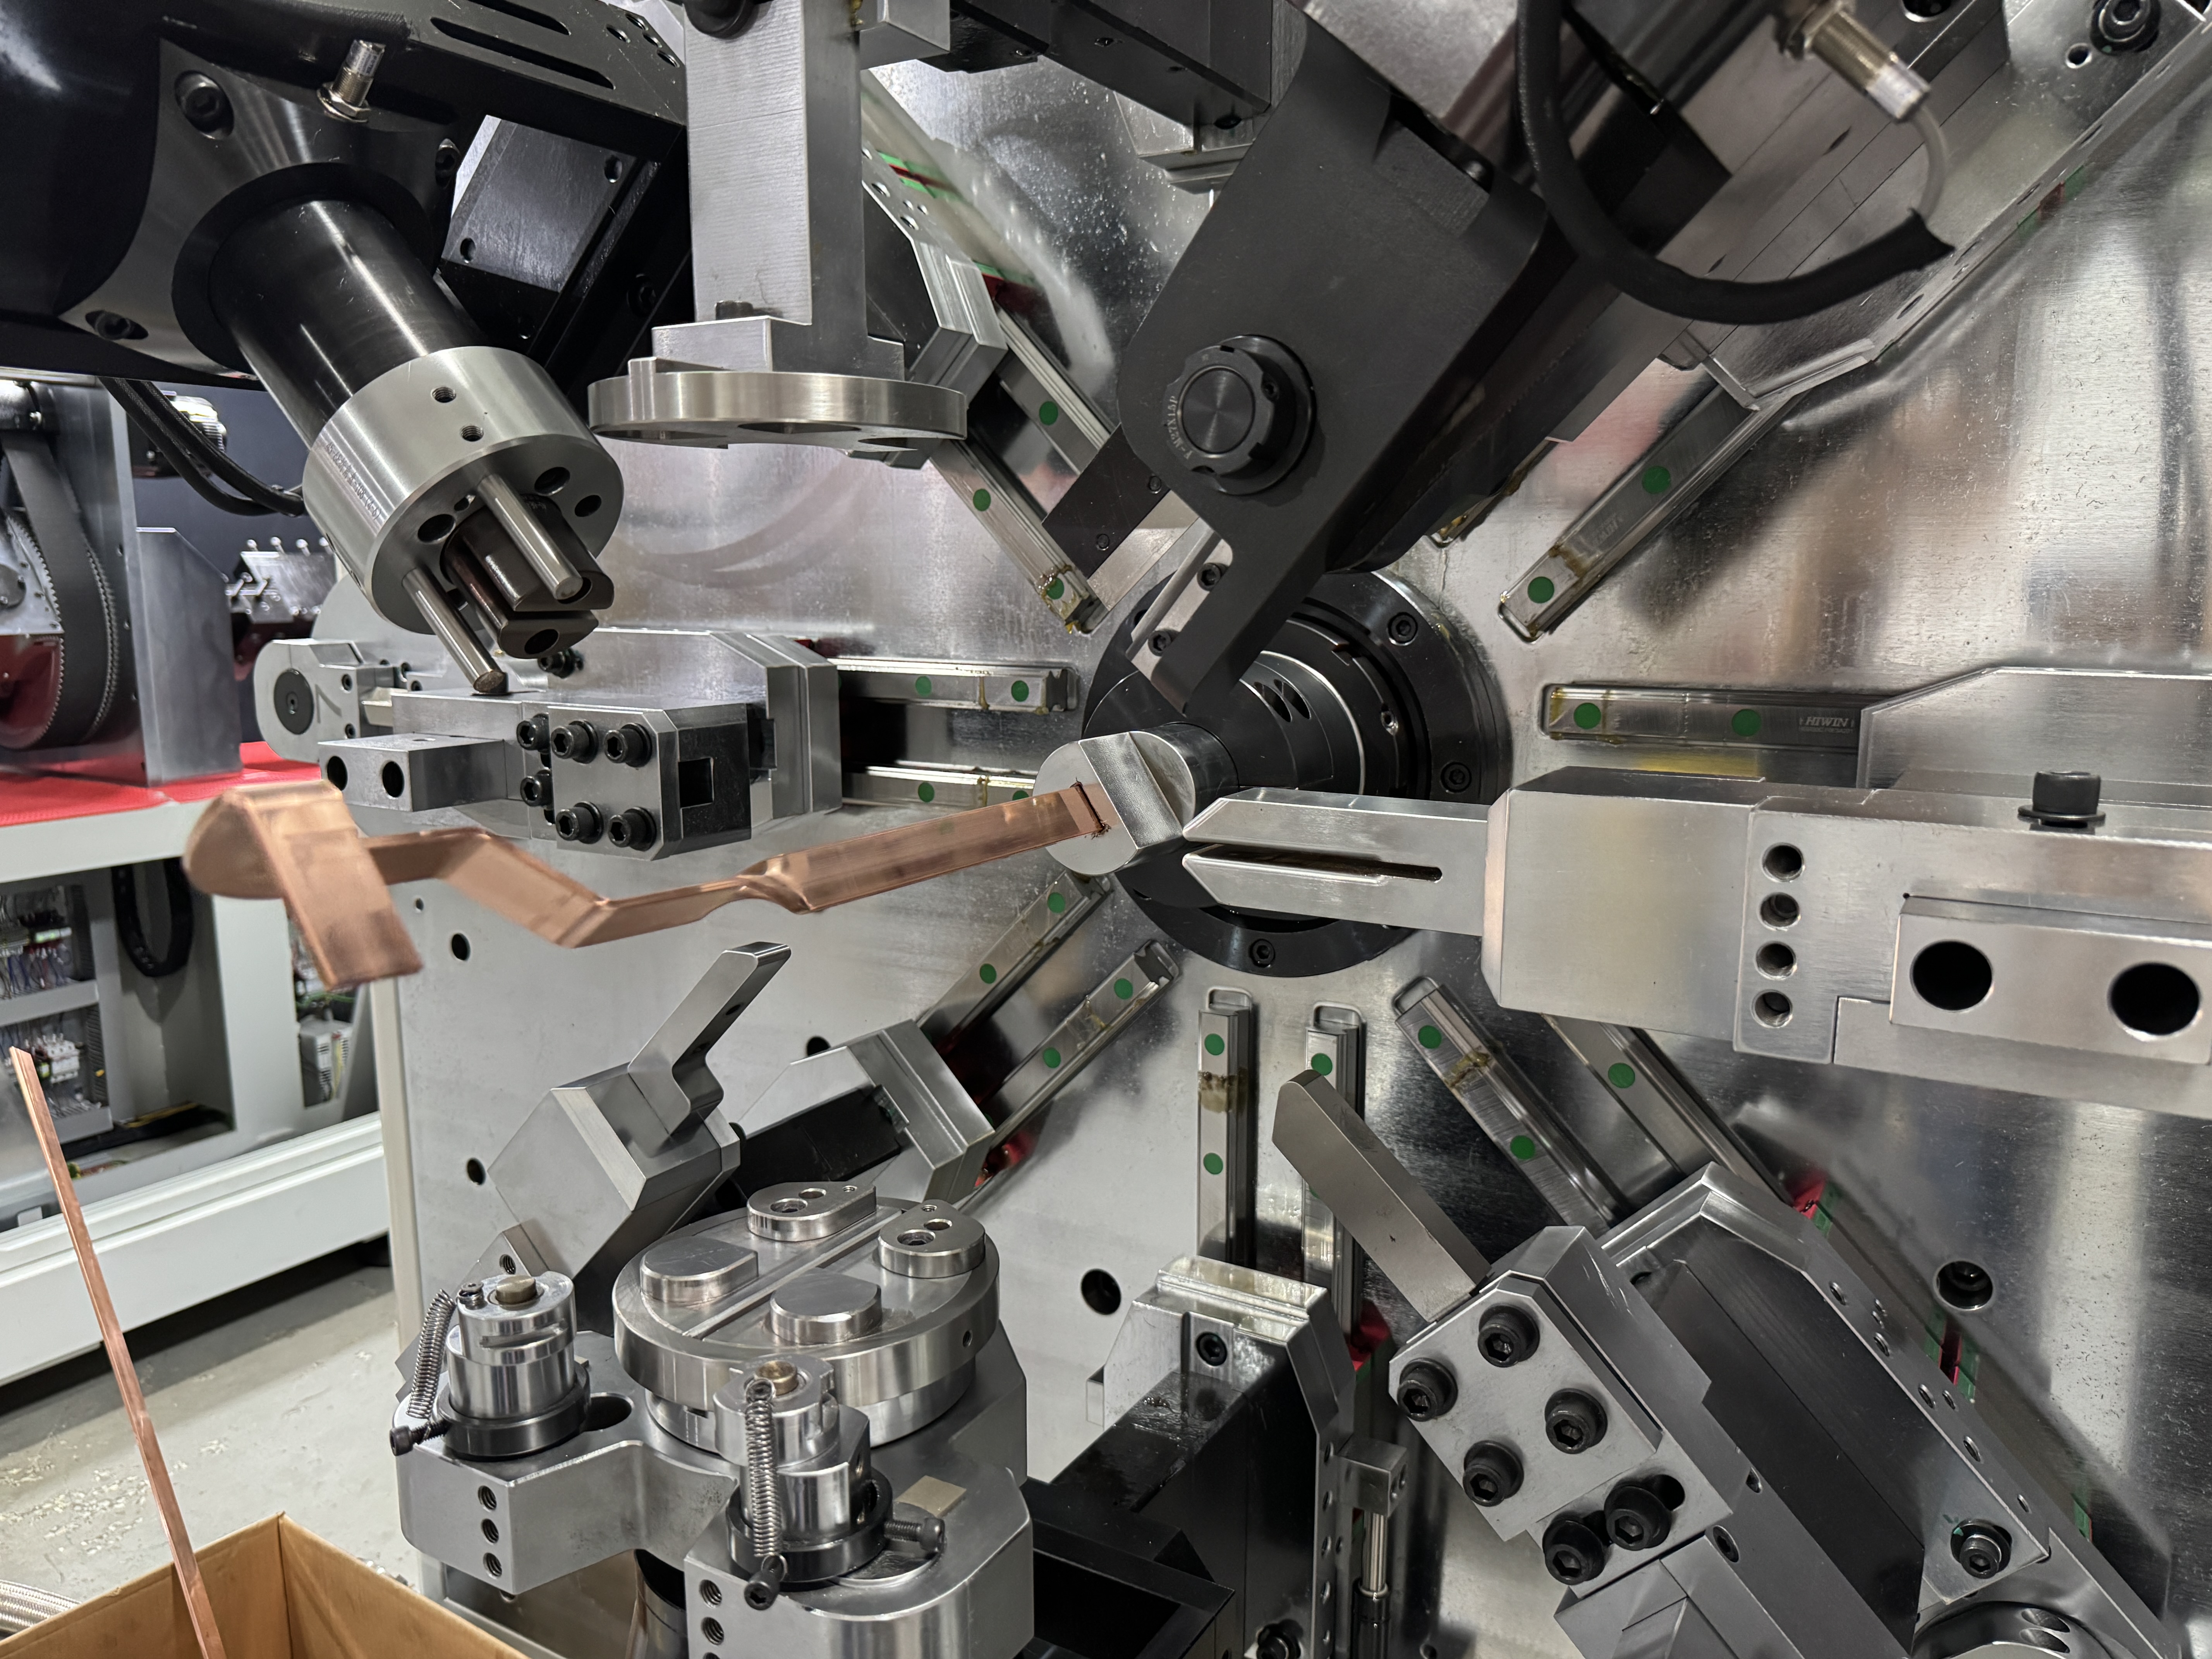
Pořadí je důležité. Teplo bez podložky nebo svorka bez tepla znamená výměnu boule za oloupanou záplatu.
Zastavte bouli dřív, než se vytvoří
Stepování v troubě funguje, ale je to práce — a práce se během směny skládá. Ekonomické uspořádání provozu:
| Priorita | Akce | Dopad |
| 1 | Vnitřní poloměr ≥ 1× šířky (ploché) / ≥ 1× tloušťky (vertikální) | Zabraňuje většině vyboulení |
| 2 | Sledované podání, plný kontakt | Žádné předpoškození, jednotný úchop |
| 3 | Vysokofrekvenční předehřívání v ohybu | Elastický povlak, menší hrbolka |
| 4 | Nerezová podložka + tunelová pec, 100–130 °C | Získá zpět zbytek |
Obchody, které mají priority 1–3 jako standard, obvykle potřebují prioritu 4 více než občas. Na správně nastavenémStroj na ohýbání sběrnic, oprava vyboulení je většinou navržena, nikoli opravována až po ní.
Čtěte své vlastní odpadlíky
Seřaďte tento týden odmítnuté podle režimu selhání a každý vzor ukazuje na svůj chybějící krok. Jen vyboulení — radius je pro tu tyč příliš úzký. Vyboulení bělením — tyčinka přišla studená nebo předehřívání bylo vynecháno. Olupování u ohybu — povlak byl poškozen při zavádění, takže nejdřív zkontrolujte dráhu podávacího materiálu. Vzorec selhání vám řekne, který krok vaše linka chybí, než utratíte jediný cent za nástroje na přepracování.
Pošlete nám svůj obrázek
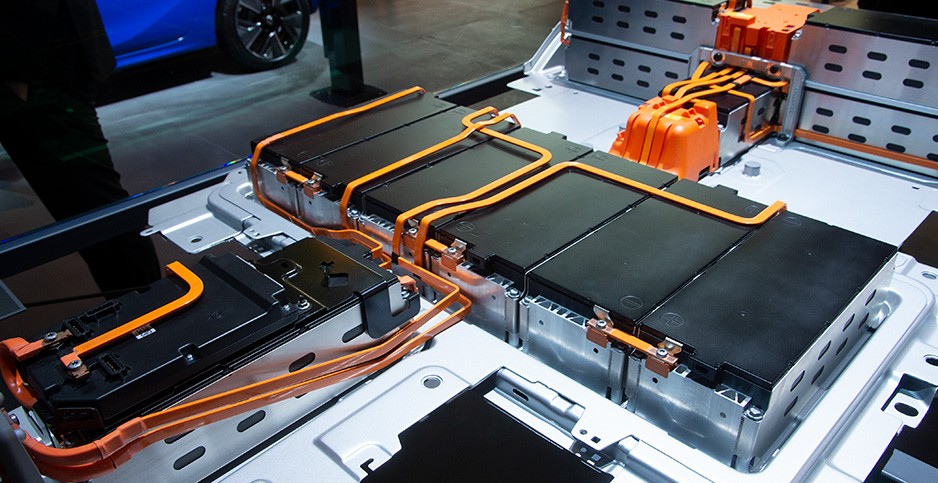
Výstupek je procesní problém, nikoli vlastnost izolované tyče. Pošlete BELAN svou specifikaci a výkres s nejmenším okruhem. Spustíme celou sekvenci na našemStroj na ohýbání sběrnic, změřit výstupek na hotových dílech a vrátit je s procesními parametry. BELAN Machinery, váš odborný poskytovatel řešení pro tvarování drátů v automobilovém průmyslu.

